模具加工公司怎么选?全流程厂和工序外协的报价与扯皮门道
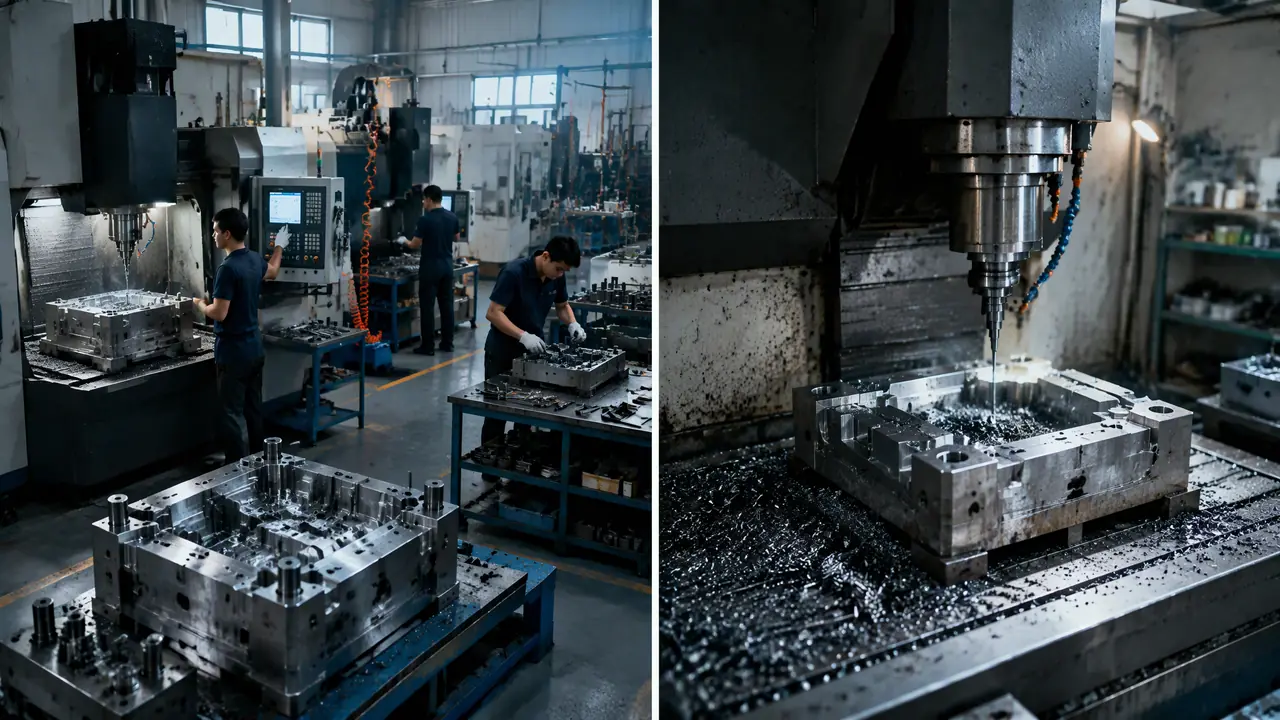
把话放这儿:找模具加工公司,先分清对方是全流程厂还是只做单道工序的外协。前者从设计备料做到试模,贵一到两成但一家兜底;后者单价便宜,责任却断在每个接口上。手里没设计没模房的,直接找全流程公司;自己有装配调 试能力的厂,粗加工放外协才真省钱。
上礼拜有个东莞的客户拿着图纸进来问,你们是模具加工公司,还是只能帮忙做散件?我当时就笑了,说这话得倒过来问。现在外面挂着模具加工招牌的公司,一半以上其实只做单道工序:几台加工中心,接的就是别人开好粗料的精铣活,热处理、火花机、抛光、装配,全得你自己再找下一家。另一拨才是全流程公司,设计、备料、加工、装配、试模一条龙包完。
我在厂里跑了八年业务,经手的外包单没有一百也有八十。工序外包省下的钱,和后来赔进去的工时,我拿本子对过账,基本能打平,运气差的时候还倒贴。这篇就把这两类公司的门道摊开讲,看完你至少知道该问对方哪三个问题。
全流程公司和工序外协,差别不止在报价单上
全流程公司从设计、备料、加工做到试模交付,出问题找一家就够;工序外协只管自己那一道,转运、热处理、返工的责任全断在接口上。报价上全包通常贵10%到20%,这笔差价买的是责任闭环。后面正文把这笔账算细。
先给一张我平时跟客户讲对比用的表,数字是我自己报价单里扒出来的行情。
| 对比项 | 全流程公司 | 工序外协 |
|---|---|---|
| 业务范围 | 设计到试模全包 | 只做CNC或火花机或线切割其中一道 |
| 报价方式 | 整套模具一口价 | 按工时或按加工面积计价 |
| CNC工时价 | 含在总价里,折算约70到120元一小时 | 明码标价60到150元一小时 |
| 出了问题 | 一家兜底,扣款有依据 | 接口处互相推 |
| 适合谁 | 没模房没设计能力的客户 | 自己有装配调试能力的模具厂 |
很多采购看单价,就觉得外协便宜。账不是这么算的。去年一个做小家电外壳模的客户,型腔精加工找外协只花了1800块,比我们全包的口径省了小三千。听着挺美。后面热处理他找了第二家,变形了,抛光又是第三家。来回运费加返工,多搭进去四千多,交期还拖了一星期。他后来跟我说,那单算下来比找我贵,主要是人快被磨没了。
说实话,全流程公司贵的那一两成,一半是利润,另一半就是替你扛风险的保费。模具这种东西,中途任何一个环节掉链子,前面花的钱都得陪葬。
工序外包的钱怎么算,扯皮都扯在哪三处
外协报价主要按工时和加工量走:CNC粗加工每小时60到80元,精加工100到150元,慢走丝按加工面积算钱。扯皮集中在三处:尺寸超差算谁的、热处理变形归哪边、基准面和装夹位留不留。每一处都能拖你两个礼拜。
先说计价。我们发给外协的对账单上,粗加工一刀切下去六十块一小时,精铣带±0.02毫米公差的型面就要一百二往上;火花机按蚀除量和电极数量加价;慢走丝我们这片的行情是每平方毫米三分到五分,割一整套模架的孔系,几千块很正常。这些单价单看都不吓人,吓人的是附加项:含不含检具费、含不含翻面装夹、余量留多少算粗加工哪一档。
扯皮第一处,尺寸超差。图纸上标±0.02,机台上测着合格,三坐标一打出来0.03。重做还是让步接收?我亲眼见过为了一丝的差异扯了两个礼拜,最后各退一步,外协免了抛光费了事。
第二处,热处理变形。这是责任真空的重灾区。外协只保证加工时尺寸,淬完回火你发现型芯翘了0.05毫米,热处理厂说是料里本来有应力,加工厂说是你淬火工艺没做去应力。中间没有人兜底。上个月一单,客户的型芯精铣完直接送热处理,没人安排去应力工序,变形超了,最后拉回我们厂重新上机修型,多花一万二,交期往后顶了十天。这个坑我劝所有人绕着走。
第三处,基准和装夹位。图纸不标装夹位置,外协师傅就按自己顺手来,夹在分型面上,留下0.3毫米的夹持印。最后钳工得修两天。修模的钱谁出?没写就是扯。
对了,说到扯皮,还有个高频坑:报价单里不含抛光。谈的时候双方都默认含镜面,交货时外协说抛光另算,一个型腔再加一千五。所以我的规矩是,凡是外协单,报价单上没写的项目,下单前逐条念出来让对方确认,微信记录留好。
想把外协报价单彻底看懂的,可以看这篇讲塑料模具加工厂家挑选和报价构成的文章:塑料模具加工厂家怎么挑?报价单里的材料费、工时费与利润空间,里面对材料费和工时费的拆法跟我一个路数。
什么单该外包,什么单必须找全流程公司
自己有设计有装配的模具厂,粗加工和线切割放外协最划算,一年能压下一成左右的加工成本;图纸不全、结构复杂或者交期紧的整模,直接找全流程公司,贵的一两成是买省心。修补改造类散件,找外协。分界线就一条:接口处你有没有人盯。
拿我们厂自己的分工举例。模房三台CNC排满的时候,粗加工我们放外协,一台850加工中心粗一个718料的动模框,外协两天交回,比我们自己排夜班省六百块,一个月下来粗加工这块能省小一万。但精密的型芯型腔从来不出去,公差和基准的事,别人替你操不了那份心。
给客户划几条实用的线:
有完整3D图、2D上公差标注清楚的,散件外协可行;手里只有样品没有图纸的,必须找全流程公司,因为扫描逆向和设计没人给你补位;交期压到三十天以内的整模,走全流程,接口上的等待时间你耗不起;试模之后的修模,也别外协,谁改的谁负责,这句话在外协那里说不通。
判断一家挂加工招牌的公司到底是不是全流程,我有两个土办法:一问设计部几个人、会不会做模流分析;二问厂里有没有试模机台、最大吨位多少。两问下来答不上或者含糊的,基本就是外协套了个全流程的壳。再想深入比价的,这篇把设备清单和工时报价讲得很透:模具加工厂怎么比价?设备清单和工时报价看懂再下单,照着列清单去验厂,外协还是全流程一眼就现形。
另外补一句,外协不是不能碰,CNC、电火花、线切割这些工序各自的适用边界搞清楚,你才知道哪些放出去不吃亏。具体工艺区别可以看这篇:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
再说回那个东莞客户。他把整套模交给了我们,话说得实在:多花的那几千块,当保险费了。我跑了这么多年单,越干越信一件事,模具报价里最贵的隐形项是扯皮的时间成本,图纸在两三家公司之间传来传去,每一趟都是钱。分清对方是做工序的还是做整模的,下单前把责任界线用白纸黑字钉死,比砍下来五百块报价有用得多。
常见问题
模具加工公司接散件加工吗?
看类型。纯外协的公司就靠散件活着,随到随排;全流程公司的散件要看产能,旺季基本不接几百块的小散单,淡季机台有空位可以谈,价格通常按工时上限算,别指望捡漏。
外协加工一个模具型腔大概多少钱?
看大小和材料硬度。手机壳这类小型腔精加工三千到五千,家电面板模的大型腔上万也正常,如果钢料是S136这类难加工的,还要再上浮两成。谈价前让对方报工时而不是一口价,好核对。
找外协加工需要提供什么资料?
完整的3D图、标注了公差的2D图、材料牌号和热处理要求、基准面说明,缺一不可。只丢一个3D就让开工的,后面尺寸基准全是坑,修模的钱比加工费还贵。
模具加工公司和模具厂是一回事吗?
工商注册上没有强制区分,招牌写加工公司的一半只做单道工序。判断办法就两个问题:有没有设计部,有没有试模机台。都有的才是能整套交付的厂,答不上来的就是外协。