模具材质有哪些?钢铝铜硅胶四大家族按用途对号入座
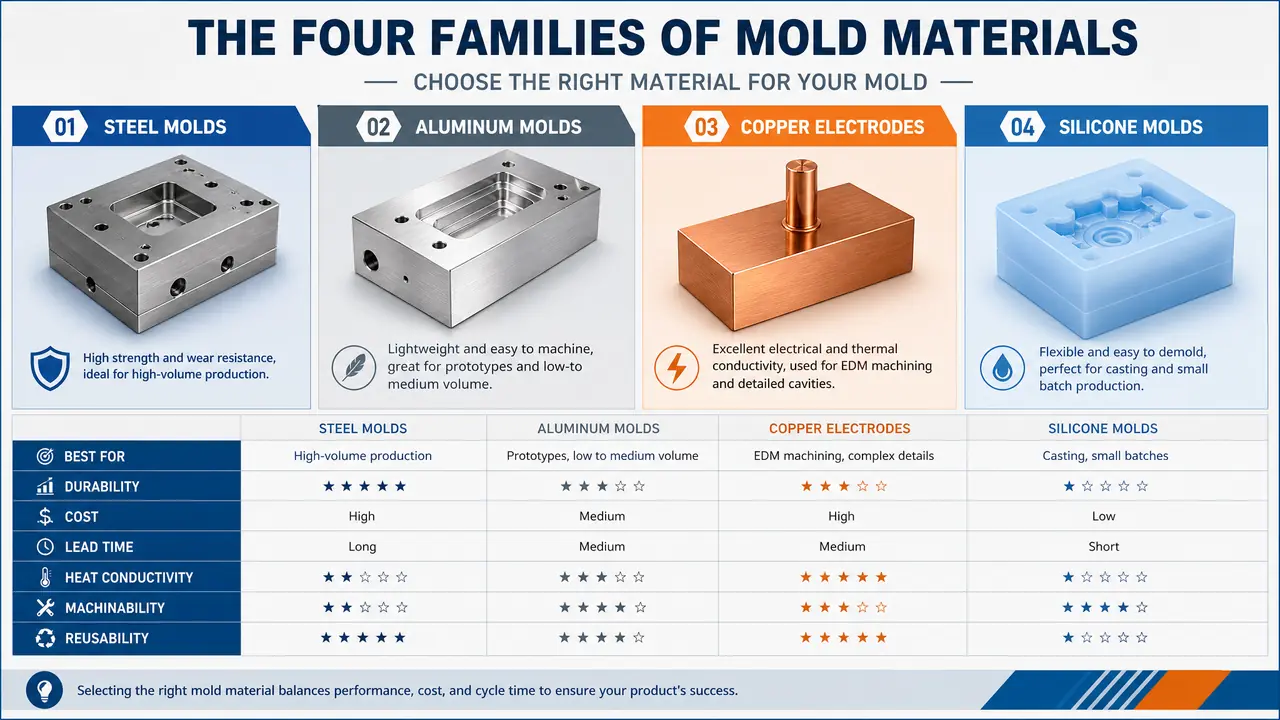
把话放这儿:模具材质主流就四类——钢材、铝材、铜合金、硅胶,各管一摊。塑料模和冲压模认钢,打样和小批量认铝,散热和电极认铜,形状复杂量又小的翻模认硅胶。对着产量、精度、预算三栏挑,两分钟就能圈定你该用哪种。
上周一个做宠物用品的客户在电话里问我,模具材质有哪些,他想给新款猫爬架的连接件开模,开口就问"是不是越贵的钢越好"。我说你先别急着选钢,你一年就出五千个件,上S136纯属浪费钱。他把报价单发过来一看,厂家真给他按S136报的,一套报了十一万八。
这事让我觉得,很多第一次开模的人卡在材质上,不是不懂钢,是没人告诉他材质是跟着"产量和产品"走的,不是跟着预算走的。预算多就上好钢,这是最常见的误判。这篇我把四类材质拆开,按用途给一张速查表,你再拿着报价单对号,心里就有数了。
模具材质有哪些,四类各管什么
模具材质主要有四类:钢材用于塑料模和冲压模,扛量产;铝材用于打样模和小批量模,快且便宜;铜合金用于压铸模芯和电极,靠导热吃饭;硅胶用于翻模,专做形状复杂的小批量件。按产量和产品选,不按价格选。
先说钢,这是模具里的主力,市面上六到七成模具用钢做。钢下面又分好几档,预硬钢P20硬度HRC28-32,出厂就是硬的,拿来做塑料模框和一般型芯,省掉热处理这一步。淬硬钢如SKD11、DC53,热处理完能到HRC58-62,冲压模刃口靠它。不锈钢S136做透明件和防锈场合,镜面抛得出效果。
铝材主要是7075和6061这两个牌号。7075强度接近软钢的一半,做试模模足够;6061便宜,做治具和夹具多。铝模最大的好处是加工快,CNC一刀下去速度能开到钢模的三倍以上,一套手机外壳试模模一周就能交,价格两万上下,同样的钢模得五六万。
铜合金这边,压铸模芯上镶铍铜是为了把热量快速导走,做模具电极用的紫铜和石墨是放电加工的耗材。硅胶单独一类,硬度邵氏A10到A60都有,翻石膏像、滴胶、食品模具都是它。
对了,插一句,有些客户会问陶瓷模、石膏模算不算,算,但那属于特定工艺的耗材模,跟上面四类不是一个选材逻辑,开量产模的用不上。
一张选材速查表,按产量和预算对号
选材先看产量:万模次以下用铝模,十万模次用P20预硬钢,五十万模次以上用淬硬钢或S136;冲压模看料厚,压铸模看热疲劳,翻模看硅胶硬度。产量才是第一变量。
| 材质 | 常见牌号 | 硬度 | 寿命参考 | 适合 | 材料价(每公斤) |
|---|---|---|---|---|---|
| 预硬塑模钢 | P20、718H、2738 | HRC28-36 | 30-50万模次 | 普通塑件量产 | 12-20元 |
| 淬硬冷作钢 | SKD11、DC53、CR12MOV | HRC58-62 | 百万次冲次 | 冲压刃口 | 10-25元 |
| 不锈镜面钢 | S136、2083 | HRC48-52 | 50万模次以上 | 透明件、防腐 | 25-45元 |
| 热作钢 | H13、SKD61、8407 | HRC44-50 | 5-10万模次 | 压铸、热锻 | 15-30元 |
| 铝材 | 7075、6061 | HB150 | 千次到万次 | 打样、小批量 | 25-40元 |
| 铜合金 | 铍铜C17200、紫铜 | HRC36-40 | 镶件用 | 压铸模芯、电极 | 80-150元 |
| 硅胶 | 缩合型、加成型 | 邵氏A10-60 | 20-200次翻模 | 形状复杂小批量 | 30-60元 |
怎么用这张表?你先问自己一句话:这套模一辈子要出多少个件。五千件以内,铝模或者软模就够,别碰淬硬钢。十万件上下,P20这档预硬钢是性价比最好的选择。冲压模不一样,看的是冲次,料带每分钟过几十次,刃口必须淬硬,不然一个班就磨圆了。
我上个月刚处理过一个反例。客户做一批展览用的ABS外壳,就三百个件,模具厂给他按P20报了四万二。我建议他改铝模,最后八千五拿下,交期还从35天压到12天。客户省下的钱够他再出一批货。材质选对,比谈价省得多。
钢材这块想往深里看的,可以翻翻这篇模具钢有哪些种类?常用牌号性能对比与选用指南,那边把每个牌号的热处理和适用塑料讲得细。
压铸模和硅胶模为什么不能混着选
压铸模挨的是每模两百度的热冲击,必须用H13、SKD61这类热作钢扛热疲劳;硅胶模扛不了温度也扛不了压力,只能做浇注和翻模。两者工况差着数量级,选错直接报废。
压铸模的工作状态是这样的:铝液六百多度压进去,模温机把模具稳在两百多度,一个循环几十秒,模具像被人反复用冷热水浇。普通钢撑不住这种折腾,几万模次就出现龟裂,行话叫热疲劳。H13和SKD61就是为这个工况生的,含钒含钼,抗回火软化。模芯部分最好再上8407或者DC细分材质,寿命能差出一倍。
硅胶是另一个极端。它不扛温也不扛压,但它软,能脱出任何倒扣和花纹,这是钢模做不到的。翻树脂工艺品、做石膏线、滴胶饰品,一套硅胶模翻一百多次就老化,可它的成本才几百块,做小批量是最便宜的路线。硬度选择有讲究,邵氏A20以下的软,脱复杂花纹不撕裂,做水久的硬花纹要上A40以上。
说实话,混着选的人不算少。我见过有人拿硅胶模去浇注热水性的石膏,一周模就粉了;也见过有人拿铝模去压铸,两模下去模腔就拉伤报废。材质跟着工况走,这句话值一套模具的钱。
采购核对报价单,材质上要盯哪三处
盯三处:钢料要质保书和牌号钢印,热处理要看硬度检测点,铜件和硅胶要写清牌号和硬度进合同。材质不对,后面全白搭。
第一处,进料。正规模具厂用的钢料都带原厂质保书,模坯侧面打着钢厂钢印。你验厂的时候让厂家拿一块料出来,钢印、质保书、订单三样对得上,这家的料就基本放心。有报价单写"国产优质钢"不给牌号的,多半是掺假重灾区,同一张单子上P20和2738差着好几块一公斤,用料不同成本差几千。
第二处,热处理。淬硬钢热处理完要报硬度值,抽检点不少于三处,写进验收单。真空淬火和普通箱式炉淬火,一套模的寿命能差三成,价格差几百块,这笔账要算长远。我那边合作的老厂每次都主动附硬度检测报告,就冲这一点,我宁愿等他排期。
第三处,铜件和硅胶。铍铜要写C17200这个牌号,别让人拿普通黄铜充数,导热差着一多半。硅胶要约定硬度和食品级认证,做餐具的还得要FDA检测报告。这些不写进合同,出问题扯不清。
把材质定准了再谈价,顺序别反。报价单里材质费的算法和门道,这篇模具报价是怎么算出来的?材料、工时、设计费构成详解里拆得比较全,两篇对着看你就能核出虚头在哪。
回到开头那个猫爬架连接件的客户。我让他把产量、产品重量、外观要求三样列出来发给我,最后给他圈的方案是718H模芯加P20模框,整套四万六,四十天交付。他厂家原报价十一万八的S136方案,纯属拿贵材。 材质这件事说穿了不玄乎,先定产量,再看工况,最后才轮到预算。你下次拿到报价单,先看材质一栏写了什么牌号,再看寿命承诺,这两行字值钱的很。
常见问题
模具钢和普通钢材差在哪?
差在纯净度和合金配比。模具钢的硫磷杂质控制得严,疏松级别低,抛光不出沙坑,淬火变形也小。普通结构钢Q235拿来焊个模框可以,做型腔撑不了多久。
小批量做几件产品,最省钱的材质是什么?
几百件以内直接用铝模或者树脂模,几千块的投入就够了。要是产品还带手板,甚至可以走硅胶翻模,几百块解决。千万别为几百个件去开钢模,那是拿钱打水漂。
铍铜模芯真的值那个价吗?
看位置。要是要快速带走热量的部位,比如细长型芯或者瓶坯模的瓶口,铍铜能把冷却时间压缩两成上下,产能提上来一算账就值。普通大平面上用不着它,钢芯加运水就够。
硅胶模具能用多少次?
跟翻的材质和花纹深浅关系大。浇滴胶这类低反应热的,一百多次没问题;浇发热量大的树脂或者含溶剂的材料,几十次就老化发粘。花纹越深越尖,撕裂得越快。
一套模具可以钢铝混用吗?
可以,而且很常见。模框用钢保证强度,模芯或者大镶件用铝加快冷却的方案在一些产品上跑得通,不过要解决好两种材料的热膨胀差和镶件固定,设计不做特殊处理容易漏水。