模具技工干的活没你想的那么玄:钳工组和调机工的一天与考证账
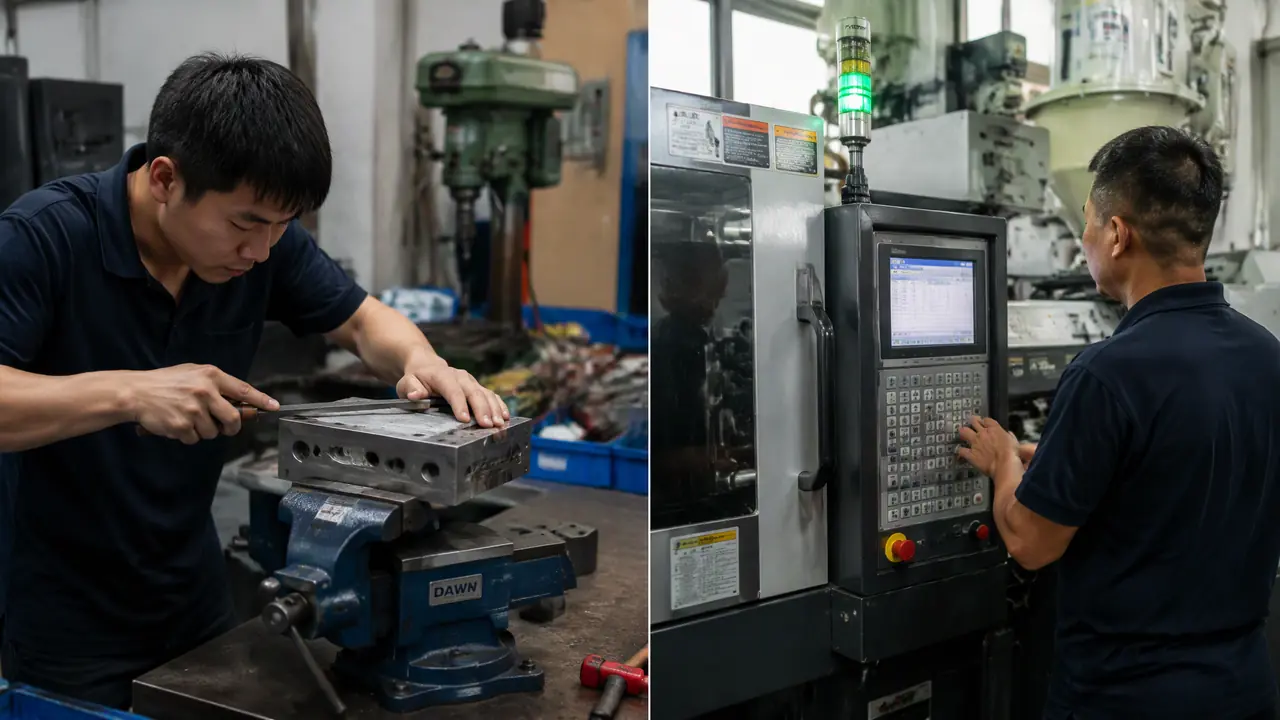
这事儿得拆开说:模具技工在厂里是两个工种,钳工组管把一副模装出来,调机工管让这副模在机上吃饱转稳,两条路的作息、工钱和考证完全不同。想入行别先纠结考证,先想清楚你肯不肯蹲机台等一件货。
模具技工这个词,招聘广告里天天出现,真到厂里问一圈,没人自称"技工"。车间墙上贴的是岗位牌:钳工组、调机班。我十四年前进厂就是钳工组学徒,师父第一句话是"把塞尺拿过来",我连塞尺长什么样都不知道。这行的分工其实很土:一副模具从钢板变成能出件的家伙,中间靠钳工组一双手研出来;模具上机之后天天出活不出废品,靠的是调机工盯参数。两条路,两种命,入行前必须分清。
先给判断:愿意动脑子啃结构的去钳工组,能熬得住夜班、对数字敏感的去调机班,两边干到头都能拿一万出头,但路径完全不搭界。
对了,说句题外话。好多人把这行跟"模具工程师"混一谈,那是一回事吗?不是。工程师在办公室画图出DFM报告,技工在车间把手弄脏。你去看那篇模具工程师是做什么的?岗位职责和职业发展路径就明白,工程师动嘴,技工动手,厂里缺的是能把图纸落地的手。
钳工组一天在干什么
钳工组的活是把散件变成一副模:研配合模面、配顶针、修毛刺、装模架试开合,一副中型注塑模三十到五十个零件,全过钳工的手,正常装一副要五到八天。别小看这几步,模具有一半的毛病出在装配上,图纸画得再好,合模面研不平,试模照样飞边。
我拿上个月的一副二板模举例,家电外壳,模架718H,芯子S136,零件CNC加工完送到钳工组。第一天合模研配,红丹涂薄薄一层,合上再开,看红丹分布,哪个点发亮磨哪个,油石推到红丹均匀才算数。第二天配顶针,四十多根,每根孔位要对号入座,装错了顶出来就是顶白,客户直接扣钱。第三、四天装滑块和水路,第五天试开合、打压力测试。师父教我的口诀是"研配看红丹,顶针看顺滑,水路打压试漏"。
工具有讲究。我的工具包十四年没换过配置:油石三支、塞尺一套、铜棒一根、内六角两套、杠杆百分表一只,再加一把大力钳。新人爱买花里胡哨的电动工具,真没必要,钳工组的活百分之八十靠手上那点感觉,机器替代不了。跟学自行车一个道理,装再多辅助轮,撒把那一课还是得摔。
辛苦在哪?蹲。研配合模面一蹲就是俩钟头,膝盖受不了是老钳工的职业病,我们组五个师傅三个膝盖贴膏药。这也是为什么四十岁往上,很多人转去坐调机或者修模,蹲不动了。
调机工守的是什么
调机工管模具上机之后的事:调注塑参数、盯首件尺寸、处理飞边缩水银条这些小毛病、换料洗模,让一台120到320吨的注塑机天天吃饱转稳,一班一个人看四到六台机。钳工是装配思维,调机是过程思维,一个管"装得对",一个管"转得稳"。
举一个夜班的真实场景。凌晨一点,3号机250吨模温80度,产品突然出银条。新手第一反应是加料温,错了。银条十有八九是料没烘透,先摸料斗干燥温度够不够110度、烘够4小时没有,再看背压是不是被人动了。参数之间环环相扣,动一个牵三个,调机工的本事就是把变量一个个锁死。这个坑我踩过,当年调了两小时料温,最后发现是班长半夜把烘料桶的下料口关小了。
调机班的钱和钳工班差在哪?我拿账说话。
| 对比项 | 钳工组 | 调机工 |
|---|---|---|
| 入行起点 | 学徒跟师父,学装配研配 | 从普工转岗或技校毕业直接上 |
| 学徒期月入 | 3500-4500元 | 4000-5000元 |
| 三年后月入 | 6500-8500元 | 7000-9500元 |
| 作息 | 长白班为主,加班装急模 | 两班倒或三班倒,夜班常态 |
| 身体消耗 | 膝盖、腰、手茧 | 熬夜、生物钟乱 |
| 天花板 | 钳工组长、装配主管 | 调机主管、注塑领班 |
说实话,我更偏向让年轻人先干两年钳工再转调机。为什么?装过模的人调机,看见飞边第一反应是合模面有没有研伤,而不是闷头调锁模力,对模具的理解完全不在一个层面。厂里那些既会装又会调的老把式,一个月一万三还得靠抢。
考证值不值钱
模具技工考证分两类:人社局的模具钳工职业资格证分五级到一级,考三级高级工开始对涨薪和落户才有实打实的用处;机构吹的"注塑调机师"之类证书基本是花钱买纸,厂里不认。证是锦上添花,手艺才是雪中送炭,顺序别搞反。
把账算细。模具钳工证五级初级、四级中级、三级高级、二级技师、一级高级技师。中级工考试理论加实操,报考费两百上下,很多技校生毕业就能拿,用处一般;三级高级工在多数城市能对上技能人才补贴,我所在的地区凭三级证加社保能申请两千左右一次性补贴,各地政策不一样,去当地人社局官网查,别听培训班的。二级技师开始有含金量,评职称、进国企配套、部分城市积分落户都认,但报考有年限门槛,钳工岗位干满一定年头才能报。
去年我们组一个小伙子花了三千八报了个"高级注塑调机工程师认证班",证书倒是寄来了,红本烫金,年底涨薪的时候主管一句"这证哪发的"就打发了。他跟我说这事儿的时候,我在旁边补模补到一半,铜棒都敲弯了,气得笑出来。三千八够买三套像样的油石加一台二手打磨机,练三个月真手艺,比什么证都硬。
什么时候考证才划算?两种情况。一是要落户或者领补贴,人社局体系内的证该考就考,成本两百块,回报是白拿的钱;二是想往组长、主管走,二级技师证在评聘时候是加分项。别的目的,把考证的钱省下来买工具、买料自己练,实在得多。顺带一提,跟学徒路线怎么走相关的入行账,那篇模具学徒要学多久?从擦机床到独立上机的成长账里算过一遍,两篇对着看更清楚。
没装过模的人调机,绕不开三个坑
直接从普工转调机岗的人,最容易在顶针异响、飞边误判和模温乱设三处翻车:异响靠停机听而不是调参数,飞边先查合模面和锁模力再动料温,模温按材料定而不是按手感定,PP和ABS的模温差着四五十度。这三个坑每踩一次,废品率上去就是真金白银。
第一个坑,顶针响就调速度。顶针"吱吱"叫,八成是缺油或者咬死了,正确动作是停机、拆针、擦干净、打顶针油再装回去,五分钟的事,乱调速度反而把针顶断,断一根针换个新的五十到一百,停机半小时产线白转。我在自己的本子上记过,光断针这一项,一年能吃掉调机班小半个月奖金。
第二个坑,飞边就加锁模力。锁模力拧到头,飞边是下去了,模具分型面压伤,一对模几千上万的修模费。有飞边先看投影面积算锁模力够不够,再看合模面有没有异物,最后才动参数。老钳工出身的调机工为什么值钱,就值钱在这点判断上。
第三个坑,模温凭手感。材料不同模温天差地别,PP件模温20到40度就够,ABS要60到80度,PC得上90度往上,模温机设定抄工艺卡,别抄隔壁机台。一模一卡,卡上写的才作数。
跑个题,有回我问一位干了二十年的老师傅,调机最要紧的是什么。他想了半天说:"肯停机。"肯停机查原因的人,废品率永远比硬扛的人低。这行很多道理,最后都是这么朴素。
回到开头那句"把塞尺拿过来"。十四年过去,我带的学徒里有转调机的、有考了技师证进国企的、也有干了半年觉得蹲不住走人的。这行没有神话,就是两个人群、两条路:肯蹲的进钳工组研模,肯熬的去调机班守机台,证的账按需算,别为一张纸交智商税。想清楚自己受得了哪种苦,路就顺了。
常见问题
模具技工学历要求高吗?
不高,技校、中专甚至初中毕业入行的都不少。钳工组和调机班招人主要看动手意愿和能不能吃苦,笔试顶多考个整数计算和简单识图,面试聊得最多的还是愿不愿意倒班、能不能接受车间环境。
女生能干模具技工吗?
能,质检和装配端女生比例不低,手稳、心细在研配和配顶针上反而是优势。重体力环节有行车吊模,真正吃力气的活比外人想象的少,我带过的学徒里女生出师的速度不比男生慢。
模具钳工证在哪报名?
走当地人社局下属的职业技能鉴定中心,或者有资质的技校代报,报名费一般一两百。认准"模具钳工"这个工种名,培训班包装出来的花式证书名一律别碰,报名前去人社局官网查工种目录最稳妥。
三十五岁转行做模具技工来得及吗?
做钳工学徒偏晚,蹲研配那关身体吃不消;转调机岗反而可行,有机械基础的半年能上手看普通机台。建议从调机或修模辅助岗切入,别从零跟学徒班一起蹲钳台。
模具技工和模具质检哪个更有前途?
想走技术路线选技工,质检干三年容易停在原地,技工干三年是实打实的手上功夫。想稳定少倒班,质检压力小些,但涨薪空间普遍比不过出师的钳工和调机工。