饰品模具怎么做小件?滴胶与合金浇铸
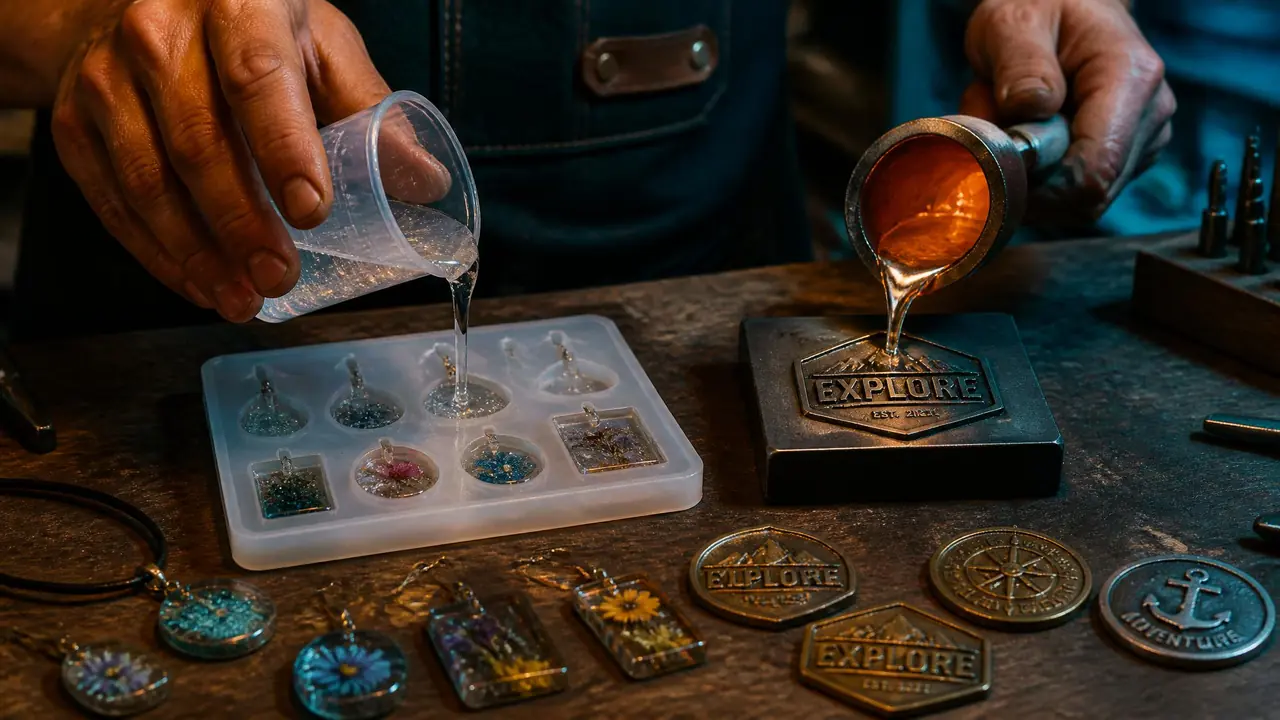
开门见山:饰品小件就两条路,滴胶配硅胶模,合金浇铸看熔点选模具。锡铋合金138℃左右能灌硅胶模,锌合金420℃以上必须换钢模,这条线决定你花几十块还是几千块。先定材质,再照文中的温度和时机操作。
前阵子一个做手作的姑娘拿着一串歪歪扭扭的滴胶吊坠来找我,说她倒出来的小件一面亮一面雾,边缘还带一圈细毛刺,怀疑买到了假模具。聊了十分钟我就听明白了,她压根没搞清饰品模具怎么做小件这件事,错全在操作上,不在货上。
问题出在哪?她买的硅胶模硬度太低,倒胶前又没做消泡,气泡全压进了花纹缝里。这几个坑我十年前也踩过,倒废的料能装半个纸箱。所以这篇不谈虚的,滴胶和合金浇铸两条路各自怎么走、模具怎么配、温度怎么控,按我车间里试出来的数据掰开讲。
滴胶小件:硅胶模怎么开才不粘不花
滴胶小件首选加成型硅胶开模,硬度选邵氏A20到30,母模先涂脱模剂,固化后用温水试脱一次,再正式倒胶。缩合型硅胶便宜,但固化时副产物多,模具表面容易留小孔,倒出来的饰品正面会有针尖大的麻点,放大镜下一看全是。加成型的贵三成左右,细节还原好,做饰品我基本只用它。
母模用什么?我常用光固化树脂打印件或者现成的金属样件。打印件表面有层纹,得先拿800目水砂纸过一遍再抛光,不然每道纹路都会翻到模具上,最后又印到饰品上。硅胶和固化剂按厂家给的比例称重,别凭手感,差个百分之五,固化时间能差出一倍。
浇的时候分两次。先滴一小勺进模具最深处,拿牙签把胶赶进花纹缝里,静置两分钟让胶自己把气泡顶出来,再一次性补满。我实测过,100克滴胶在25℃的车间里,不抽真空直接浇,成品气泡率大概三成;先放进真空桶抽两分钟再浇,能压到百分之五以内。没有真空机也别急,把混合杯坐在40℃左右的温水里搅,胶变稀气泡升得快,能救回大半。翻模的完整步骤,之前写硅胶模具怎么做那篇讲得更细,可以对着看。
脱模别抢时间。常温滴胶24小时才算固化透,我试过12小时就脱,吊坠边缘一拉就发白,回弹不回来。夏天车间30℃以上,18小时左右就够;冬天得老老实实等满24小时。固化后收缩率在千分之三上下,做尺寸有要求的戒指圈口,母模记得放大一号再开。
合金浇铸小件:熔点决定模具材质
合金浇铸先看熔点再定模具:锡铋合金138℃左右能直接灌硅胶模,锌合金400℃以上必须换钢模或石膏型。这条红线我见过有人硬闯。有人图省事拿做滴胶的硅胶模去倒锌合金,一勺合金液下去模具直接碳化发黑,花纹全糊,连模带料报废。
低熔点的锡铋合金是饰品小件的入门选择,熔点大概138℃,收缩率低到可以忽略,倒字母牌、小徽章、纽扣这类平面件特别合适。硅胶模能扛它十来次,之后表面开始粉化,细节就糊了。浇的时候合金液温别贪高,160℃足够流动,再高只会把硅胶烤得更老。
想做有分量的坠子、戒圈,就得用锌合金,行业里常说的3号锌合金浇温在420℃上下,这个温度硅胶、普通橡胶模全部出局,选择剩三条路:钢模、石膏型、砂型。钢模寿命长但开模费起步好几千,石膏型单件成本低,浇十几件就换一副,试款阶段我都是拿石膏型先跑。铸造模具的几种类型怎么挑,之前对比砂型铸造和金属型铸造那篇写过,不重复了。
浇铸还有个新手最容易忽略的点:排气。小件花纹深,合金液进去的速度又快,气体来不及跑就憋在棱角里,成品缺肉。我习惯在模具最高点开一条0.3毫米左右的排气槽,浇口稍微偏一点,让金属液先填满底部再往上推。就这一条改动,我车间的废品率从四成压到了一成出头。
| 对比项 | 滴胶 | 锡铋合金 | 锌合金 |
|---|---|---|---|
| 工艺温度 | 常温固化 | 熔点约138℃ | 浇温约420℃ |
| 适配模具 | 加成型硅胶模 | 硅胶模,寿命约10次 | 钢模或石膏型 |
| 单件成本 | 几毛到几块 | 几块 | 量产后几块,开模费另算 |
| 适合小件 | 吊坠、发夹、耳饰 | 徽章、字母牌、纽扣 | 坠子、戒圈、包挂 |
小件饰品模具自己做还是找厂开?
月产百件以内自己做硅胶模最划算,成本几十块一套;要上量、做锌合金或者要镜面亮光,直接找厂开钢模。自己做赢在改款快,今天改花纹明天就能倒新的;厂开钢模赢在寿命和光洁度,一套模倒几千件纹丝不动,交期普遍要小半个月起。
价格给你个参考区间。加成型硅胶一公斤几十块,一套巴掌大的小件模具耗材成本不到五十;外面代开一套硅胶模,报价一般一两百。锌合金钢模看腔数和复杂度,简单小件单腔的,江浙一带的报价从三四千到上万都听过,交期十几天到一个月不等。这些是同行报的行情,具体以你当地实询为准。
我的偏向很明确:玩手作、练手、接散单,自己开硅胶模,翻车了也就亏一炉料。真要铺电商走量,别省钢模的钱,拿硅胶模浇合金那种将就着用的路子,量一大必然出事。锌合金镁合金在模具里的特殊用法,合金模具那篇有展开,想深入的可以补课。
回到开头那个姑娘,我最后给她的方案是:把那套玩具硅胶模扔了,按邵氏A25重新翻一套加成型模,浇胶前先温水消泡。她照做后第二炉出来的吊坠,花纹边缘干干净净,一张毛刺都没有。饰品模具做小件就这点事,模具配对路,温度不越线,剩下的交给耐心。
常见问题
滴胶在硅胶模里总有气泡怎么破?
先查搅拌手法,混合时沿杯壁同一个方向搅,别来回划圈,搅进空气再多真空也救不干净。浇注前把胶坐40℃温水减稀,或者抽真空两分钟,双管齐下基本能清干净。
一套硅胶模具大概能翻多少次?
倒滴胶寿命最长,保养好能翻三四十次;倒138℃的锡铋合金只有十次上下,每一炉高温都在加速硅胶老化。模具发黏、细节发糊就是退役信号,别硬撑到废品率飙升。
没有电子秤,滴胶配比凭手感行不行?
不行。AB胶比例差百分之五以上,轻则固化慢一倍,重则永远不干,整炉报废。去买个几十块的厨房秤按克称,这钱真不能省。
合金浇铸的饰品会不会太重,适合做耳饰吗?
锡铋合金密度和锡接近,做大耳环会坠得耳朵不舒服,耳饰建议还是滴胶或亚克力。锌合金密度更大,更适合钥匙扣、包挂、皮带扣这类不怕重的件。