模具晒纹咬花怎么选号数?VDI、砂纹号和拔模角一次讲透
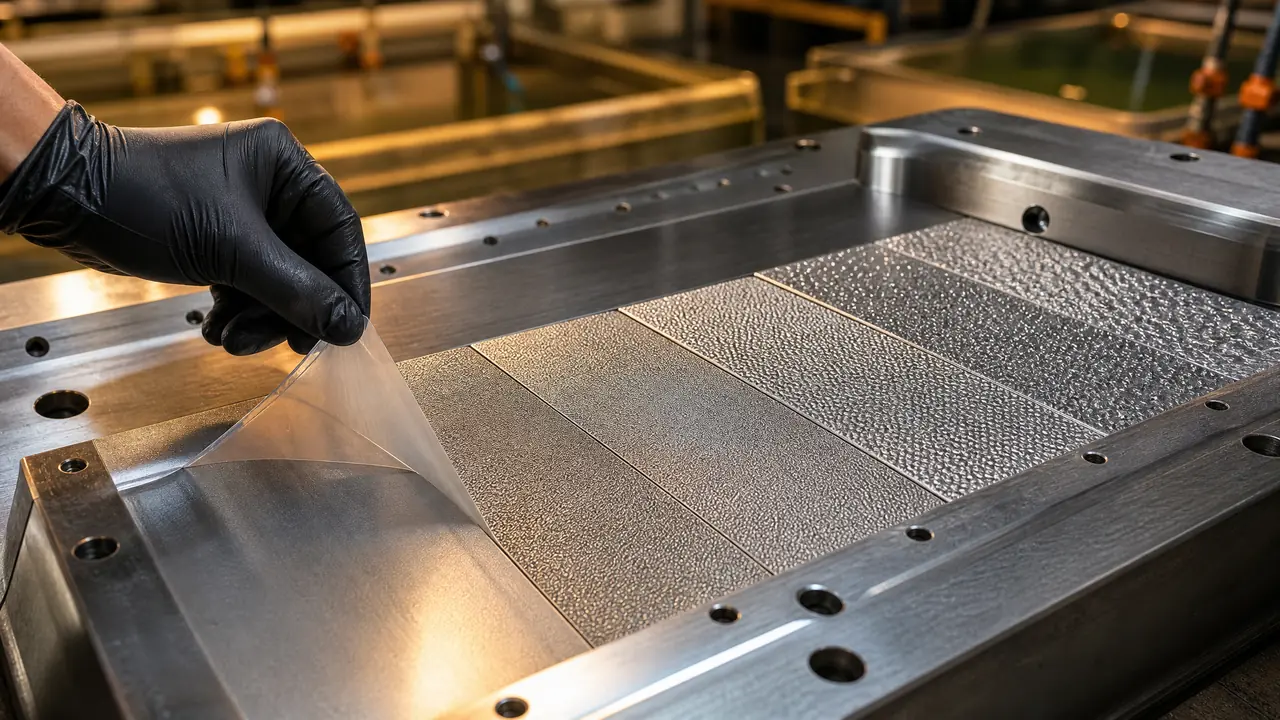
把话放这儿:晒纹这一步翻车,九成不是咬花厂的手艺问题,是纹号和拔模角没对齐。VDI火花纹27到42、砂纹80到320目是两套账,纹每深0.1毫米拔模角至少补1度,晒坏返修一次八千块外加一周交期,下单前把这三样钉死最省钱。
上个月接一套小家电面壳模,客户样板拿的是VDI 33火花纹,图纸上侧壁拔模角只放了1度。纹晒得没毛病,试模出来整面拖花,塑件像被砂纸蹭过。老板娘第一反应是咬花厂蚀深了,我拿深度规一测,0.05毫米,在公差里。问题出在拔模角。模具晒纹这事,看着是拿纹板往型腔上一贴,真正的坑全在纹号、深度和拔模角的配合上。
我在东莞一家模具厂管外发十来年,送出去晒纹的模子没有一百也有八十套,返修单子见得比一次过的多。先把流程摆清楚:咬花厂把感光膜贴在型腔面上,灯箱里曝光,显影出图形,再用药水腐蚀出深度,洗版、测深、上油交货。土话叫晒版,跟老照相馆洗照片一个路数。流程不复杂,复杂的是下单前那几页纸。
咬花号数怎么定?VDI和砂纹号是两套账
号数分两套账:火花纹按VDI 12到45选,砂纹按金刚砂80到320目选,两套不能混着报,下单前一定让咬花厂拿纹板对着样板比。很多人第一步就栽在这里。
先说VDI。这套号原本是电火花加工面粗糙度的标尺,号数越大纹越深越粗。我们厂出单最常用的是VDI 27、30、33,做面壳哑面、防指纹,手感细腻;往上升到36、39,就是电动工具外壳那类要抓得住的防滑面,深度上到0.1毫米上下,拔模角马上得跟着动。45往上属于重型件,塑胶外壳基本用不着。
砂纹是另一套账,按金刚砂目数走,目数越大砂越细、纹越浅。100目上下的粗砂纹做工具箱、脚踏板,耐刮;240目往上的细砂纹做精密外壳,防反光。客户拿块样板说"就要这个感觉",口头描述没用,得让咬花厂把纹板册摊开,一块一块对着样板比,比中哪块记哪块的号。这套对板的工夫不能省,我见过口头说"中等偏细",晒出来客户嫌粗了一倍,重晒的钱最后是模具厂垫的。
| 类型 | 常用号 | 深度大概范围 | 典型用途 |
|---|---|---|---|
| VDI火花纹 | 27-33 | 0.02-0.05毫米 | 面壳哑面、电器外壳 |
| VDI火花纹 | 36-42 | 0.06-0.12毫米 | 电动工具、防滑握把 |
| 砂纹 | 80-150目 | 0.08-0.15毫米 | 工具箱、脚踏板 |
| 砂纹 | 180-320目 | 0.02-0.06毫米 | 精密外壳、防反光面 |
表里的深度是我这些年拿深度规实测攒下的经验区间,不同咬花厂药水浓度和腐蚀时间控制不一样,同一块纹板各家咬出来的深度能差两成。所以下单时深度公差要白纸黑字写进去,我们厂的标准是正负0.02毫米。至于晒纹从头到尾怎么做,模具皮纹是怎么做上去的?咬花晒纹的工艺流程那篇拆得比我细,工序一步步都有。
纹号定了,拔模角要跟着加多少?
老规矩是纹深每加0.025毫米,拔模角补1度;晒0.1毫米的皮纹,侧壁拔模角3度起步,深腔大件要放到5度才稳。这条规矩救过我好几套模。
道理不玄。光面跟塑件之间是滑的,1度能脱;纹面是凹凸的,脱模那一刻塑件收缩,整个抱死在纹的沟槽里,角度不够就是硬撕。开篇那套面壳模,1度配VDI 33,拖花拖到客户验收员直摇头。改法也简单,设计把侧壁放到3度,重晒一遍,第二次试模一把过。
老实讲,这条规矩很多设计员不当回事,图纸校核全按光面来,晒纹单发出去才发现侧壁是深腔。深腔侧壁最容易出事,垃圾桶、收纳箱这类件,我一律劝客户拔模角放到4到5度,或者侧壁纹号降一到两级。外观面实在不允许大角度的,就谈局部晒纹,分型面往下二十毫米留光带过渡,接缝那圈用细纹收边,肉眼基本看不出断层。
对了,说到外观件,晒了纹之后熔接痕会比光面显眼得多,纹越深越藏不住,浇口位置要在晒纹前就把模流过了一遍。这块的门道在机壳模具的外观件难点?外观面咬花与熔接痕里讲得更透,不展开。
晒坏返修有多贵,一套模返一次就懂了
蚀过了头只能退纹重抛再晒,中型模具返一次八千到一万五,交期吃掉五到七天,补过焊的部位再晒还会发花。这笔账下单前就该算。
晒纹的代价是不对称的。晒浅了,补腐一遍就能加深,几百块的事;晒深了,没有药水能把钢长回来,只能把表面重新省模抛光,把蚀纹整个退掉再重晒。2023年一套收纳箱模,咬花师傅腐蚀时间多给了十几秒,深度超了0.03毫米,试模直接拉裂。退纹抛光四千二,重晒三千,模具上下机加运输前后八天,客户的T2试模跟着往后挪,我们垫了两万多的改模和试模费。八千到一万五是中型模具返修的常见区间,大件还要往上翻。
打那以后我们厂发晒纹单,三样东西钉死:纹板号、深度公差、交货自检。交货那天我拿深度规在型腔平面抽三点,测完让咬花厂出自检单,双方签字。多说一句补焊的事:型腔上补过焊的位置,焊缝组织和基材不一样,腐蚀速率不同,晒出来纹路接不上,一圈发花,跟衣服打补丁似的。重要外观面能不焊就不焊,非焊不可就用同牌号焊丝、小电流薄层多道,焊完先试晒一小块再上全型腔。蚀纹的钱怎么算、面积深度怎么折,模具咬花怎么报价?蚀纹面积与深度那篇有现成的算法。
收个尾。开篇那套面壳模,拔模角改成3度重晒之后一次过检,客户验货员拿样板对着塑件比了半天,冒出一句跟手板一样。晒纹本身不贵,一套模几千块,贵的是返修——钱、交期,还有客户那边攒下的信任。纹号、深度公差、拔模角,发单前钉死这三样,晒纹就是整个开模流程里最省心的一道工序。
常见问题
晒纹和喷砂是一回事吗?
不是。喷砂是拿砂粒把表面整体打毛,深度只有几个微米,算均匀化处理;晒纹是感光曝光加药水腐蚀,能出木纹、皮纹、雪花纹这类带图案的纹理。喷砂倒常被拿来当晒纹前的打底工序。
晒个logo上去大概多少钱?
我们这边的行情,拳头大小以内的logo或皮纹章,起价八百到一千五,含晒版费。按面积走的话,中粗纹三十到六十元一平方厘米,各家咬花厂对深度上限的把握不同,价差主要在深度和图案复杂度上。
深腔侧壁晒深纹,除了加大拔模角还要注意什么?
顶出也得跟上。纹面抱件比光面狠,顶针数量适当加密、顶出平衡重新校一遍,不然角度够了照样顶白。省钱的折中办法是侧壁只晒到分型面以下一段,下面留光带过渡。
模具打了几十万模次,纹会磨平吗?
会。进胶口附近冲刷最狠,最先亮。发单时让咬花厂留纹板档案,磨平了拿档案返晒能对上原纹;讲究点的厂会直接备一副纹芯,坏了换芯不换模。
晒纹深度交货时怎么验?
深度规或千分尺在型腔平面上抽测,测点选平整部位,沟槽里测不准。我们厂固定抽三点,正负0.02毫米内收货,超了当场提,别等装上注塑机再扯皮。