粉末冶金模具做含油轴承衬套:密度、脱模与烧结收缩的门道
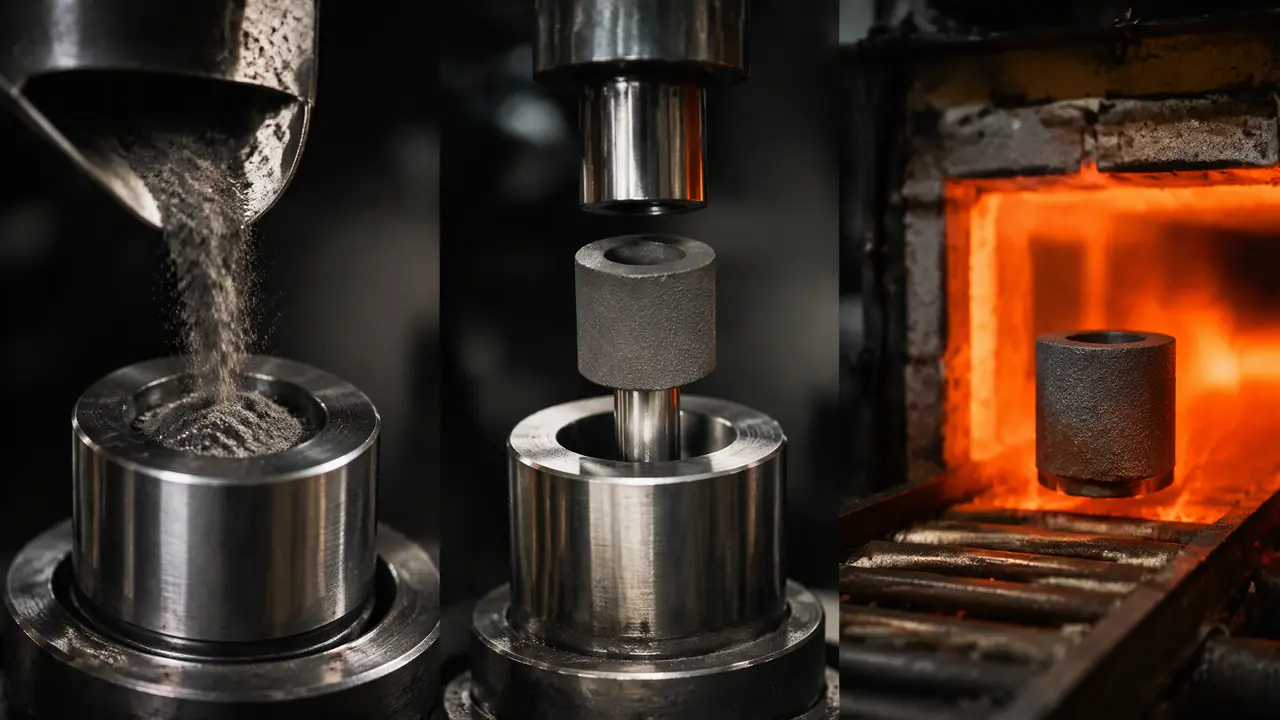
把话放这儿:粉末冶金模具的成败三分在设计、七分在参数,压制密度差、脱模顺序、烧结收缩放大这三项盯不住,再贵的阴模钢也照样废坯。这篇拿含油轴承衬套一个例子把三个环节讲透,读完你知道盯哪几个数。
粉末冶金模具这行有句老话:压坯容易压好难。上个月厂里接了一批铁基含油轴承衬套,外径20毫米、内孔10毫米、高15毫米,客户卡得死——烧结后内孔公差±0.02毫米,含油率不低于18%。我的判断是,这批货的生死全在密度、脱模、烧结收缩三道关上,哪一关掉了链子,前面干得再漂亮也是白搭。
先说个外行容易懵的点。粉体压出来的坯子叫绿坯,强度低得很,两个手指一掰就断,掉在台面上磕一下就崩角。从绿坯到能装机的衬套,中间隔着烧结,而烧结只忠实地放大你压制阶段犯的每个错。这批活从开模到交货我全程盯着,底下把压机边上悟出来的东西摊开讲。
密度压不匀,烧结就是赌运气
压坯上下密度差超过每立方厘米0.2克,烧结后必然变形椭圆,粉末冶金模具的第一关就是把密度差摁住。压坯密度不均的根源是粉体和模壁的摩擦:上冲头压下去,压力一层层往下传,每过一层就被模壁吃掉一截。我拿同一批铁粉做过对比,φ20的衬套用单向压制,高径比一超过1,坯子底部密度只有6.1克每立方厘米,顶部却能到6.5。这种坯进了1130度的网带炉,各处收缩量不一样,出来就是椭圆,内孔卡规十件废四件。
解决办法不新鲜:双向压制,或者让阴模浮动。浮动阴模这招最实用——压制时阴模跟着粉体往下漂,摩擦面被反向拖着走,上下密度差能压进0.15以内,代价只多两根拉杆和几个弹簧。我们那台100吨机械式粉末压机,压这种衬套稳定在每分钟11件,双班一天一万件出头。
| 压制方式 | 密度差(克每立方厘米) | 适用长径比 | 改造成本 |
|---|---|---|---|
| 单向压制 | 0.2到0.35 | 高径比小于1 | 无 |
| 双向压制 | 0.08到0.15 | 高径比小于3 | 需带下缸压机 |
| 浮动阴模 | 0.1到0.15 | 高径比小于2.5 | 加两三千元 |
表里三条路我在车间都跑过。老实讲,中小批量我更偏向浮动阴模,改造贵不了两三千,密度差稳得住;真碰上大批量、高径比又大的件,才值得换带下缸的双向压机。芯棒和阴模怎么配、间隙留多少,粉末冶金模具设计怎么做?成型阴模与芯棒的配合门道里讲得比我细,设计阶段的师傅建议先看那篇再动手画图。
脱模,绿坯比豆腐还娇气
绿坯出模瞬间强度不到烧结件的十分之一,脱模顺序错一步或者内壁拉毛,崩边掉粉全是废品。衬套这类带内孔的件,脱模顺序是铁律:先让芯棒往上抽离,阴模再往下让位,最后下顶出把绿坯完整托出来。顺序反了,绿坯还在模腔里就被硬拖,内孔壁拉出一圈螺旋裂纹,烧结完裂得更开。这个坑我2019年踩过——新调机师傅把回程参数设错,一晚上废了六百多个坯,第二天早上看见料筐里那堆裂纹件,人都是木的。
配料里那0.8%的硬脂酸锌是脱模的命根子。少了粘模,多了烧结后残碳发黑,客户验含油率直接卡你。阴模内壁抛光要抠到Ra0.2以下,压满十五万模次就得下机重新抛,别等绿坯拉出划痕才想起来。对了,说到抛光,内孔壁比型腔更难抛,我们拿铸铁棒加研磨膏来回拉,一次四个钟头,急不得。脱模再出别的幺蛾子,可以翻翻模具脱模不顺利怎么办?顶出、斜度和脱模剂三处找原因,排查思路是通用的。
烧结一收缩,模具尺寸就得放大做
铁基粉烧结的线收缩率通常在0.3%到0.8%之间,模具尺寸要按成品尺寸放大来设计,这一步算错整批货全超差。算法本身不复杂:成品内孔要φ10.00,按0.5%收缩率,芯棒就该做到φ10.05。麻烦在收缩率不是常数——铁粉里加铜、加石墨的比例一变,烧结后是涨是缩方向都能翻。我们那批衬套配方加了2%的铜,铜烧结时往孔隙里渗,收缩率从单料的0.5%掉到0.25%,头一炉试出来内孔大了0.03毫米,卡规全过不了。返头改芯棒,磨掉0.03再试炉,一来一回搭进去十天工期和一万二的试炉费。
所以我现在开新模,头一件事是拿三公斤料先试炉,收缩率实测出来再定模具尺寸,手册上的推荐值一律只当参考。烧结温度对铁基件卡在1120到1150度,高温段35分钟,温度一高收缩就猛,网带速度还得配合着调。收缩率这套账不只粉末冶金有,塑料模那边玩得更凶,模具产品为什么会缩水?收缩率控制的三个关键环节可以对着看,道理是相通的。
衬套最后还有一道含油工序:压制时故意不压实,密度窗口卡在每立方厘米6.4到6.8,留出18%上下的连通孔隙,烧结后120度真空浸油两小时,油才吸得进去。密度压太实,油进不去;太松,强度又不够,这个窗口就是含油轴承的命门。
这批衬套最后交了两万四千件,客诉为零。回头看,保住这批货的不是什么高级钢料,是三件枯燥事:试炉实测收缩率、浮动阴模摁密度差、芯棒到寿命就下机抛光。粉末冶金模具听着玄,拆到压机边上就三句话——压匀、脱稳、把尺寸放准。
常见问题
粉末冶金模具的阴模用什么材料寿命长?
批量小用Cr12MoV,淬到HRC60到62,十几万模次没问题;量大就上钢结硬质合金GT35,寿命能翻五倍,料钱也贵四五倍。我个人的账是按模次摊,超过五十万模次的单子才值得上硬质合金,小单用它是烧钱。
压坯出分层裂纹一般是什么原因?
多半是压制速度太快,型腔里的空气没排干净,卸压时反弹分裂层。先降速到原来的七成试试,还不行就查润滑剂混得匀不匀,最后再看阴模内壁有没有局部磨损起台阶,三处挨个排除。
含油轴承的孔隙是模具做出来的还是烧结出来的?
是压制阶段保留下来的。压模时密度故意控制在6.4到6.8克每立方厘米之间,留出18%左右的孔隙率,烧结后真空浸油,油就顺着连通孔进去了。模具不需要特殊结构,难在密度窗口卡得准。
烧结后内孔小了还能补救吗?
超差在0.05毫米以内可以挤光或铰孔救回来,还算划算。超得多了建议直接报废——衬套壁就五毫米,硬铰容易铰出喇叭口,装到轴承位上接触面不贴合,坏得比原来还快。