圆形模具为什么这么常见?圆件成型的工艺优势和应用
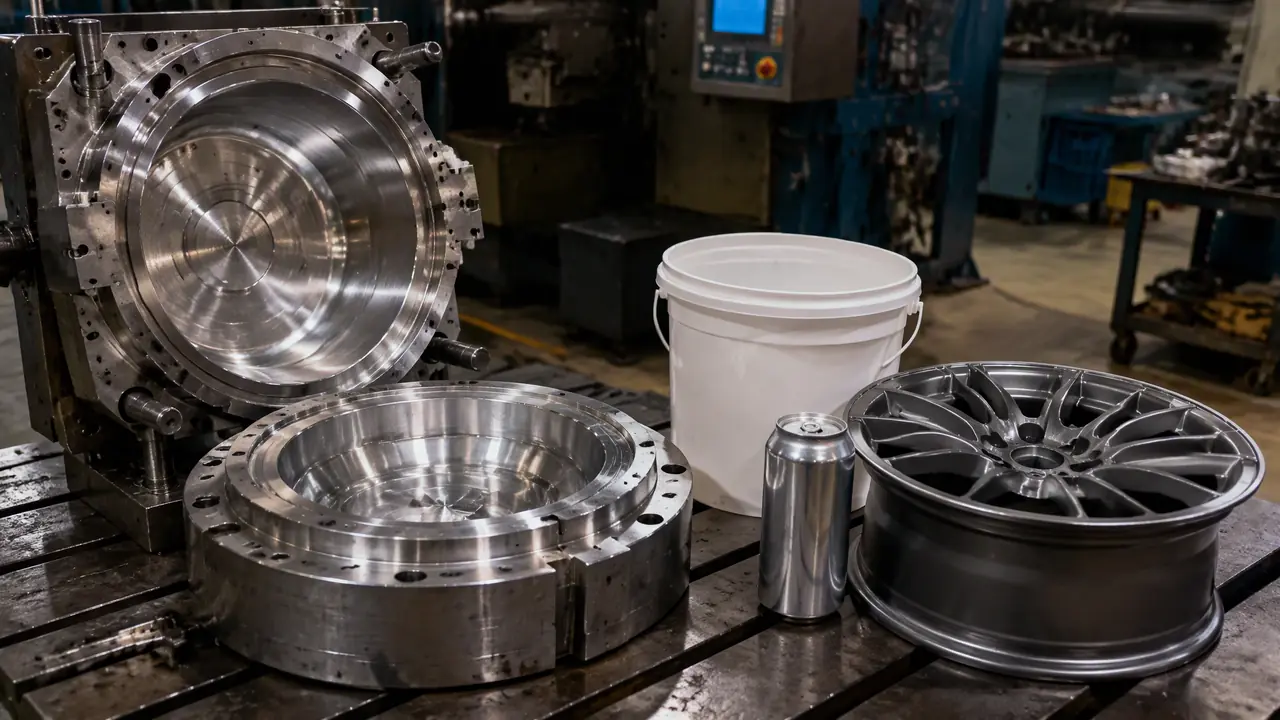
先说结论,圆形模具常见是因为圆面受力均匀、加工省工、脱模顺畅,三样全在省成本。方件四角吃的亏,我在方桶模上实打实交过半个月学费。做桶罐轮毂这类产品,开模前先把形状定圆,比模子开好后返工划算得多。
十个塑料桶九个是圆的,蛋糕模、井盖、轮毂、易拉罐也全是圆脸。在模具行业转得久了,你会发现圆形模具几乎无处不在,从几块钱的花盆模到几十万的轮毂铸造模,圆的影子到处都是。这不是设计师偷懒,是圆面在成型这件事上天生占便宜——受力均匀、好加工、好脱模,三个好处一次拿全。
别觉得这话空。早几年跟单时见过最直观的一组对比:同一个客户,18升塑料桶,一套圆桶模一套方桶模,同时开、同一台注塑机上打。方桶那套四角缩痕反反复复调了小半个月才过验收;圆桶那套试模第三次就直接签字进量产了。单件成型周期,圆桶26秒,方桶38秒。差距不是我编的,两张试模记录单我到现在还存着照片。
受力均匀,是圆面成型的根子
圆面没有死角,塑料熔体或金属液沿圆周均匀流动,冷却收缩同步进行,翘曲和应力集中天然就少。方件呢,四个角是所有麻烦的起点。
注塑时熔体从浇口出发往四周跑,圆形型腔里每条流路长度基本一样,压力传得均匀,分子取向不打架。方桶的角部流阻大,熔体到得晚、冷得快,角部和中部的壁厚能差出零点二多毫米,收缩一不同步,翘曲就来了。我拿卡尺量过那两套桶模的试模件:圆桶桶身壁厚波动控制在0.05毫米以内,方桶最薄的角只有1.6毫米,中部却有1.85毫米,缩痕全出在角上。
冲压和压铸一个道理。拉伸圆形坯料,材料沿圆周均匀流入凹模,拉延筋好调;换成矩形件,四角容易起皱、直边容易开裂,调试周期长一截。
轮毂更典型。压铸轮毂用的是旋转对称的圆盘结构,铝液从中心浇口往外充型,一圈轮辐受力一样,气孔集中在浇口附近,好集中处理。我在展会上量过一只18寸五辐轮毂,五根辐条绕圆周均布,模具上就是一套圆盘浇道带五个横浇道,结构比外行想象的简单。要是做成不规则多边形,充型一乱,废品率立刻上去。
车一刀就成形:加工和脱模才是成本大头
圆型腔上车床一刀就能走出轮廓,圆面抛光不挑方向;圆件没有卡死角,顶杆沿圆周均匀布一圈,脱模斜度做到0.5度也能顺脱。
一套桶模型腔,圆的走车床,P20料粗车精车再抛光,一个多班能交出去;方腔得铣、清角,局部还得电火花补刀,光一个内角在火花机里就要打到后半夜。加工工时差出来的,全在报价单里。我有次问车间老师傅为啥不爱接方腔活,他指了指火花机的电极柜:"圆的用车旋,方的要我伺候。"
脱模这条更明显。圆件收缩之后还是圆,包在型芯上靠一点斜度就能顺下来,圆桶桶身斜度0.5度够用,深腔的我一般给到1度。方件收缩后对角线变了,四个角实打实卡在型芯上,斜度1.5度起步,不然顶出时四角拖白,客户验货直接打回。顶杆布置也省心,圆周均布一圈受力均匀;方件的顶杆得对着棱角算平衡,顶白风险高出一截。
老实讲,很多客户开模前只盯着材料和腔数砍价,形状这笔账反倒没人算。圆腔省下的加工费和更短的成型周期,往往比抠材料牌号省得多。
抛光这条再补一句。圆面用油石和砂纸绕圈推,纹路跟着圆周走,出光快;方腔的角和底面要换好几个手位,R角位置最容易抛不匀,产品表面会出现一圈弱反光差,客户验外观的时候很扎眼。
从桶到烤盘:圆形模具的四个典型落点
注塑桶盆、拉伸罐身、压铸轮毂、烘焙圆模是圆形模具最常见的四类应用,背后分别对应注塑、冲压拉伸、低压铸造和食品级深冲工艺。
注塑桶盆是最大的一头。水箱桶、涂料桶、垃圾桶、花盆,通通圆形打底。这类模的设计门道我在日用品模具怎么开才不亏钱那篇里写过不少,圆形桶身配一圈桶底加强筋,刚性就够了,不像方桶还得在四棱上做加强。
拉伸罐走得更极端。易拉罐罐身是圆筒里的极致,一次深冲再多次变薄拉伸,壁厚能拉到0.1毫米出头,全靠圆面受力均匀这条命撑着。我参观过罐身线的模具区,一套变薄拉伸模三四个工位一字排开,罐径从头到尾不换基准,靠的就是圆的旋转对称性——坯料转多少度都一样,模口磨损了也只影响壁厚均值,不挑方向出废品。拉伸模的间隙和圆角怎么定,拉伸模具的工艺详解那篇里有专门展开,这里不重复。
市政预制件里圆形同样扎堆。井盖做成圆的,一是圆盖永远掉不进同径的圆口,二是车辆碾压时圆盖受力向心,不容易翘角响动;检查井、化粪池这类筒形结构,圆筒壁受土压力均匀,钢模一圈拼下来不变形,脱模也不用跟棱角较劲。
烘焙这头最贴近生活。戚风蛋糕为什么讲究用阳极圆模?热沿圆周走,面糊爬模均匀,成品不塌腰;方模四角受热猛,容易焦角,脱模还挂壁。我家里方模只用来烤布朗尼,圆模专门伺候戚风——方模烤到18分钟四角就上色过深,圆模28分钟上色还均匀。烘焙模具怎么配一套顺手的,烘焙模具从新手到进阶的配置清单可以照着挑。
话说回来,圆不是万能的。方桶码垛稳、空间利用率高,物流箱该方还得方;图纸定型之前,用途永远排在加工便利前面。我的建议就一条:没有强方形需求的产品,别为了棱角好看去开方模,四角的缩痕、拖白和加工费够你后悔一阵子。开模询价的时候多问一句——这个型腔是走车还是走铣?答案里就藏着这套模的加工成本。
常见问题
圆形模具一定比方形模具便宜吗?
不一定,看结构。同为桶类,圆模少了清角和电火花工序,报价常见低一成上下;但尺寸一大、圆腔要配抽芯或者螺纹旋脱机构,价格可能反超。老办法还是让厂家按图纸分项报价,别听一句"圆的便宜"就下单。
圆形件没有死角,是不是可以不做脱模斜度?
不行,再圆也得给斜度。浅腔0.5度起步,深腔桶类我习惯给到1度。光面产品要是不加斜度,顶出照样拉伤,型腔抛得再亮也救不回来。
圆形模具的型腔一般用什么材料?
日用品桶盆类,P20或718H就够用,产量大可以上2738预硬料;拉伸罐模用硬质合金,扛得住变薄拉伸的磨损;轮毂铸造模多用H13热作钢加氮化。按产品工艺选钢,别只看牌号贵不贵。