日用品模具怎么开才不亏钱?盆桶刷杯薄利量产模的实战门道
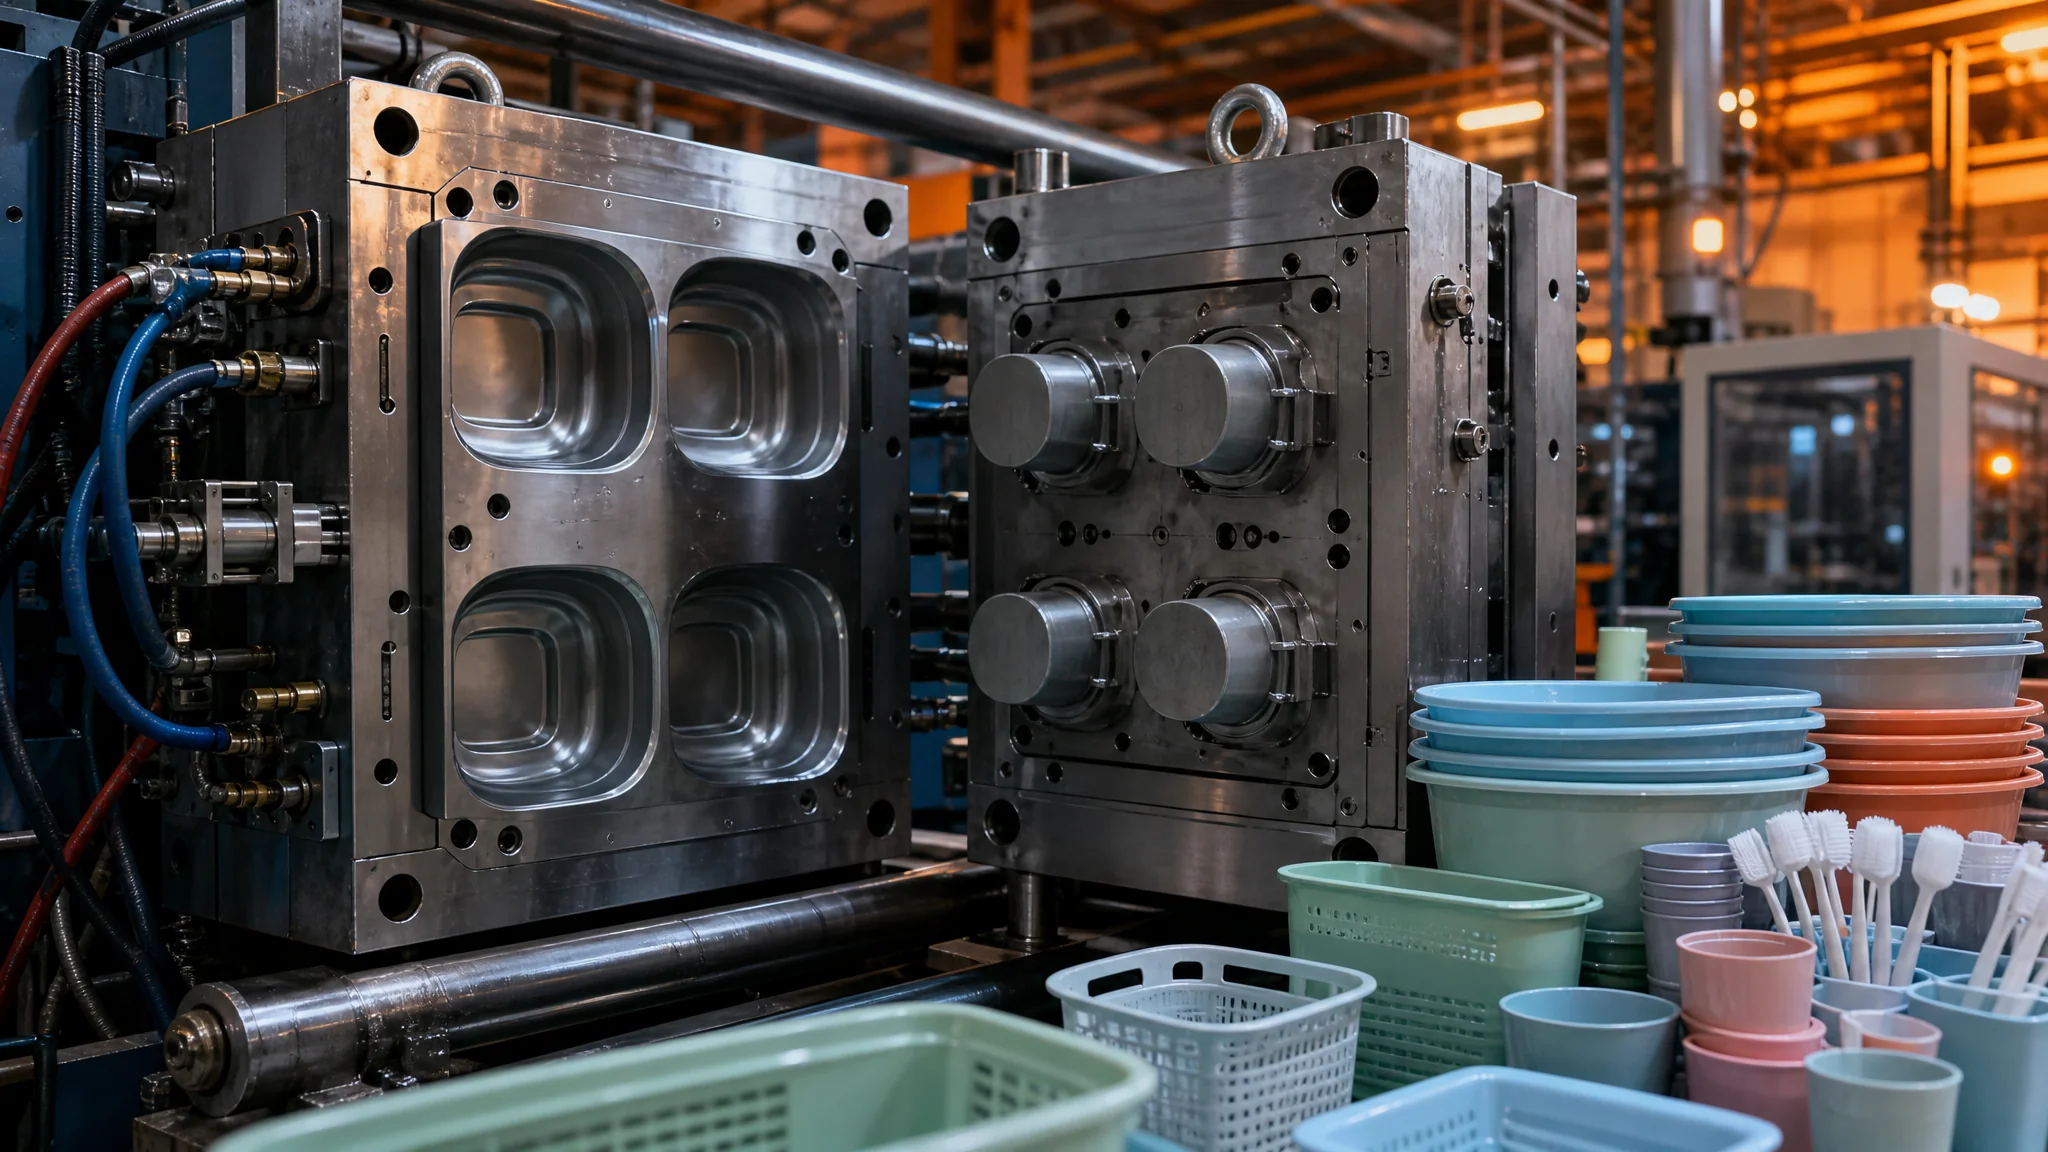
简单说:日用品模具挣的不是单模利润,是一年摊下来那点辛苦钱。脸盆、水桶、牙刷杯这类模具拼的是三件事——型腔数排得够不够多、成型周期压得够不够短、模具单价报得够不够狠。任何一环算错了,这套模具就是你亏钱的开始。
做日用品这一行的人都知道一句话:产品卖得越便宜,模具越不能省。我第一次踩这个坑是2017年,一个做超市供货的朋友找我订一套牙刷杯模具,四个腔。当时图便宜用了普通P20料,模架也是杂牌。结果呢?杯口披锋三个月就挡不住了,飞模修了五次,最后整套重做。那次赔了两万多,教训值这个价。
日用品模具这个词听着不起眼,跟汽车模、医疗模比起来简直是"地摊货"。但你真去台州、慈溪、揭阳那些日用品产地转一圈就会发现,活下来超过十年的厂子,个个是把成本抠到骨头缝里的狠角色。一套水桶模具能压到别人报价的七成,还照样赚钱,凭什么?凭的是腔数、周期、还有一整套你学不来的账本逻辑。我这些年前后经手过三十多套日用品模具,有赚有赔,这篇文章就把这套账摊开给你看。
日用品模具到底"日常"在哪?跟精密模差的不只是精度
日用品模具就是成型脸盆、水桶、菜篮、牙刷杯、皂盒、漏勺这类家用塑料件的注塑模具。它的标签是三个:量大、便宜、要快——产品公差普遍放宽到±0.1mm以上,单件利润以"厘"计,全靠大腔数和快周期把成本摊薄。
先给你一组对比感受一下落差。医疗模具做一支注射器,尺寸公差盯到0.01mm,一套模具三四十万很正常;日用品模具做一个脸盆,公差±0.3mm都算宽松,模具报价八万到十五万还得看老板脸色。差了二十倍的价格,差在哪?差在"容错"两个字。
日用品产品形状简单,多数是壳体类、盆桶类,没有滑块没有斜顶,顶出就是推板或顶针直推。拔模斜度敢放到1.5度甚至2度——脸盆的锥度本来就是产品设计的一部分。壁厚也厚实,脸盆水桶普遍2.2到3.5mm,根本不存在薄壁填充的难题。这些"宽容"叠加起来,加工难度断崖式下降,普通加工店三轴铣床加一次电火花就能干完型腔。
但别以为简单就等于好做。简单意味着谁都能做,谁都能做就意味着价格战。这个逻辑链条才是日用品模具真正的难点。想系统了解注塑模的基础结构,可以看我之前写的注塑模具结构基本常识,那篇把模板和顶出系统拆得更细。
大腔数怎么排?一套脸盆模具塞16腔的算术题
腔数不是越多越好,是"注塑机吨位、产品尺寸、冷却时间"三个约束解出来的最优解。牙刷杯、皂盒这类小件普遍8到32腔,脸盆水桶这种大件2到4腔就顶天了。盲目加腔只会让你买一台更大的注塑机,然后为电费心疼。
拿我2022年做的一套牙刷杯模具给你算笔账。杯高9厘米,杯口直径7.5厘米,单腔投影面积算下来很小。当时客户月需求300万只,我排了32腔,模胚用的LKM标准模架8535。32腔一圈排开,热流道八点进胶转冷流道再分四腔一组,这种点浇口转潜伏式浇口的方案在日用品模具里非常成熟。
32腔意味着什么?注塑机要上到650吨左右,锁模力得压住分型面上的总投影面积。腔数从16加到32,周期并没有翻倍增加,单模周期从28秒变成34秒——因为冷却时间由最厚处壁厚决定,跟腔数关系不大。这就是大腔数的魔力:机器多转一次,产能翻一倍,而人工、机器折旧这些固定成本几乎没涨。摊到每一只杯子上,加工成本直接砍半。
脸盆就完全是另一套算法。一只口径40厘米的洗脸盆,单腔投影面积就吃掉一大块锁模力,1000吨的机器顶多排2腔加流道。这时候拼的不是腔数,是把周期从55秒压到38秒的冷却水路设计。我们后来给盆底那圈厚位做了随形水路(当时用的铍铜镶件方案,现在大家流行3D打印随形了),冷却时间砍了接近三成。一套模具一天多出两千多个盆,这一年下来的产出差距你自己算。
32腔的牙刷杯模具单套价格大概在22到28万之间,16腔的12到15万,差价主要是热流道系统和加工工时。腔数翻倍,模具价格涨不到一倍,但产能翻倍——这笔账才是日用品模具老板敢压价的底气。
说到热流道,日用品模具有个省钱流派:中低端产品直接用冷流道多点进浇,一套热流道省下五六万,代价是水口料要回收粉碎再利用。PP料回收一次两次性能掉得不多,这套玩法在脸盆菜篮上完全成立。热流道的门道我在热流道模具那篇里写得更详细,这里不展开。
快周期靠什么?38秒出四个桶的参数全公开
日用品模具的快周期三板斧:高模温差冷却、开合模加速度、机械手取件不等人。其中冷却占整个周期七成以上的时间,水路设计就是周期的命根子。
给你一套我们量产水桶模具的真实参数(材料PP,壁厚2.8mm):料温220度,模温进水18度(用的是工业冷水机,夏天不敢超过22度),注射时间1.8秒,保压6秒,冷却时间22秒,开模取件4.5秒,总周期34秒左右。四个腔,一分钟出七个桶。
这套参数里最值钱的是那个"18度"。很多小厂舍不得上冷水机,用自来水冷却,夏天水温28度往上,冷却时间直接多出8秒。8秒什么概念?一天22小时生产,周期从34秒变42秒,产能掉20%。一年下来少赚的钱够买三台冷水机。这就是我说日用品厂抠成本要抠对地方的意思——该花的钱一分不能省,不该花的一分不多掏。
开合模的速度也有讲究。高速机的动模板用了碳纤维或者轻量化设计,开模行程1米2的水桶模,开合模加顶出取件压在5秒以内。机械手要跟开模动作同步斜插进去抓料头,等模板停稳再伸手的那种老式节奏,在日用品行业已经被淘汰了。参观慈溪一家水桶厂时我数过,他们的机械手取件动作跟开模末段是重叠的,光这一项就省了1.5秒。
还有一个被大多数人忽略的点:顶出后产品要不要人手捡?32腔的牙刷杯用机械手一次性抓取全部32个,落料分拣自动化。但脸盆这种大件,脱模后靠自重滑落到输送带上,模具上得做斜滑道。这些细节没一个值钱,但加起来就是每天几千块的产能差距。
低价竞争的账怎么算?模具厂老板不会告诉你的三条线
日用品模具报价有三条成本线:材料线(模具钢+模架+标准件)、工时线(设计加工装配调试)、风险线(试模次数和售后)。低价单子几乎都是在风险线上砍出来的,报价低两万的厂,赌的是你试模次数少、售后少找他。
先说材料。日用品模具用钢真的很"朴素",我列个我们常用的清单给你参考:普通牙刷杯、皂盒这类中小件,型腔用P20或者国产718预硬钢,硬度HB290到330,寿命做到50万模次没问题;水桶、脸盆这种大腔数模具,型芯用2344或者国产H13类的淬硬料,HRC48到52,因为PP熔胶对型芯的冲刷在一百万模次以后会显现;滑块斜顶这类耐磨位置,镶件上8407或者一胜百的STAVAX,既耐磨又防锈。再讲究点的会考虑精密模具那套选材逻辑,但日用品真用不上那么高级的。
价格方面,一套16腔牙刷杯模具(P20材料+冷流道),慈溪、台州那边的行价大概10到14万;同样规格换成热流道加2738淬硬型腔,价格上浮到18到22万。你拿这个基准去比报价,低于10万的就要开始问问题了:钢料是不是回炉料?模架是LKM原厂还是小作坊贴牌?这些话术供应商当然不会主动说。
我见过最极端的低价竞争案例是揭阳一位做漱口杯的老板。他嫌正规厂报12万太贵,找了家报7万5的。模具交付后三个月,型腔表面拉毛,产品脱模拉白。原因查出来是那家厂用了不知道几道贩子的回炉P20,纯净度根本不行。翻修抛光花了8000,停机半个月损失客户订单。7万5加8000加丢掉的单子,算下来比12万贵得多。
但话说回来,低价竞争也不全是坏事。模具厂卷得狠了,标准化程度反而被逼上去了。现在日用品模具的模架、顶针、司筒、水路接头几乎全用标准件,设计也模块化,同一副模架换一副型腔就能出新品。这种"平台化"思路让正规厂的边际成本降得飞快,报价反而有底气再压一档。这个趋势在中国模具产业的整体变迁里体现得非常明显。
验收和保养:50万模次是个分水岭
日用品模具验收盯三个动作就够了:连续生产500模以上看尺寸稳定性、全检披锋和拉白、水路通堵测试。过了这三关,模具基本就定型了,后面的差别全看你怎么保养。
尺寸稳定性这一项最见真章。很多厂试模打30模就来叫你验收,一定要顶回去——30模连热平衡都没到,尺寸根本没稳。我们的规矩是连续500模,每隔50模抽5件量关键尺寸,画成曲线看波动。披锋问题在日用品模具上格外刺眼,因为分型面长、产品单价低,客户对披锋零容忍(后道去披锋的人工成本比件本身还贵)。
保养这块日用品模具有个天然优势:产品结构简单,没有细长芯针没有深骨位,模面磨损慢。主要威胁是水路结垢和型腔积垢。PP料在240度以上会分解出蜡状沉积物,糊在型腔纹理上让产品发亮发花。我们车间的规矩是每15万模次做一次超声波清洗,每50万模次拆模全检。两样都做到的话,一套正经材料的日用品模具做80到100万模次不难,翻新抛光一次还能再战一程。具体的保养周期表我在模具寿命那篇里有更详细的记录,照着做就行。
根据中国模具工业协会的统计口径,塑料模具占国内模具总产值的一半左右,其中日用塑料制品模具占了相当大的比例。行业大盘的数字可以看中国模具工业协会官网的年度报告,注塑工艺的基础知识也可以参考Wikipedia的注塑成型条目。
常见问题
日用品模具一般能用多久?多少模次算到头?
看材料和保养。P20预硬钢型腔做到50到80万模次没问题,淬硬的2344或者H13能上100万模次以上。但日用品行业改款快,很多模具没做到寿命就因为产品换代闲置了。真正把寿命跑满的,反而是那些十年不换脸盆款式的经典型号。
为什么同样一套水桶模具,报价能差出四五万?
差价主要藏在钢料、热流道和工时里。有的厂用回炉钢冒充新料,一套省一两万;有的用冷流道替代热流道,又省几万;还有的把试模次数从标准的三次压到一次。每个省钱的动作都在赌风险,赌赢了你捡便宜,赌输了就是停机翻修。
做日用品模具选哪家厂比较好?怎么判断靠不靠谱?
日用品模具不用追大厂,找做这类产品有三年以上量产案例的中型厂最划算。判断方法很土但管用:让他带你去看正在量产的日用品模具,数数有几台注塑机在跑,再要两套旧模具的保养记录。愿意给你看这些的,八成靠谱。
开一套日用品模具,从下单到量产要多久?
常规周期45到60天。中小件32腔牙刷杯模具设计加加工35天左右,大件水桶模2腔要45天上下。旺季(广交会后和下半年备货季)模具厂排单满,最好提前预留半个月。急着出货的加急单要问清加急费,一般是总价的百分之十到十五。
产品要改款,旧模具还能利用吗?
看改哪里。只改杯身图案纹理,直接在旧型腔上重新蚀纹,几千块搞定;改结构形状,型腔型芯要换,等于半套新模具的钱;只改颜色,模具一动不动。所以设计日用品产品时留好"换代后路",能让你省下一大笔开模钱。
写到这我想起个事。有同行劝我别把报价区间和参数写这么细,说这是砸同行饭碗。老实讲我不太同意——日用品模具这个圈子价格早就透明到没有任何秘密可言了,台州的采购比你还清楚行情。真正的竞争力从来不是信息差,是把腔数排得更合理、把周期压得更短、把保养做得更勤这些笨功夫。
我个人的偏好很明确:宁可模具贵两万用淬硬料,也别贪便宜埋雷。模具是生产资料,不是消耗品,五年摊下来那两万块根本不算钱。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。