橡塑模具差在哪?橡胶塑料两种成型逻辑对比
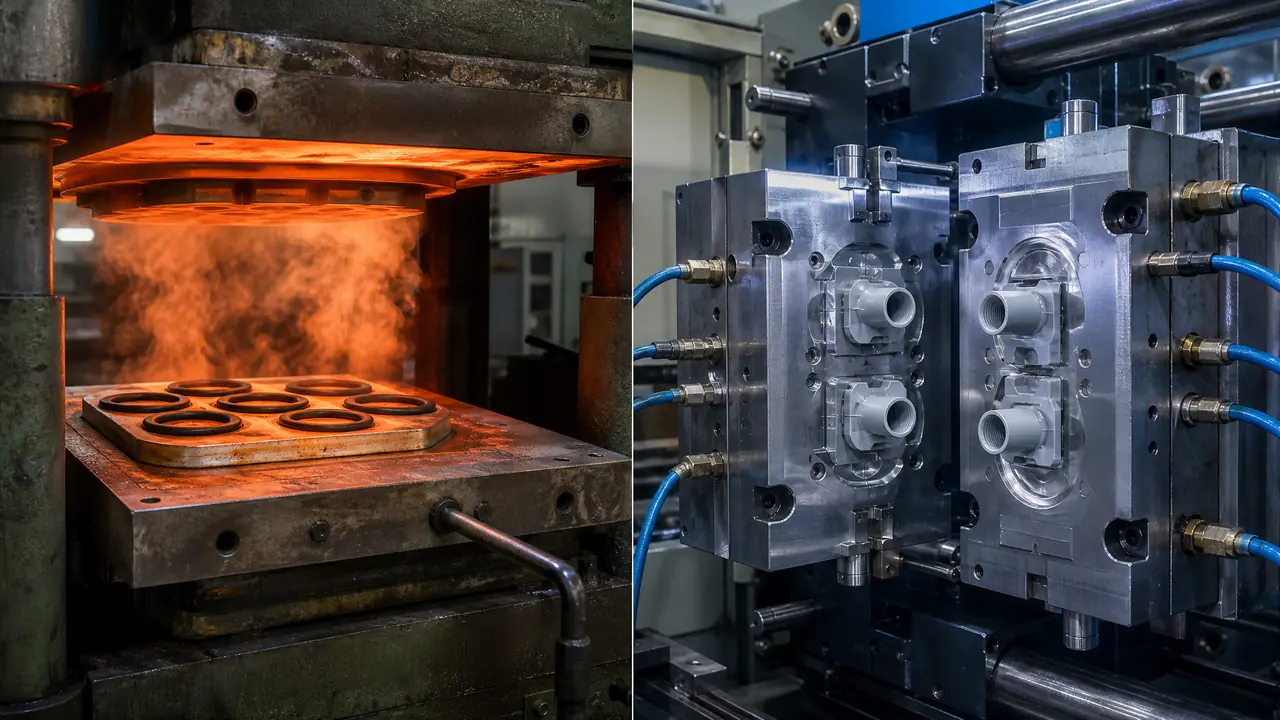
先说结论:橡塑模具是两套完全不同的模具,橡胶模走模压硫化路线,一模一个周期要几分钟;塑料模走注塑路线,几十秒出一模。差在温度、钢材和收缩率上。开模前先想清楚你做的是弹性件还是刚性件,再去找对应的厂。
橡塑模具这个词,你在采购群里肯定见过——有人拿它指橡胶模,有人拿它指塑料模,还有人以为它是一种专门的模具。上个月我陪一个做电机配件的老板询价,他开口就要「橡塑模具」,我让他把图纸发过来,结果发来的是一个油封。我说这个注塑厂真接不了,你得找橡胶制品厂。
这不是抬杠,是钱的事。橡胶和塑料走的完全是两条路:橡胶料放进模腔,合模加热加压,靠硫化交联「煮熟」,取出来就定型了;塑料是螺杆把熔体打进模腔,靠冷却「冻」出形状,冷了才硬。一个怕不熟,一个怕不冷,模具设计处处对着干。具体差在哪,下面一笔一笔算给你看。
一个靠「煮熟」,一个靠「冻硬」
橡胶模具靠模压硫化成型,塑料模具靠注塑冷却成型,前者周期按分钟算,后者按秒算,排气、脱模和温控设计全跟着变。橡胶料放进模腔后,平板硫化机把温度顶到 165-175℃,保压几分钟,让橡胶分子交联定住,出来的件是「熟」的,你再拿喷枪烤它也不会化。塑料是另一回事,螺杆把 200℃ 上下的熔体挤进模腔,靠冷却水路把热量带走,35 秒到 60 秒就能开模取件。所以注塑模没有水路基本没法量产,橡胶模压根不需要水路——光这一条,就拉开了两边的报价结构。
给你一个直观的对照。前年我在黄岩看过一条注塑线做 PP 零件,一模 4 腔,周期 42 秒,一天下来几千个件;同一栋楼里有个硫化车间,做丁腈 O 圈,一模 25 腔,硫化 8 分钟,一天也就两千多。单看效率,注塑赢了一截。但橡胶件天生快不起来,交联反应本身就要时间,你催也没用。
话说回来,橡胶也不是没有注塑路子。注压机、液态硅胶 LIM 产线这几年在医疗和汽配圈铺得不少,只是设备贵,小批量用不起,主流还是平板硫化模压,尤其密封圈、垫片、油封这类件。要是你想把注塑、冲压、压铸、吹塑整个放一起对照着看,可以翻翻这篇成型模具有哪些?注塑冲压压铸吹塑四大成型工艺对比,路数跟我这篇是一个意思。
温度、钢材、收缩率,三笔账分开算
橡胶模 45 钢、P20 就够,注塑模普遍上 718H;橡胶收缩率 1.5%-3%,塑料多在 0.5%-2%,放尺寸思路完全不同。先看钢材。橡胶模腔里全程 170℃ 左右高温,但压力不算变态,45 钢调质或者 P20 渗氮就扛得住;注塑模虽然模壁只有 40-80℃,却要扛几十万次合模冲击,型腔还得抛光到位,718H、2738 是基本盘,做镜面件还得换 S136。钢材差一个档次,模具价就差一截。
再看收缩率,这块翻过车的人最懂。橡胶的收缩率要按胶种单独给:丁腈大概 1.8%-2.2%,氟胶能摸到 3%,换个配方尺寸就跟着动。塑料这边 PP 在 1.5%-2%,ABS 只有 0.5% 左右,资料表齐全,设计师心里有底。2024 年我们车间改一套氟胶模,原模是按丁腈放的收缩率,试出来 O 圈小了快 2%,型腔只能补焊重修,多耗了一个星期。这个教训值一回加班费。
老实讲,不少采购把「橡塑」混着询价,报价单拿回来发现差了三倍,还以为被坑了。其实不是坑,是两边压根不在一个成本模型里。橡胶模便宜在钢材和结构简单,贵在后道——飞边要修;注塑模贵在水路、热流道和精度,省在后道——件出来基本是成品。哪个划算,得看你做几万个件。
报价和周期差多少?一张表说清
中小橡胶模一两万到四万能拿下,中小注塑模普遍五万起步;单件周期橡胶 3-10 分钟,注塑 30-60 秒,量越大差距越明显。下面这张表是我拿去年两次真实询价记的:一套油封模报价 2.6 万,一套电机端盖注塑模报价 7.8 万,模具体积差不多大,价格差三倍。
| 对比项 | 橡胶模(模压硫化) | 塑料模(注塑) |
|---|---|---|
| 成型温度 | 料温 160-180℃,模腔全程高温 | 熔体 200℃ 左右,模壁 40-80℃ |
| 单件周期 | 3-10 分钟 | 30-60 秒 |
| 常用钢材 | 45 钢、P20、Cr12MoV | 718H、2738、S136、H13 |
| 收缩率 | 1.5%-3%,按胶种浮动 | 0.5%-2%,数据齐全 |
| 中小模具报价 | 1 万-4 万 | 5 万-15 万 |
| 出件后处理 | 修边、去飞边 | 去水口,水口料可回收 |
橡胶模的「便宜」要打折扣听。O 圈出模都带一圈飞边,人工修一个件几秒,量大就得配冷冻修边机,用液氮把飞边冻脆了再打掉,一台设备十几万。这笔账橡胶厂都算得很清,你询价的时候直接问他后道怎么排。
橡胶模里还有个巨无霸品类别漏了——轮胎模。它把橡胶模的花纹加工玩到了极致,几十块花纹块拼出一套模,电火花一条一条刻出来。想开眼界的可以看这篇轮胎模具有哪些种类?从结构到花纹的全维度解析,看完你对「橡胶模」三个字的想象力会重新定价。
拿不准的时候,先问产品要什么
看产品要弹性还是要刚性:密封、减震、耐油耐热找橡胶模,尺寸稳定、外观光洁、能卡扣装配走注塑模,先定属性再谈钢材质检。具体就三问。一问这东西要捏得动吗?密封圈、减震垫、硅胶按键,捏得动,橡胶模;外壳、支架、齿轮,捏不动,注塑模。二问工作温度多高?发动机舱里长期 150℃ 以上的,橡胶里也得挑氟胶这类特种料。三问批量多大?几百个件打样的,橡胶模或者 3D 打印软模先顶着,别一上来就开硬模。
硅胶这个中间地带最容易被问住。固体硅胶模压走的是橡胶那套硫化逻辑,液态硅胶 LIM 又长得像注塑,两头都沾。我一般建议直接按设备找厂:有 LIM 产线需求就找液态硅胶厂,普通模压就找橡胶制品厂,别在分类名词上打转。想自己动手翻模玩玩的,这篇硅橡胶模具怎么做?液态硅胶和固体硅胶翻模工艺详解写得更细。
回到开头那个电机配件老板。后来他把油封交给了橡胶厂,端盖交给了注塑厂,两套模分开开,一周之内两边报价都到位,再没扯过皮。你手里的件要是还在「橡塑」这个词里打转,先把它捏一捏、看看工作温度、估估批量,三个答案一出来,该找谁就清楚了。
常见问题
橡胶件能用注塑机生产吗?
可以,但不是普通注塑机。橡胶有专门的注压机,先低温注射再在模腔里高温硫化;液态硅胶走 LIM 产线,逻辑更像注塑。设备投入大,适合大批量的件,小批量还是平板硫化划算。
为什么橡胶模报价便宜,单件成本反而不一定低?
模具是便宜,可周期长、后道修边要人。一模几十个件硫化八分钟,再加修边工时,摊到单件上未必比注塑省。真要算账,把模具费、人工、报废率摊进去比,光比模具报价没意义。
收缩率放错了还有救吗?
小了可以补焊型腔再修,大了只能镶套或报废,都很折腾。开模前让制品厂书面确认胶种和配方,最好拿同配方样件先试压一下,别拿资料表上的通用值直接开干。
硅橡胶模具算橡胶模还是塑料模?
行业里按橡胶处理,走硫化定型。只是液态硅胶用注射方式进料,设备长得像注塑机,所以常被叫混。判断标准就一条:要不要硫化,要硫化就是橡胶那一套。