硅胶模具厂家怎么挑?广东浙江两大产地带的门道与看厂清单
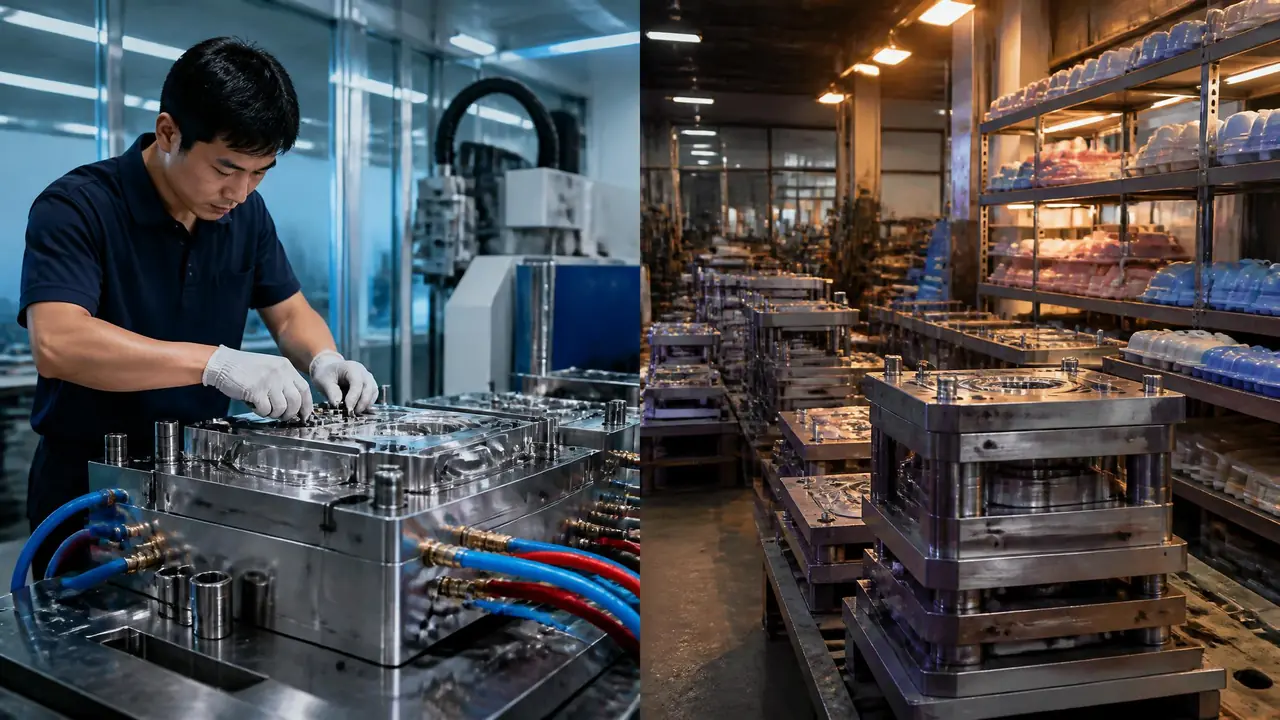
把话放这儿:硅胶模具厂就盯两条带,广东东莞深圳做液态硅胶精密模,浙江义乌永康做固体硅胶模和走量单。先按产品类型定产地,再比配置谈价,最后盯周期,顺序反了必定多花钱。
上个月陪朋友在东莞横沥跑了三天,给他的母婴品牌找硅胶模具厂家,一套奶嘴的液态硅胶模,四家报出来从八万二到十四万八,差了快一倍。模具看着是同一种东西,报价格差出一台五轴的钱。我的判断很简单:先定产品类型,再定产地,最后才轮到比价,顺序搞反了哪一步都吃亏。
硅胶模这行,外行看着都是"软乎乎的胶",实际上厂和厂之间隔行如隔山。做烘焙模具的厂未必敢接奶嘴模,做奶嘴模的厂又嫌烘焙模利润薄不爱接。这三天记的看厂笔记,我把还热乎的部分整理出来,省得你们再跑冤枉路。
硅胶模具厂家扎堆在哪两个地方?
广东东莞深圳一带偏液态硅胶精密模,浙江义乌永康台州偏固体硅胶模和走量单,产品类型决定你去哪个产地,选错地方价格和交期都吃亏。两边不是谁好谁坏,是分工。
广东这条线,核心在东莞的横沥、长安两个模具镇,深圳宝安和龙华也有一批。他们主做液态硅胶模,行里叫 LSR 模。胶料像蜂蜜一样稀,用机台直接注进封闭的模腔,模温机要打到 180 到 200 度,对合模精度和排气的把握要求很高,钢料基本 S136 或 8407 起步,图的就是防锈。客户结构是奶嘴、牙胶、医疗管件、遥控器按键这类,很多厂原本就做精密注塑模,机台和三坐标检测是现成的。
浙江这条线在义乌周边加上永康、台州黄岩。做的是固体热硫化模,胶料像面团,切块放进模腔用平板机压,模具结构简单得多。烤箱手套、烘焙垫、手机壳这类走量货全在这儿。价格低的单子,有厂敢用 45 号钢镀硬铬凑合,你不说他就用,说了才给你换。黄岩本来就塑料模扎堆,顺手做硅胶模的厂一抓一把,交期快是最大的优势。
对了,岔开一句。苏州也有一批做液态硅胶的,主要走医疗方向,报价比广东还高两成上下。做出口医疗单可以看看,纯内销的单子没必要往那儿跑,这是我的实话。
产地怎么选,还可以参考这篇讲广东模具产业的底细,把珠三角模具带的配套逻辑搞明白了,再去看硅胶厂心里就有坐标系了:广东模具产业为什么强?珠三角模具带的项目与配套优势。
同一套硅胶模,两边报价差在哪
固体硅胶模浙江报两万八到四万五,广东报三万五到六万,液态硅胶模普遍八万起步,差价主要差在钢料、冷流道和人工上,比总价之前先比配置。
我按上个月拿到的真实报价单整理了一张表,都是 1 出 4 到 1 出 8 的常规排位,各位对号入座。
| 模具类型 | 典型产品 | 主产地 | 报价区间 | T1周期 |
|---|---|---|---|---|
| 固体硅胶模 | 烘焙蛋糕模 | 浙江义乌永康 | 2.8万-4.5万 | 25-35天 |
| 固体硅胶模 | 烘焙蛋糕模 | 广东东莞 | 3.5万-6万 | 30-40天 |
| 液态硅胶模 | 奶嘴牙胶 | 广东东莞深圳 | 8万-15万 | 45-60天 |
| 液态硅胶包胶模 | 婴儿牙刷头 | 广东深圳 | 12万-20万 | 55-75天 |
差在哪?液态硅胶必须配冷流道,不然胶料在流道里就固化了,一套进口冷流道系统本身就是一两万;钢料上 S136 比 P20 一吨贵出好几万;再算上广东师傅的工价。这些钱省不掉,只能比清配置再谈。模架和辅助件倒是可以压,国产标准模架配高配纯属浪费。
挑厂家比价的方法,这篇把六个关键点讲得比我全,可以直接照着做:模具厂家怎么找?六个关键点帮你避开合作中的坑。
翻车的事得说一个。朋友第一轮比价,有家厂把奶嘴模压到七万,报价单钢材一栏写着"国产不锈模具钢",含糊其辞。后来托人一查,是拿 4Cr13 冒充 S136,一吨差一万多,模次寿命短一大截。从那以后我立了个规矩:报价单必须附钢材质保书,淬火硬度写到 HRC30 到 32,写不进去的厂直接出局。
开模周期怎么算,盯进度盯什么?
固体硅胶模从签约到T1试模要25到35天,液态硅胶模45到60天,最容易卡的是设计评审和二次修模,签合同时把试模次数和费用写死。
拆开看时间都花在哪:设计评审 5 到 7 天,这里有个新手必翻的坑,硅胶缩水率按 2% 到 2.5% 放,液态胶要放到 2.5% 到 3%,评审时没跟设计师对上,模具做完产品整整小了一圈,我上次就为这个多花了八千改模费。CNC 粗加工加精加工 10 到 20 天,电火花和抛光再要 5 到 10 天,装配试模 3 到 5 天。修模一次来回又是 5 到 8 天,两次修模是常态,不是厂不行。
盯进度我有个土办法:每周三固定找项目工程师要当天的加工照片,看 CNC 有没有开粗的刀痕,像看半熟牛排的切面,一眼就知道这周干没干活。口头说"快了快了"的,多半在给你排队的路上。
周期控制更细的门道,这篇拆得透:定制模具的周期为什么长?从设计到试模的时间都花在哪。另外合同里务必写清含两次试模、第三次起按什么标准收费。我吃过一次亏,没写这条,第三套试模被加收四千,有理说不清。
还有一个不起眼但要命的细节:硅胶件靠气顶或者顶针加顶块脱模,评审时确认好脱模方案,液态硅胶模优先气顶,不然毛边和拉伤能把良率拖到七成以下。
横沥那三天最后定了一家做电子按键模出身的厂,奶嘴模报价十万二,比最低的那家贵两万。但 S136 材质保书、冷流道品牌、气顶脱模、两次试模,全白纸黑字写进了合同。朋友犹豫过那家七万的,我劝他:硅胶模挣的是后面几十万模次的稳定,模具上省两万,飞边率多一个点,后道修边的人工迟早连本带利吃回去。他现在第一批货已经交了,良率九成七。
常见问题
硅胶模具小批量打样一定要开钢模吗?
几百件以内的打样别急着开钢模。先用 3D 打印树脂模或者直接拿翻模硅胶倒一套,成本几百块,验证结构和手感足够了。等结构定型再开钢模一步到位,我见过打样阶段就开模、后来改三次结构、白白多花三万的。
找硅胶模具厂家报价,含税和不含税差多少?
差 6 到 10 个点。要 13 个点的增值税专票,别让厂自己去外面贴票,贴出来的票风险最后落你头上。报价单上写清楚含税、含运费、含试模,结账时才没争议。
食品级硅胶模具验收要看哪些东西?
先看胶料的 FDA 或 LFGB 报告,注意报告要能对上胶料批号,拿厂的营业执照糊弄你的直接pass。模具本身用防锈钢,分型面做自撕边设计,毛边一撕就掉,不然后道修边的人工能把利润吃光。
模具开完产权归谁?厂家能拿去给别人生产吗?
合同里写明模具产权归你、厂方不得用于第三方生产。确实有厂把旧模偷偷给别人用,尤其是通用尺寸的产品。模具铭牌打上你的编号,提模时自己找物流拉走,别留在厂里吃灰。