钢模具制作全流程:从选钢料到试模,顺序做错一步返工半月
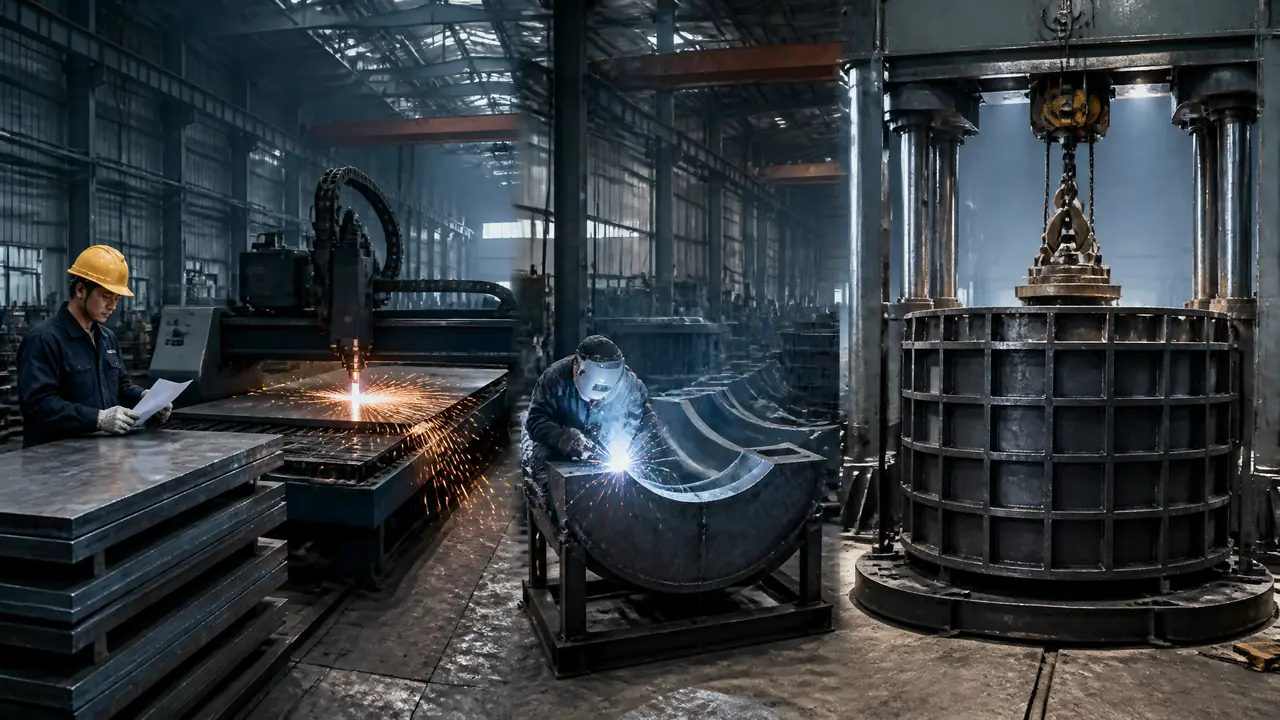
把话放这儿:钢模具制作拼的不是手艺,是工序顺序。钢料验货、激光下料、焊接、校形、机加工、装配试模,一步都倒不得;热处理类模具还要把淬火回火卡在粗加工和精加工中间。跟单就盯三处:钢料材质单、焊后对角线误差、试模合缝,这三关过了基本不会翻车。
上个月厂里接了一单检查井钢模具制作,直径一米的内模,客户为了赶工期,问能不能焊接和铣平面同时开工,省个五六天。我当场回绝。焊接一开弧钢板就在缩,你这边铣刀还没落地,那边模板已经翘了,省下的五天全得填进返工里。钢模具制作这一行,快是快在排产,不是快在乱序。
不少新人以为钢模具就是把钢板拼个壳,焊吧焊吧完事。真从一张材质单走到试模合格,中间隔着十几道工序、三十来天。这篇我拿那套检查井模具的跟单记录,把顺序里的门道一次讲透。
钢模具制作的主线就六步,顺序是排好的
钢模具制作分六步:选钢料、下料、焊接、校形、机加工、装配试模;热处理卡在粗加工和精加工之间。下面按这套检查井模具的实际走法一步步拆。
第一步选钢料。水泥构件类钢模具常规用Q235B,要求高一点、冬天室外冻得厉害的工地用Q345,两种差价大概每吨三四百块。我的习惯是钢卷进场先对材质单,再用卡尺抽测三处板厚。别笑,这事真不是走过场。去年我们进过一批标6毫米实测只有5.7毫米的板,整卷退回去,来回折腾八天。当时要是没测,焊完的模板刚性不够,脱几次模就鼓了。
第二步激光下料。现在没人用剪板机下大件了,激光切出来的对角线误差能压在1毫米以内,剪板机的毛边还得人工打磨半天。下料单上我会标注走正公差还是负公差,这一点很多厂不做,做出来的模具内腔尺寸全偏小半毫米,预制块卡模,脱模的时候费死劲。
第三步焊接。二保焊,焊缝高度按板厚的七成左右走,6毫米板焊缝约4毫米。防变形靠三个土办法:分段退焊、对称焊接、刚性固定。说白了就是别让热量集中在一条线上,跟烙饼不能老烙一个位置一个道理。长焊缝焊一段停一停,拿锤子沿焊缝敲一遍消应力,老师傅管这叫给钢松骨头。
第四步校形。焊完必须上平台校,火焰校正配千斤顶压,目标是对角线误差2毫米以内,平面度用两米靠尺配0.5毫米塞尺检查,塞不进去才算过。这一步最费时间也最容易被砍,报价特别低的厂,功夫多半就是在这里省的。
第五步机加工。合缝面上铣床铣平,铰链孔、锁紧螺孔上摇臂钻,一次装夹钻完保证同轴。水泥构件类钢模到这一步基本收尾;要是做冲压模、注塑模架这类型腔钢模具,机加工得拆成两半:粗加工留0.3到0.5毫米余量,送去淬火回火,回来再精磨精铣。回火温度550到600度走完,料会变形,你先精加工等于白干。
第六步装配试模。整套模具空拼一遍,塞尺逐条过合缝,再实际浇一块构件看脱模顺不顺。试模这步前面细说。
焊接、加工、热处理的顺序为什么不能倒
顺序错一步返工半个月:焊接必须在校形和精加工之前,热处理必须卡在粗加工和精加工中间,精加工之后动焊就是灾难。这不是老师傅摆谱,是钢材的物理脾气决定的。
焊接的实质是把钢材局部烧到一千五六百度再冷却,受热膨胀、冷却收缩,应力全憋在焊缝周围。焊完当天量是准的,放两天再量,翘曲还能再走0.2毫米。所以校形必须排在焊后,精加工必须排在校形后。反过来干,先铣平再焊接,焊完的合缝面直接给你翘成波浪。
热处理更是卡死在中间的位置。我吃过一回大亏:前年一套冲裁模,图省事把型腔全部精铣到位才送去淬火,出来腔口缩了0.15毫米,刃口间隙全乱,最后重新开腔多花一万二,交期拖了十八天。从那以后我们厂定死规矩:粗加工留余量、热处理、精加工,三步谁也别想跳。
精加工之后能不能补焊?能,但等于宣告这套模的精度作废。补焊区域重新受热,周围半毫米范围的组织就变了,硬度不匀,用不了多久就拉毛。真要修,用激光焊薄层多道补,热影响区小得多,代价是贵。
| 工序 | 正确位置 | 做反了的下场 |
|---|---|---|
| 焊接 | 下料之后、校形之前 | 焊后应力没释放,合缝面翘曲,塞尺处处过不去 |
| 热处理 | 粗加工与精加工之间 | 先精后淬,型腔缩水0.1毫米以上,整套重开 |
| 精加工 | 校形、热处理之后 | 后面任何一步的变形都吃掉你磨好的精度 |
| 试模 | 装配完成后、发货前 | 跳过试模直接发货,现场出问题的运费比试模贵五倍 |
一套检查井钢模具的三十天跟单实录
直径一米检查井内模,Q235B钢板,报价3.6万,约定交期30天,实际32天,多出来的一天花在校形返工上。下面按时间线把每天的活儿和验收数字列清楚。
第1天,接单评审。客户图纸是直径1米、高1.2米的检查井内模,上口带收口。我们核图发现收口段没给脱模锥度,打回改图。这处要是没拦住,浇筑出来根本脱不了模。改图花了一天,很多客户觉得这是模具厂磨洋工,其实是帮你省钱。
第2天,钢料进场。6毫米面板、8毫米加强肋,全用Q235B大厂卷板,材质单齐全,卡尺抽测三处厚度都在5.9毫米以上,收货。
第3天,激光下料。弧形板分六片,接缝处留2毫米焊缝间隙,下完料对角线复测,误差0.8毫米,过关。
第4到9天,焊接。两个焊工对称分段退焊,每条长焊缝焊完锤击消应力。第7天出过一次岔子:新来的学徒把收口段焊缝焊高了,凸起来1毫米多,气刨掉重焊,损失半天。
第10到11天,校形。上平台火焰校正,第一天对角线误差还有3.2毫米,烧了一下午加千斤顶压一夜,第二天早上量,1.6毫米,达标。
第12到15天,机加工。合缝面铣平,平面度0.4毫米;铰链孔摇臂钻一次装夹钻完,同轴度不用愁。
第16到17天,打磨。内腔焊缝磨到手感不挂手,整体喷防锈底漆。
第18天,装配试模。六片空拼,0.5毫米塞尺过合缝全部通过,锁紧螺栓逐个试拧到位。
第19到20天,试浇筑。厂里空地打了一块混凝土,24小时脱模,表面光洁没有蜂窝麻面,收口段顺利脱出。
第21天,客户视频验收。远程连线看试模件,客户临时提要求:肋板上加两个吊装孔。加孔加钱,磨了半天加了600块。
第22到31天,等漆干、装木箱。别笑,厚浆型防锈漆自干要够48小时,赶着发货漆面在运输里磕坏,回来挨投诉的还是你。
第32天,发货。大件专线,运费4100块,这项在合同里写明客户自担,免得事后扯皮。
对了,说到报价:这个规格的检查井钢模具,2026年我们这片行情在3万到4万之间,低于3万的报价,你就该去看它校形那步省了什么。报价单要让厂里把材料、工时、试模三项分开列,别要一口价。一口价的单子,利润全藏在你看不见的工序里。
那套检查井模具发走之后,客户后来又追了四套。他跟我说,最打动他的不是我价格低——说实话我的价格不算低——是每次问他哪天到哪个节点,我都说得出那天的活儿和数字。钢模具制作说到底是个笨功夫活儿,顺序排对,一步一验,慢就是快。
常见问题
一套钢模具制作周期一般要多久?
水泥构件类看规格,一米上下的检查井、流水槽模常规25到35天,赶工能压到20天,但校形时间砍不得。机加工型腔类钢模具要加热处理往返,普遍再加7到10天。
Q235和Q345做钢模具怎么选?
常规预制构件Q235B完全够用,吨位大、反复吊装冲击多的选Q345,每吨贵三四百。北方冬天户外用的模具我建议直接上Q345,低温脆性那道坎Q235扛不住。
钢模具焊完变形了还有救吗?
小变形有救,火焰校正加机械加压能拉回来,误差控制到2毫米以内没问题。变形超过5毫米或者出在精加工之后,建议评估换局部件,硬校回来的精度撑不久。
为什么有的钢模具厂报价特别便宜?
大概率在你看不见的地方省了:小厂板代替大厂卷板、砍掉焊后校形、不试模直接发货。这三样在报价单上看不出差别,用起来寿命差一半都不止。