玩具模具厂做什么?软胶硬胶两条线
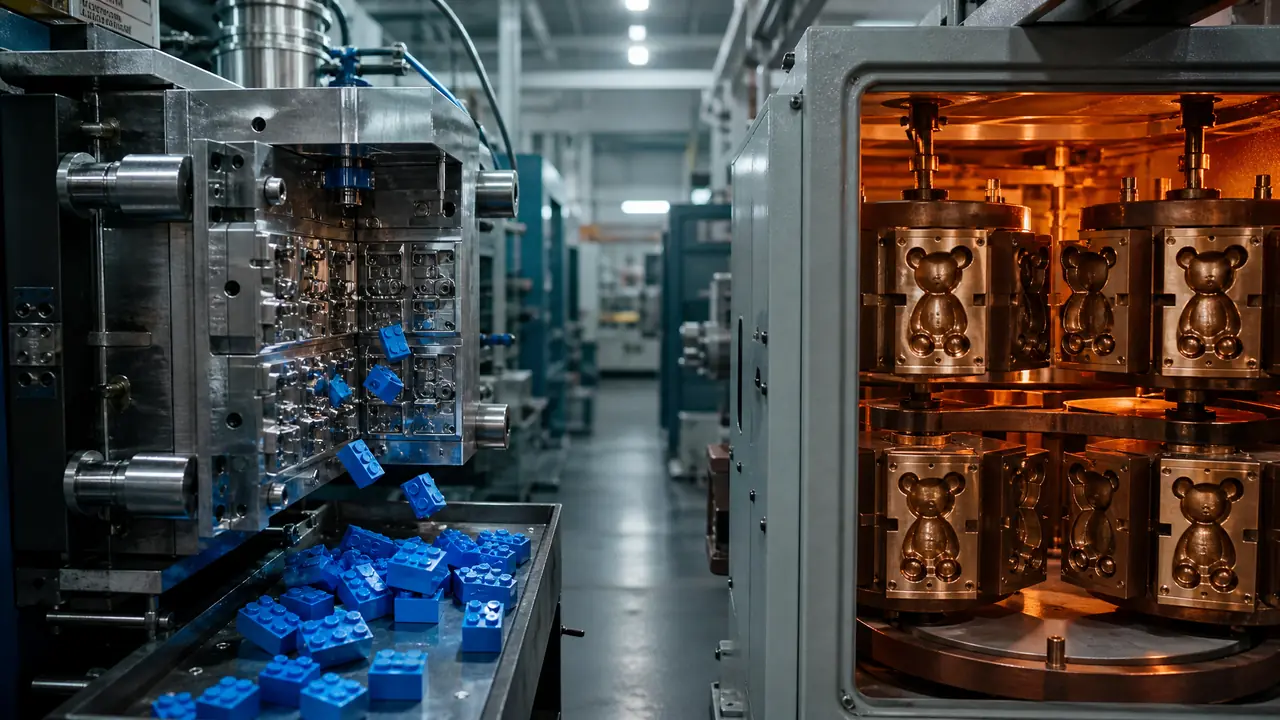
先说结论:玩具模具厂不是一条流水线,硬胶玩注塑模,软胶玩搪胶模和包胶模,设备与模具结构差得很远。看懂自己的产品走哪条线,再去问价,能少绕一大圈。
有个客户来问玩具模具厂报价,一开口就说要做模具。我问他软胶的还是硬胶的,电话那头愣了半天。不怪他,玩具模具厂对外都叫模具厂,可厂里其实是两条完全不一样的线,走错了线,报价能差出两三倍。
先给个坐标:货架上硬邦邦的积木、车模、拼装件,走的是硬胶注塑线;捏起来软乎乎的公仔、摇头娃娃、软胶小动物,走的是软胶线,主流做法是搪胶和包胶。我在玩具厂跟单这些年,见得最多的尴尬,就是拿硬胶的思维去问软胶的价,或者反过来。
硬胶这条线:注塑模撑起了货架上的大头
硬胶玩具靠注塑模具成型,ABS 和 PP 是主力材料,模具拼的是精度和寿命,一套价格常在几万到几十万之间。所以别一上来就砍价,先看他给你配什么钢材。
积木是最典型的例子。我朋友厂里做过一单兼容积木,每个凸点的孔位公差要压在 0.02 毫米以内,用三次元测量仪逐腔检测,一个腔超差整批积木就咬合不上。这种单子用的钢料至少是 P20 起步,要求高的上 718H,模芯还要做淬火加硬。你说这跟随便一个塑料壳能一个价吗?
材料那头的门道也多。ABS 的收缩率大概 0.4% 到 0.5%,PP 能到 1.5% 左右,模具设计的时候要按这个比例把型腔尺寸放大,不然出模的玩具不是缩水就是翘曲。PP 料软,做弹出类、摔不坏的玩具合适;ABS 硬挺,做积木和车模顺手。真要弄懂开模到试模中间有哪些环节,可以看这篇塑胶模具开模流程,玩具这条线走得是同一个路数。
玩具脸和身上的皮纹,也归硬胶线管。公仔虽然整体是软胶,但很多配件比如衣服、鞋子、武器是硬胶件,表面要做砂纹或皮纹,这一步靠模具蚀纹实现,纹路深浅直接影响手感。
价格上我心里有本账:单腔的简单玩具模,两三万能拿下;一套带滑块斜顶的中等复杂度,8 万到 15 万是常态;像多腔的积木家族模,十几万到三十万都有。交模周期,快则 45 天,复杂点 60 天往上。T1 试模之后改个两三轮,很正常。别急,这不是厂里磨洋工,是精度逼出来的时间。
软胶那条线:搪胶炉和包胶模是另一门手艺
软胶玩具不靠注塑机,搪胶用炉子转模成型,包胶用二次注塑,模具便宜一大截,工艺却另成一派。两条线的设备表都凑不到一张单子上。
搪胶这个工艺,没进过车间的人很难想象。模具是空心的,多数用电铸铜模,讲究的用锌合金。糊状的 PVC 浆料灌进模里,模具装上转炉架,炉温烧到 170 到 180 度,一边转一边烘。我见过一个小号公仔,一炉 20 分钟出几十个,出炉的时候模子还是烫的,撕边全靠女工手工。头发的细丝、眼睛的层次,就靠浆料分几次搪、分色分次进炉,一层一层叠出来的。
这也是搪胶模比注塑模便宜的原因——模子结构简单,不用顶针不用滑块,一套几千到两三万就能做。但代价是单件人工重,浆料配比、炉温、转速全凭师傅经验,色差控制比注塑难。老话说搪胶车间靠鼻子干活,浆料味道不对老师傅一闻就知道配方偏了,这话有夸张的成分,但方向没错。
包胶是另一条岔路。硬胶件先注出来,再放进第二套模里,用 TPE 这类软性料包过去,玩具的方向盘、轮子、防滑握把就是这么做的。二次成型的模温控制比一次成型苛刻,软胶料温度高了收缩乱,低了包不牢,一撕就掉。软胶和硬胶在工艺上的分野,这篇橡胶模具和塑胶模具的区别里讲得更细,两条线的逻辑差异说得很直白。
你的玩具该走哪条线?下单前先算三笔账
选厂先按材料定线,再比报价里的模具钢、腔数和试模次数,这三项决定了你后面要不要返工。报价单上没写清楚的,当面问。
第一笔是模具费摊薄。一套 12 万的注塑模,如果你只出 5000 件,摊到每件就是 24 块,玩具本身可能才卖十几块,这单必亏。要做 10 万件以上,摊下来每件一块多,模具费才说得过去。小批量试市场的,搪胶或者快速模更划算。
第二笔是腔数。一个腔一次出一个,八个腔一次出八个,模具贵一截,单件便宜一半。我见过一个客户图便宜做了单腔,量起来之后又追第二套模,两套模的钱比一开始直接开四腔还多两万,时间也搭进去一个月。
第三笔是试模次数和改模责任。合同里写死 T1、T2 各算谁的钱,改模具结构算谁的错。不写清楚,后期扯皮能拖到旺季都过了。真要谈这些条款,这篇模具定制怎么谈才不被坑把需求、报价、验收的顺序捋过了一遍,照着问不会漏项。
话说回来,开头那个愣住的客户,后来我把两条线的报价和周期摆给他看,他才发现自己那个带软耳朵的硬胶车头,其实要拆成两套模做。这行没有玄学,产品捏一下,材料定一条线,剩下的就是数字和条款。玩具模具厂选得对不对,很大程度上在你问出第一个问题的时候就决定了。
常见问题
玩具注塑模具用什么钢材合适?
普通玩具 P20 就够用,产量大或者玩具表面要电镀、要高光的,上 718H 或 2738。透明件和带腐蚀性料的原则上要 S136 这类不锈模钢。钢材差一档,价格差不少,寿命差得更远。
搪胶模具为什么比注塑模便宜这么多?
搪胶模没有顶出系统和抽芯机构,本质是个空心壳,靠炉子转动让浆料挂壁成型,加工工序少了一大截。便宜有便宜的道理,但它的量产效率和对人工的依赖也完全不同。
软胶包胶开裂怎么排查?
先看硬胶件表面有没有脱模剂残留,再查第二射的料温和模温够不够。多数开裂是温度低导致两层咬不进去,调高 10 到 20 度再试,比换材料省钱也快。
小批量玩具打样要不要开正经模?
几十个到几百个的手板量,用 3D 打印或者简易软模就够了,别急着上钢模。等结构和市场都验证过了,再开正经注塑模,这一步走反了最容易把模具费砸在改图上。