管片模具怎么预制?地铁盾构的钢模
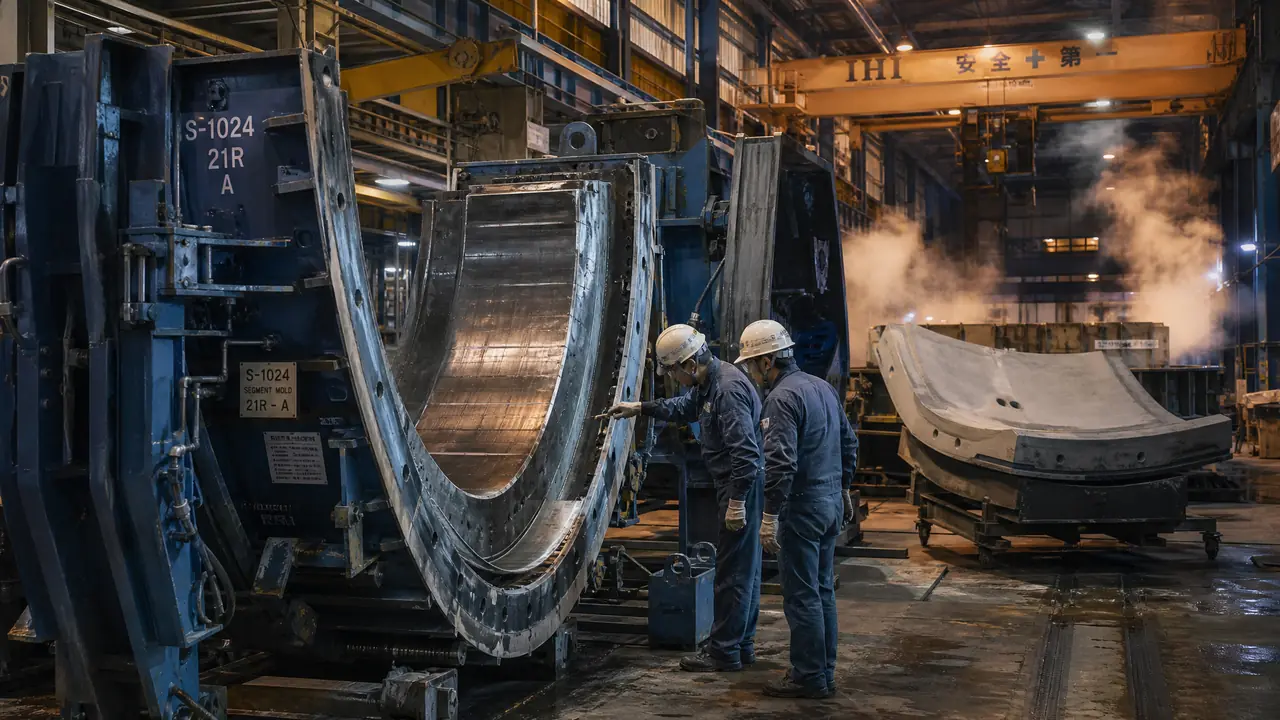
先说结论:管片模具拼的是精度,不是产量。内腔公差要压在一毫米以内,蒸养曲线不走样,管片拼到洞里才咬得住;开模采购别光比报价,先问厂家敢不敢把公差写进合同、陪你试拼一环。
地铁挖到哪,隧道里那一圈圈的混凝土衬砌就跟到哪,行内管这圈衬砌叫管片,而把每一片浇成型的家伙,就是管片模具。别看它名字带个"模"字就以为是注塑机那种精巧东西,一套盾构管片钢模自重动不动八到十吨,铁疙瘩一块,可内腔公差却要求卡在一毫米上下,粗活细做,说的就是它。
我之前在一家管片厂蹲过差不多半个月,跟着班组长从清模、合模一路看到脱模、水养,踩过的坑、问出来的门道不少。这行外人以为拼的是混凝土,其实拼的是钢模的稳定性。下面把一套钢模长什么样、一片管片怎么熬出来、精度又在哪儿悄悄丢掉,按车间里的顺序捋一遍。
一套管片钢模长什么样
一套标准环钢模由底座、两侧侧板、两端端板和盖板拼成,内腔按管片图纸数控铣出来,整套自重普遍在八到十吨。看着是个铁盒子,实际上每一块板的连接缝都要严丝合缝,浇混凝土的时候一点浆都不能漏。
先说分块。一环管片标准做法是六块:三块标准块、两块邻接块,加一块封顶块,行话叫K块,最后从纵向插进去把整环锁死。所以一套钢模其实对应一种型号的管片,一个盾构区间往往要同时开好几套,才追得上盾构机一天十来环的推进速度。
钢模的骨架是底座,底下带振动器,浇筑的时候靠它把混凝土振实。两侧侧板和两端端板决定管片的弧面和端面,全部靠螺栓和定位销锁在底座上。内腔表面一般用整块钢板数控加工,弧度直接铣出来,不做二次打磨,这是为了保证每一模浇出来的尺寸都能对得上。管片上还有一堆预埋件要提前装进去:手孔座、注浆孔帽、吊装孔套管,一个都不能漏,漏一个整片报废。预制件这块的门道,之前写过一篇按参数选型的,可以对照着看预制构件模具的6个关键参数,思路是通的。
很多人不知道的是,钢模本体之外还有配套的翻身架和蒸养罩。管片脱模后要翻起来九十度立着拆手孔座的活络块,没翻身架全靠天车硬吊,既危险又容易磕掉棱角。这些配套不在图纸里,可缺了它们产线就是转不起来。
从清模到脱模,一片管片要熬十几个小时
一片C50管片从合模到开模普遍要十小时以上:浇完振捣静停两小时,再升到五十多度恒温蒸四小时上下,等同条件试块压过二十兆帕才准脱模。急不得,蒸急了后期开裂,管片直接降级。
上一个班脱完模,这个班的活从清模开始。工人拿塑料铲和钢丝刷把内腔残留的混凝土渣一点点点抠干净,重点是四个角的合缝面,那里藏一点渣,下一模就是一条飞边。清完喷脱模剂,喷薄不喷厚,我蹲厂那会儿有回新来的小伙子喷厚了,那模管片表面全是气泡麻面,整片拉去切割当试验块用了。
然后装预埋件、合模。合模拧螺栓有讲究,对角顺序拧,一圈一圈往中间收,先拧死一头再拧另一头,端板会被拉偏。混凝土是搅拌站直接打过来的,坍落度控制在十几厘米,分两层下料,每层振动器开足振到表面泛浆。盖板一合,静停差不多两小时,让混凝土有个初凝的过程。
蒸养才是真功夫。罩上蒸养布通蒸汽,升温速率控制在每小时十五度以内,升到五十五度左右恒温四小时,再逐步降温。升降太猛,里外温差把管片拉出裂缝,这种裂缝肉眼当时看不出来,拼到洞里渗水了才发现,返工的成本是出厂成本的几十倍。才开盖拆模。脱模后的管片还要在水池里泡七天,把水化反应喂饱,抗渗等级才顶得住。这一整套节奏慢归慢,六到八个钢模组轮流转,一天出十几片没问题。
精度失守一般出在这几个地方
钢模精度失守多数不是坏了,是用出来的:清模铲伤面板、螺栓不按对角顺序拧、冷凝水滴进合缝,对角线误差都会悄悄变大。所以管片厂每周都得拿塞尺和内径千分尺把钢模量一遍。
第一个坑是清模。工人图快拿扁铲硬铲,面板上留下一道道划痕,混凝土咬上去,脱模时带着一片片小凸起,拼缝就垫不平了。规矩的厂子清模只用竹铲或者塑料铲,硬伤零容忍。
第二个坑是漏浆。侧板和端板的合缝面是靠精加工贴合的,密封条老化没及时换,浇筑的时候水泥浆往外渗,管片边上挂一圈飞边。飞边打磨掉看着没事,宽度其实已经超差。我见过一个区间的管片拼到一半,邻接块怎么都插不进缝,盾构队停机等了一天,最后查出来就是那批钢模的端板密封条拖了一周没换,几块钱的东西误了几十万的工。
第三个坑是蒸养冷凝水。蒸养罩内壁凝的水珠滴在敞开的合缝面上,局部温度骤变,缝口混凝土酥掉一层。负责任的厂子蒸养罩做成斜顶,冷凝水顺着边走,不往模子里滴。验收钢模的时候别光看内腔光洁度,合缝面的贴合、定位销的磨损、底座水平度都得验,怎么验、验什么,那篇讲预制构件模具报价和验收门道的文章里写得更细,两篇对着看正好互补。
话说回来,钢模再金贵也是消耗品。定位销磨圆了、油缸行程飘了、面板局部修磨超过限度,就得返厂大修。买的时候把大修条款谈进去,比压一万块货款实在得多。
回到开头那句话:管片模具这一行,粗看是铁疙瘩,细看全是毫米级的功夫。一套模用十年还是三年,差别就在清模的手、拧螺栓的顺序和换密封条的勤快劲儿上。你要是正准备给盾构项目配钢模,先把公差标准和蒸养曲线这两页聊透,再谈价钱不迟。
常见问题
一套盾构管片钢模大概要多少钱?
行业普遍行情,标准环六分块的手动开合钢模十几万到二十几万一套,带液压开合的往上加不少,直径越大、分块越碎越贵。报价差得离谱的多半是钢板厚度和加工方式缩水,铣的内腔和堆焊再打磨的内腔,寿命完全两回事。
塑料模具能代替钢模做管片吗?
地铁管片不行。塑料模的精度和刚度撑不住一毫米级的公差要求,蒸养高温下还容易变形,只适合盖板、路沿石这类低精度预制件。管片要用整体钢模,这一点没有商量余地。
一套管片钢模能用多少次?
厂家一般承诺几千次周转,保养得好的用个八年十年很常见。寿命短板往往不在面板在定位销和合缝面,这两处磨损快,定期换件比整模大修便宜太多。
管片脱模后为什么还要泡水七天?
蒸养只管早期强度,后期水化还得靠水。泡水让混凝土持续有水参加反应,抗渗性能才长得起来,不泡的管片干缩开裂,拼到洞里迟早渗水。工地现场没有水池的,也要覆膜洒水养够天数。
延伸阅读
想继续深挖这个方向,可以接着看这两篇:讲模具寿命延长实战手册的,把钢模从崩模到大修的账算得很清楚;做水泥预制件相关产品的,还可以参考这篇水泥管模具详解,同样是钢模成型的路子,思路能互相借。