防浪块模具怎么做才不粘模?扭王字块钢模从预制脱模到吊装的全套要点
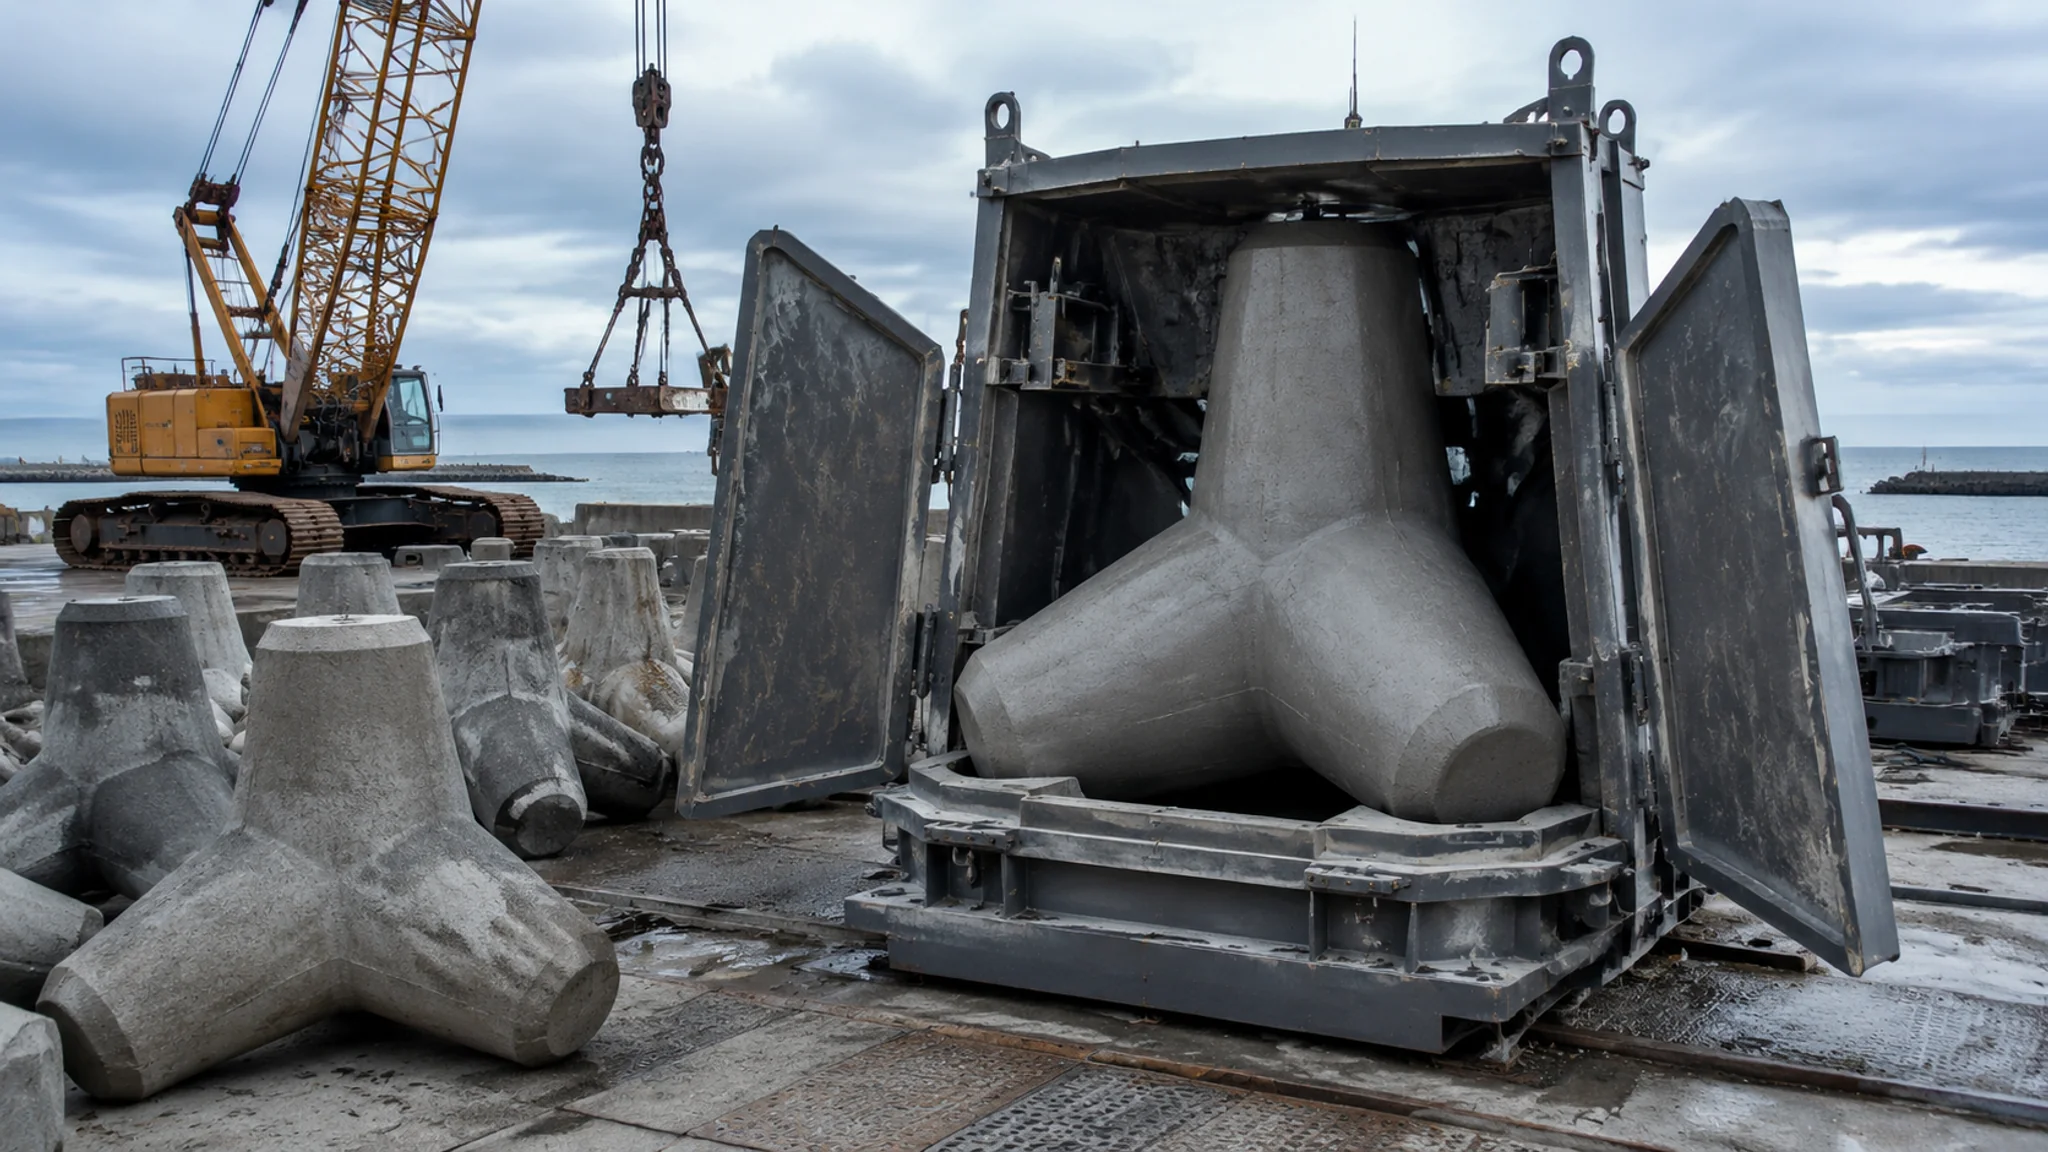
简单说:防浪块模具是预制扭王字块、四脚锥体这类消浪混凝土块用的钢模,核心难点不在焊接而在脱模——锥面角度、脱模剂、振捣和吊装预埋件做对了,一套模能周转几百次;做错了,头几十件就粘模掉角,报废的混凝土比模具还贵。
第一次去海边预制场看防浪块模具,我以为就是个大号铁盒子。错了。
一个2吨的扭王字块钢模立在场上,四片侧模用楔铁锁死,中间那根"王字"的中轴芯锥面打得溜光。老师傅拿木槌敲两下侧模,整片钢板就弹开一条缝,混凝土块完好无损。他跟我说,防浪块模具这行当,图纸人人都画得出,但脱模顺不顺、棱角掉不掉,全在那些图纸上看不见的细节里。这话我记到现在。
防浪块是干嘛的?扔在防波堤迎浪面,消减波浪能量的。海浪拍上来,四脚锥体(国外叫 Dolos,扭王字块叫 Accropode)的空隙把水流的劲儿拆散,堤后才安稳。这类块体少则一两吨,大的二十几吨,全是混凝土预制出来的,预制就得靠模具。想知道块体家族的背景,可以看预制构件模具的六个关键参数,那篇讲得更系统。
扭王字块和四脚锥体的模具,到底难在哪?
难在"倒锥"和"自重"两头。块体的腿是上粗下细的斜锥面,混凝土振捣后像咬住模具一样抱死;一个块两三吨,你不可能像塑料模那样磕一下就倒出来,全靠分型面拆解加吊具配合。所以海工防浪块钢模跟市政路沿石模完全是两个物种,别拿买路沿石模具的思路去砍价。
拆开说有三个坎。
第一是分型。扭王字块的中轴和三组腿互相穿插,模具没法做成整体,得拆成三到六片侧模加一个底托(或者顶盖),片与片之间用楔铁或快速夹紧器连接。分型面走哪里很有讲究——切在块体表面最平缓的位置,混凝土的拼缝痕才浅。我见过一套图省事的模,分型面正好切在腿根倒角上,拆一次崩一次角,后来整修了两次才消停。
第二是锥度。腿的拔模斜度一般做到2到4度,有些设计院给的原块体图没考虑脱模,斜度不到1度,模具厂就得自己跟设计沟通做工艺放斜。别不好意思提,这个沟通能省后面无数麻烦。
第三是自重变形。模具装满混凝土后整体三四吨甚至更重,如果底托刚度不够,吊运时一扭,分型面就错台,块体表面出台阶。我们团队的习惯是底托用槽钢或箱型梁做骨架,面板才铺8到10毫米的钢板,宁可重一点。
顺带说个便宜方案的边界。有客户问能不能用塑料模做防浪块——两三吨的块体,塑料模的刚度和脱模方式都顶不住,老实讲这钱省不得。但小型沟盖板那类几公斤的预制件,塑料模确实好用,可以参考排水沟盖板塑料模具的真实测评,两码事别混。
模具用什么钢、怎么焊,寿命差出一大截
面板主流用Q235或Q345钢板,8到10毫米厚,接触混凝土的面抛光到Ra1.6以下;骨架用槽钢或方管,焊完整体去应力再机加工分型面,这样才不翘。这个组合不是最便宜的,但是周转次数和价格最平衡的。有人上过6毫米薄板,轻是轻,周转五六十次面板就波浪形了。
焊接是重头。面板拼缝必须满焊、打磨平整,焊渣疤一个都不能留在工作面上——混凝土就爱抓这些小凸起。焊完别急着用,整体敲一遍听声音,哑的地方就是虚焊。我试过一套外协的模,看着漂亮,第一次振捣就有一条焊缝渗浆,堵都堵不住,最后割开重焊,耽误了半个月工期。这学费替你们交过了。
锥面和倒角位置,能用机加工就用机加工。手工打磨的锥面看着也光,但锥度一致性差,脱模阻力忽大忽小。模具上所有的吊耳、翻模轴销,一律按最大吊重两倍做,海工块体密度按2.4到2.5吨每立方算,别按普通素混凝土估。
平时怎么养?拆模后立刻清浆、补刷脱模剂,销孔楔铁每天点检。跟注塑模比,这类钢模娇贵程度低多了,但"清浆不彻底"是头号杀手,浆皮积三天就结成石头,再拆模就是崩角的开始。养护逻辑其实和别的钢模相通,路牙石模具的采购与保养思路里有通用的检查清单,可以挪过来用。
预制脱模的实操流程,一步都别跳
流程是:清模刷脱模剂→吊装钢筋笼和吊装预埋件→合模锁楔铁→分层浇混凝土振捣→静停养护到强度够→拆模吊出。全套走完,夏天大概24小时周转一次,冬天没蒸养的话得48小时往上。节奏卡在养护上,不在模具上,所以预制场的台座数量要按这个周转期倒推。
几个容易翻车的节点,我挨个说。
脱模剂别省钱。海工块体表面要光滑不光是为了好看——粗糙面挂浪、积水,冻融循环下掉得快。水性脱模剂便宜,但冬天低于5度就不好使;我们后来固定用油性兑柴油,一比三到一比五,喷完拿刮板刮匀,多余的一定刮掉,积油的地方混凝土表面会发酥、起砂,这是个隐蔽坑。
振捣看气泡不看书本。振捣棒斜着插到腿的锥面位置,振到表面泛浆、大气泡基本不冒就停。过振会离析,腿根石子堆积、上面浮浆,吊装时腿根就是裂缝起点。一个两吨块,振捣到位大概三到五分钟,嫌慢加人,别加快频率。
拆模时机看强度不看心情。混凝土达到设计强度百分之五十左右拆侧模比较稳,中轴芯模可以早一点松。冬天赶工期上蒸养或者毛毡加温,侧模提前拆了会怎样?表面迅速失水出现发丝裂缝,这种裂缝在海里泡几年,钢筋锈胀,块体从里面裂开。看不见的问题最贵。
脱模顺序也有讲究:先松楔铁,用木槌或皮锤沿分型面敲震侧模,让混凝土和面板的粘接松开,再一片片吊走侧模。拿铁锤直接砸面板,钢板局部凹下去,下一件就是卡模。芯锥一般是液压或丝杠顶出来的,顶之前确认块体已经坐稳在底托上,别让中轴一抽,整个块跟着倾倒——这一倒就是安全事故。
吊装要点:预埋件和吊点才是命门
块体靠预埋吊环或预埋管起吊,吊点位置必须在模具设计阶段就定死,混凝土强度达到设计值七成以上才准起吊,翻身和安装用专用吊具,严禁单点硬拽。吊装出事故的海工项目我听过两回,一回是吊环焊缝没探伤,起吊到半空断掉;一回是块体没到强度就吊,腿根直接拉裂。都不是玄学,是流程被跳了。
预埋件在模具里的定位,比预埋件本身还重要。吊环靠定位板卡在面板开孔里,浇完振捣时最容易移位——振捣棒躲着吊环走,工人嫌麻烦偏要贴着振,吊环一歪,后面钩子挂不进。定位板做成可快拆的,每次合模前校一次位置,一分钟能省一天的返工。
翻身上的讲究。四脚锥体和扭王块从水平预制到立着安放,中间要翻身,用马鞍式吊具配两个吊点,慢起慢落。有些预制场直接用吊链兜着腿翻身,链条局部压强太大,混凝土棱角直接压溃。再提醒一次,块体密度按2.4到2.5吨每立方算吊重,别按2.2估,超载的那点余量就是留给你的安全系数。
块体存放也别马虎。垫木位置对准吊点连线,落地平稳,堆放不超过两层。堆歪一块,倒下来砸的可不止一块。
买防浪块模具,怎么判断厂家靠不靠谱?
直接问三件事:做过多少套海工块体模、分型面是机加工还是手工磨、有没有同规格块体的脱模视频。答不上来的,报价再低也慎签。这行没有国标图集管到模具细节,全靠各家手里的经验,老厂和新厂的差距就在试错次数上。
我自己踩过的坑是只看报价。有一年比价,选了家便宜一万二的,到手发现楔铁是普通碳钢没用锻件,用一个月就打滑锁不紧,换一套紧固件加上误工,反倒多花了小两万。后来学乖了,紧固件、销轴这些小件单独立一项写进合同,材质写死。
验收的时候带个直尺和塞尺。分型面平面度控制在每米0.5毫米以内,合模后塞尺塞不进1毫米的片才算过关;面板焊缝全数敲击检查;锥面拿样板比着看透光。别嫌土办法丢人,管用。模具验收这件事在别的品类里逻辑也一样,防撞墙模具验收的那次教训里我写过完整清单,方法完全可以搬过来。
从行业面看,海工这块的需求跟着港口和防波堤工程走,波动不小。根据中国模具工业协会的行业数据,2024年国内模具行业营收已超3400亿元(见中国模具工业协会官网),其中工程配套类模具占的份额不大但单价高,像防浪块这种项目制订单,一年能接两三个大港的活就够养一条产线。
常见问题
防浪块模具一套多少钱?
看块体规格和分型复杂度。常规一两吨的扭王字块钢模,一套大概两万到五万;二十吨级的大型块体模具,十几万也正常。报价差主要在板厚、骨架和机加工量上,别只比总价,让对方拆开材料清单给你看。
模具多久能周转一次?
瓶颈在混凝土养护不在模具。夏季自然养护加及时拆模,24小时左右一轮;冬季没有蒸养的话,48小时起步。想提速就加台座数量或者上蒸养棚,比逼模具厂赶工期实在。
扭王字块和四脚锥体的模具能通用吗?
不能。两种块体的结构完全不同,扭王字块是三组腿加中轴,四脚锥体是扭了角度的两端锥台,分型方式和芯模结构都不一样。倒是同规格的扭王字块之间,换牌号或微调尺寸可以做可调式镶板,能省一部分成本。
模具一般能用多少次?
做得好、养护到位的钢模,周转三五百次没问题;我经手最久的一套用了六年,出块量过千。寿命短的几乎都是清浆不及时和野蛮拆模弄坏的,真正"用旧"的很少。想知道更多延寿的门道,可以翻翻模具寿命延长的实战记录。
冬天施工模具要注意什么?
主要是脱模剂和拆模时机两条。水性脱模剂低温失效,换油性或者加保温;拆模别抢早,强度不够硬拆必掉角。再就是振捣完到静停这段时间盖好,混凝土表面受冻就前功尽弃。
写到这,我的倾向已经很明确了:防浪块模具的钱要花在分型面机加工、紧固件和锥度上,这三处省下的钱迟早加倍还回去。塑料模、薄板模在这个品类里都是伪选项,别被报价单带偏。块体相关的背景可以再看看维基百科上关于四脚锥体(Dolos)的介绍,那种"看着歪歪扭扭反而消浪"的设计确实有它凶悍的道理。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。