木塑模具和塑料模具差在哪?直接告诉你要不要为它多掏钱
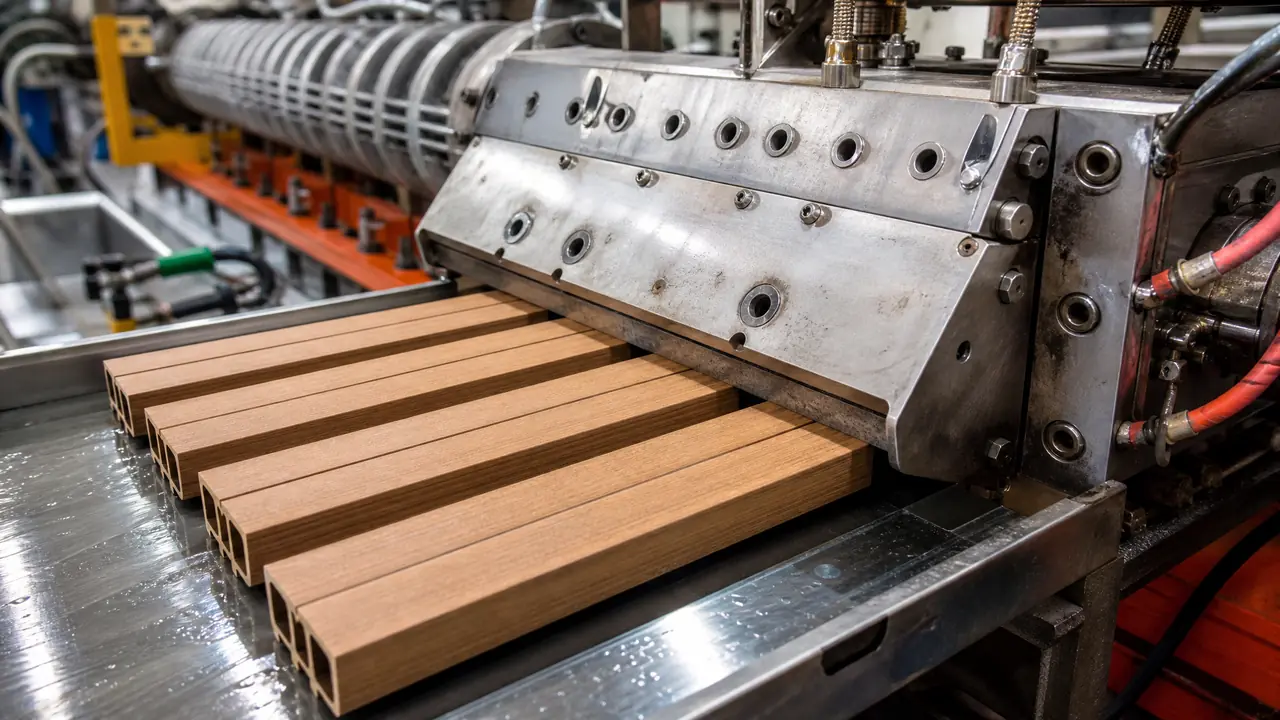
先说结论:木塑模具不是什么新物种,它就是给木塑复合材料用的塑料模具,挤出型材用钢口模,压花纹地板用铝或钢的模压模,真正的讲究全在木粉磨多细和模温控多稳这两处。做常规型材和地板,照普通塑料模配就行,别为"木塑"两个字多掏钱;要压深木纹和木纹转印面,才值得单独开模。
上礼拜有个客户抱来一块木纹护栏的样品,进门就问你们做木塑模具是不是就是做木头的模。我拿样品掰了一下,指断面给他看:里头是木粉混着PE,跟面粉里掺锯末一个道理,塑的才是身子,木粉只管长相和手感。所以这模具还是塑料模具那一套,别被词唬住,钱要花在料和温控上。
他在别处问过价,同一套型材口模一家报四万八,一家报六万五,差了近四成,人心里没底了。差价不在玄乎的技术上,在流道怎么抛、加热怎么分区的细节里,往下我一条条拆。
木塑模具和塑料模具差在哪几处
木塑模具是给木粉加PE、PP这类复合料用的模具,挤出型材用钢口模,压地板墙板用模压模,骨架和普通塑料模具一样,区别集中在流道、温控和表面处理三处。木粉不熔化只填缝,料又没什么弹性,模具得顺着这个脾气改,改对了出来的型材才有木头的筋骨。
木塑里的木粉占比一般压在50%到60%,多了脆,少了就是掺假的塑料。木粉到两百多度就发黄发苦,挤出机长径比通常做到28以上,让料在螺杆里待得久些、混得匀些,这部分归机器管,模具管的是最后一段。
正因为料不熔化,模具就没有注射压力那一说,靠螺杆把料慢慢怼过去,所以口模流道要短而直、大圆弧过渡,压缩比控制在2到2.5。压缩比太大,料憋在里面剪过了头,表面起波浪;太小又实不了心,一敲一个坑。热电偶、加热圈分区控温,口模一段一段看着调,这就是它比普通口模金贵的地方。
这个坑我踩过:早年照PP口模的思路去抛木塑流道,抛到镜面,结果木粉糊死在型腔里,型材表面一层一层起皮,越亮越挂料。老师傅点了我一句,流道留点粗糙度,粗糙的表面咬得住料带着走,跟防滑鞋底一个道理,太光滑反而打滑。后来留着喷砂面,出料顺多了。
| 对比项 | 普通塑料挤出模具 | 木塑挤出模具 |
|---|---|---|
| 流道形状 | 压缩段长,流线型 | 短而直,大圆弧过渡 |
| 压缩比 | 3-5(按料定) | 2-2.5,宁小勿大 |
| 流道表面 | 抛光越亮越好 | 喷砂面,咬料防糊 |
| 温度逻辑 | 按熔点走 | 上限约200度,木粉怕烫 |
一套木塑模具多少钱,报价里有哪些坑
按我的报价本:异型材挤出钢口模3万到8万,地板模压模铝的3万左右、钢的5万到8万,共挤口模加两万上下;低于这个区间的,八成在流道和钢料里做了减法。报贵不可怕,报得含糊才可怕,问清三件事再打款。
这行通用算法是钢料加加工工时加试模,跟别的塑料模没两样,真心思花在细节上。问报价的时候别只盯着总价,把这三句带上:流道什么工艺做的,线割还是铣的;加热分几个区,温控表什么牌子;口模内腔什么钢,40Cr还是H13。答得利落的,贵点也值。
顺带提一句:如果你买的是装饰线条、花坛栏杆这类成品,出厂价一延米几十块,里头摊的模具钱少得可怜,真没必要关心模具报价;做产品自己开模的才用得上这段。对了,说到延米价,一模一样的型材两家制品厂差出一倍是常事,差别就在模具好坏拉出来的废品率,这才是模具钱真正的去处。
再讲个翻车故事。前年有同行图省一万二,买了套没做氮化的H13口模做PE地板基材,干了两个月孔口拉毛,出料开始发毛,停机抛一次光误五天货。回头重做氮化花了小一万,两头亏。50%木粉加PE的料,模具硬度HRC28到32打底,批产必上氮化, HV能到900多,这句话你抄下来,验收时对着测。
还有种更便宜的坑:拿回收PE加木粉的"回料木塑"配方配新模。回料里杂质多,口模磨得快,一套模的寿命能差一半。模具钱省在料上,亏在寿命里,这笔账很多新入行的算不明白。
型材、地板、模板三路,模具各该怎么配
木塑制品模具按产品分三路走:型材共挤一套口模加定型模,地板靠六千到八千吨压机配模压模,建筑模板类干脆拿现有竹木模压机改料就行,别重复开模。先定产品再定模,顺序反了多花钱。
户外地板和护栏型材现在主流做共挤面,芯层是木塑,外皮包一层纯PE或者ASA,抗晒防褪色。共挤口模两个进料口,芯层走木塑,皮层走纯料,两层在口模里汇合,模具比单色贵,也更容易出废品,皮层薄了露芯,厚了成本上去,这层皮的厚度就是这条产线的利润线。
压板类产品,比方户外地板和木塑托盘,走的是另一条路。热压机一压一分,一把六千吨的压机配一百二十几度模温,热压时间八分钟左右。地板模具的骨料腔要预留木塑的收缩率,1.0到2.0个毫,比纯PE小但比热固性料大,预留错了尺寸全歪。
模板和托盘类最省事,直接用现有的热压机换模具,料一换产品就换,很多厂就这么个机器干三样活。
三大类各自的命门放这儿:型材命门在口模流道和定型模真空度;地板命门在压机的平整度和模温均匀性,一块板四个角差两度,出来就是弓形;模板命门在脱模斜度,木塑没弹性,脱模斜度给到1度半以上才好出,比纯塑料件要求狠。
买之前想清楚三件事
下单木塑模具前先过三问:产品走挤出还是模压,年产量撑不撑得起这套模,仿钢框类的连接件有没有跟着换聚甲醛。三问答上来,单子就稳了。尤其是第三问,多少厂在这上面裁过跟头。
第一问看产品形状,截面规矩的型材走挤出,带花纹的大平面走模压,犹豫的时候拿产品图去问口模厂,让两边各给个说法。第二问算账,一套口模摊到五年,一年得做够几万延米才划算,产量上不去就买制品厂的货,别自己开模。第三问是我最想喊的一句:仿钢框、共挤地板这类制品里的连接销钉,用聚甲醛的比尼龙的寿命长得多,很多厂从尼龙换成聚甲醛,售后返修一下降到底,模具和料都不用大动,就换个材料牌号的事。
最后送一句老师傅的话,我记着一直管用:木塑这行,七分料、三分模,模具照塑料模配,心思花在料和温控上,基本吃不了大亏。
回头说那个抱样品来的客户,我陪他把口模厂的流道照片、温控分区和钢料质保书一样样过了一遍,最后挑了家报价五万六的,设备账目清清楚楚。模具到货两个月了,出料一直稳。木塑模具说穿了不难,怕的是把它当新东西被牵着鼻子加钱。
常见问题
木塑型材可以做多长的定尺?
常规按6米一根下料,口模本身不限制长度,限制的是定型台和冷却水槽的长度,定型段短的产线拉长料容易弯。要9米以上的定尺,下单时把定型模和冷却段一起加长,价格另算。
木塑制品表面的木纹是模具压出来的吗?
压花地板的花纹确实是模压模压出来的,但型材上那种年轮般的木纹,多数是拉丝工艺和共挤皮层做出来的,不是雕在模具里。买模之前想清楚要哪种纹,两种做法的模具完全不同。
木塑模具的交货周期一般多久?
普通型材口模25到35天,共挤口模要40天往上,模压地板模30到45天。急着上线的,先让厂家出流道图和加热分区图,图纸确认不耽误开料,能抢出一周。
旧塑料模具能改做木塑用吗?
腔体尺寸合适的可以改,重点看三处:压缩比能不能改到2.5以内、表面能不能做喷砂、加热区够不够分。改模花的钱大概是新做的一半,压缩比动不了的就直接淘汰,别硬改。