汽车保险杠模具设计难在哪?大件注塑的关键控制点
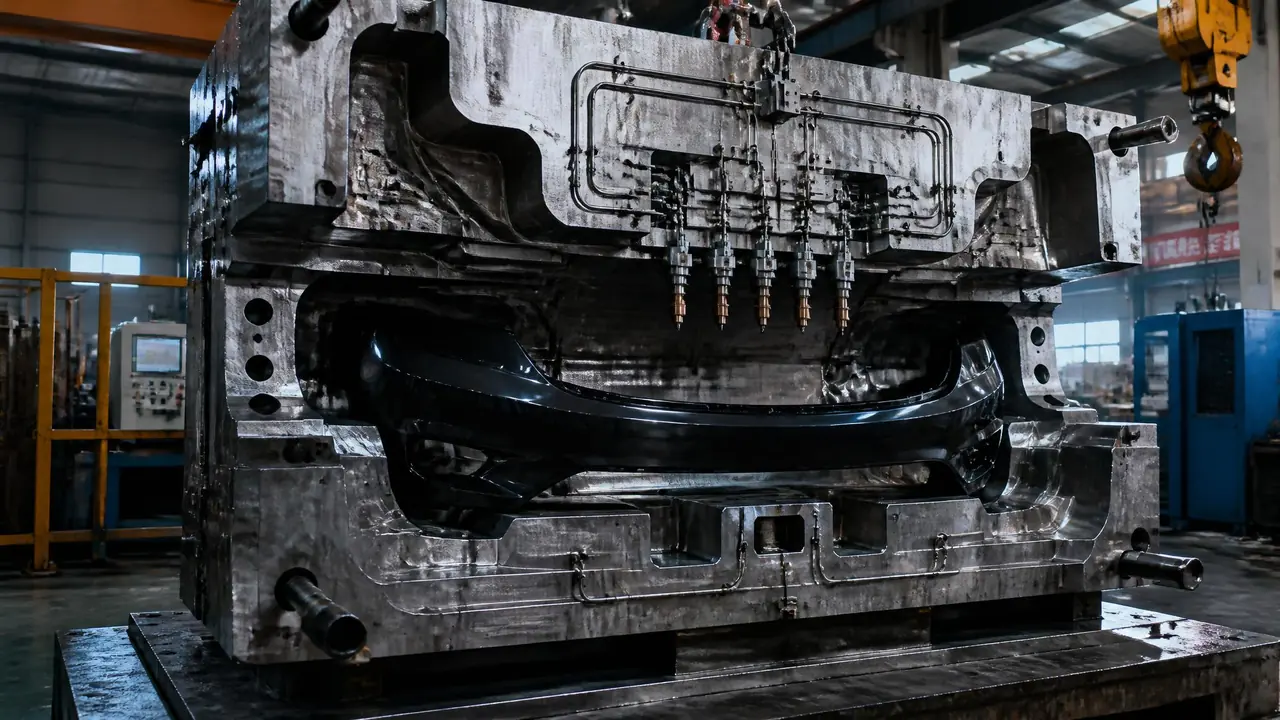
直接给结果:保险杠模具的难点不在结构多复杂,而在尺寸一放大,收缩、变形、熔接线这三件事全都失控,热流道时序、收缩率取值、冷却均衡决定成败。开模前先让供应商把模流分析做透,虎皮纹和翘曲能避掉一大半,别等试模翻车再补救。
汽车保险杠模具设计这个活,第一次接的人多半先被尺寸吓到。型腔板宽的超过两米六,整副模具连料带加工下来二十多吨,进厂要用双行车抬。可真到了试模现场你会发现,翻车的原因很少是结构算错,几乎全卡在收缩、变形、熔接线这三件事上。
小件的经验放到大件上,经不起放大。打个比方,小件收缩率取 1.4%,差个 0.05 没人看得出来;保险杠一米六长,同样的偏差,整条杠的尺寸就漂出去将近一毫米,装车直接跟前杠骨架干涉。我 2024 年跟过的一个项目,就是前期照抄小件的收缩率取值,试模出来左右两侧各短了 0.8 毫米,卡扣孔位全部偏移,只能焊补型腔重新走 CNC,前后耽误了二十来天。
大件注塑难在哪:所有误差都被尺寸放大
保险杠模具的第一道坎是误差放大效应:一米六的制品长度,会把 0.05% 的收缩率偏差放大成一毫米的实际漂移,小件经验直接照搬必出事。所以大件的模流分析不是走形式,是保命。
先说机台。保险杠的投影面积摆在那,锁模力一般要 2000 到 2600 吨的压机,熔体在模内的流动长度接近两米,靠单浇口根本打不满。行业普遍做法是五到六个热流道浇口,从中间往两边布。浇口一多,麻烦跟着来:哪个先开、哪个后开,直接决定熔接线落在哪。
还有个容易忽略的点,模具外形一大,热胀冷缩的绝对值也跟着大。模温从 30 度升到 75 度,两米六的模板轴向能胀零点几毫米,导柱间隙、滑块配合要是按常温思维留的,量产状态下就会咬。我见过的处理办法是配合面按热态尺寸复核一遍,别嫌麻烦,这一步在图纸上改一行字,比试模后拆模修配便宜太多。
热流道时序与虎皮纹:浇口不是越多越保险
虎皮纹的根源是熔体前沿压力波动,针阀式热流道按时序分批开启、首针延迟 0.3 秒左右,是保险杠模具消纹最有效的手段。浇口数量反而要克制,多了接线更多。
保险杠材料通常是改性 PP,就是 PP 加 EPDM 再加点滑石粉,流动性不错但剪切敏感。射速一快,浇口对面那片就出虎皮纹,一道一道的暗纹,喷了漆照样透。2024 年秋天我在宁波一家模具厂看到一副杠模,试了三回都过不了外观检,最后是热流道供应商的人到场,把首针延迟从 0 调到 0.3 秒、二针跟随开启,射速再降两成,虎皮纹才压下去。三回试模,光机时费就烧了小十万。
熔接线的位置要在设计阶段就定死。原则很简单:接线必须落在不可见面,也就是杠的下沿或者装雾灯框遮掉的区域。这要求产品图评审阶段就把外观面标注清楚,设计师和客户确认签字。等到试模才发现接线落在正脸,那时候只能改浇口位置,等于热流道板重做,几十万就没了。
收缩率取值与变形控制:水路比结构更要紧
改性 PP 的收缩率一般取 1.35% 到 1.45%,且横向纵向不等向;保险杠两端的翘曲要压到 2 毫米以内,靠的是冷却均衡而不是靠钳工整形。取值宁可先保守,留出修模余量。
为什么给区间不给定值?因为收缩率跟保压、模温、件厚全挂钩,模具厂的标准动作是先按 1.4% 开粗,关键卡扣孔位留 0.3 到 0.5 毫米的修配量,试模测完实际收缩再精修。这个顺序不能反。有的厂图省事直接精加工到位,收缩一偏就只能烧焊,718H 预硬钢烧焊过的位置容易出应力痕,外观件上很扎眼。
变形是大件的头号敌人。保险杠左右两端悬空,冷却不均就往外张。我们车间的做法是进出水温差控制在 3 度以内,模温机按 75 度走,水路到型腔表面的距离各处尽量一致,深腔部位加高导热镶件。之前有副模具试模时两端翘了 5 毫米,查下来是两头水路被顶针位挤占、流量掉了一半,重新分水后降到 2 毫米以内。想系统了解结构层面的避坑,可以看这篇模具结构设计的7个关键点,里面顶针与水路打架的问题讲得比我细。
钢材与成本:一副大模的钱花在哪
保险杠模具型腔普遍用 718H 或 2738 预硬钢,硬度 30 到 36 HRC,一副模具总价大多落在 60 到 120 万,制作周期 90 到 120 天。大件的钱大头在锻件坯料和大机加工上。
这个吨位的模块靠标准板材拼不出来,得订锻件,光坯料一项十几二十万。加工要上两米以上的龙门加工中心,精加工一道工序动辄好几天。热流道按针阀点算钱,六针的进口系统十几万,国产的能省一半但时序精度差些,虎皮纹敏感的项目我劝你别省这笔。具体从产品图到出图的流程衔接,塑胶模具设计怎么做那篇写得更完整,两篇对着看正好。
话说回来,报价差异大的另一个原因是试模保障。有的厂报价含三次试模调机,有的只含一次,后期每修一轮都是另行收费,谈价的时候把这个问清楚,比压总价实惠。
回到开头那句话,保险杠模具设计拼的不是结构花样,是把误差放大这件事从头到尾管住。收缩率留余量、热流道时序提前规划、水路均衡做到进出水温差 3 度以内,这三样做扎实了,试模次数自然往下掉。开模之前,先拿着这份清单跟供应商逐条过一遍,比事后修模划算得多。
常见问题
保险杠模具一般设计几个浇口?
五到六个热流道针阀浇口是主流,从中间向两边排布。具体数量要看流动长度比和外观面要求,浇口多熔接线就多,得跟产品外观评级一起权衡,不是越多越稳。
保险杠模具设计用什么软件?
国内模具厂基本是 UG 加模流分析软件的组合,UG 拆模出图,Moldflow 跑流动和变形。热流道的时序方案由热流道供应商配合模拟,图纸交换用 STEP 中间格式居多。
保险杠翘曲超差还能救吗?
小幅度的靠调工艺,延长保压、均衡模温能抢回一两毫米。超得多的就得动模具,补焊重开水路或者加随形镶件,周期按周算,所以前期冷却设计千万别省事。
保险杠模具的寿命一般多久?
预硬钢做保险杠这种改性 PP 件,正常保养下 30 万模次以上没问题。关键在维保,热流道针阀和密封圈是易损项,按厂家给的周期换,别等漏胶了再处理。
延伸阅读
想把大件设计放回完整的流程里看,可以接着读模具设计制造不返工的秘密:设计师必须懂的四个车间细节;刚入行想打基础的,模具设计入门:从零开始学模具设计的六个阶段更合适。