冲压模具结构图怎么看?上下模的分解
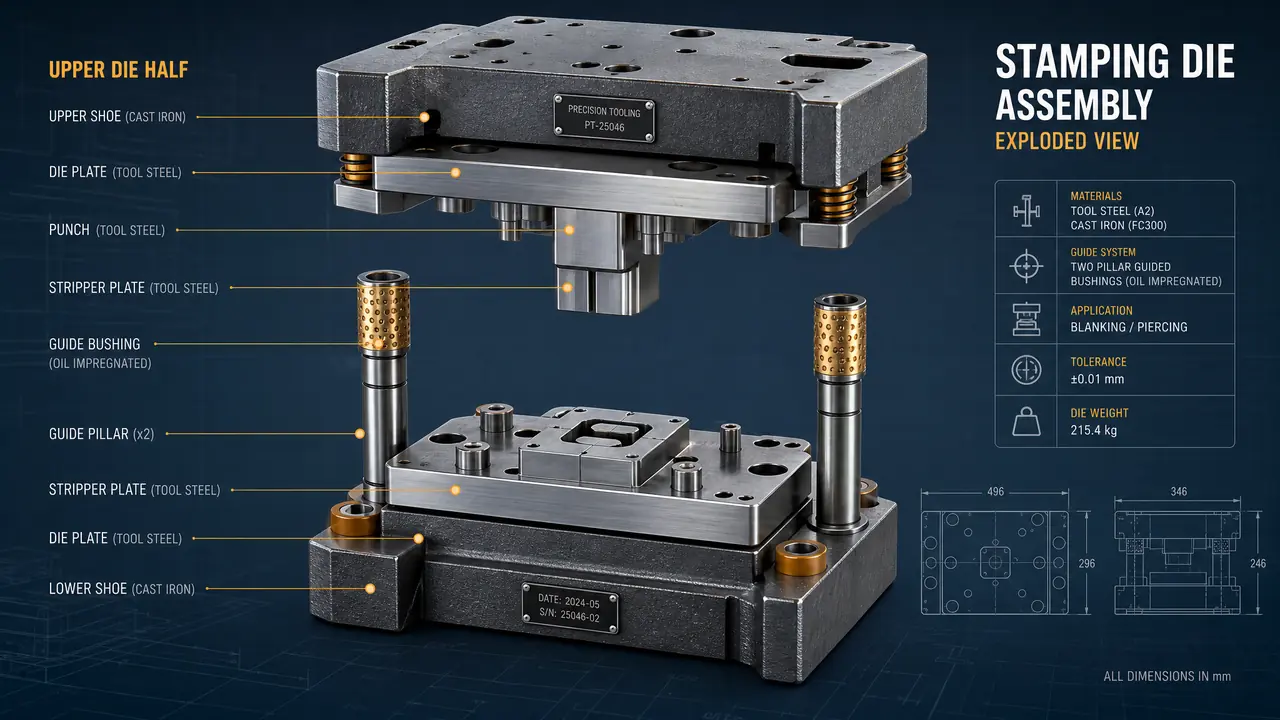
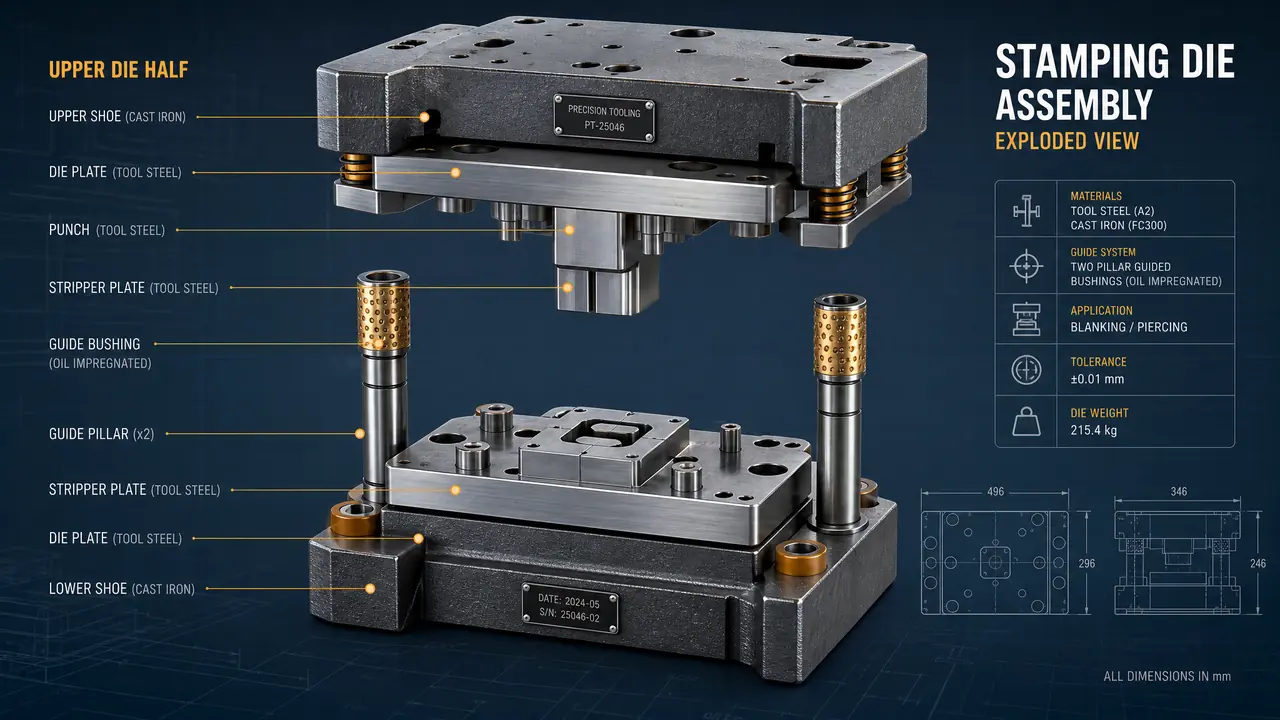
我的判断是:看冲压模具结构图先分上下模,上模随滑块动、下模压在台面,导柱导套是对位基准。认出凸模、凹模、卸料板三样,图就看懂七成。先拿一张剖视图,从模柄往下逐层数板。
不少新人在车间第一次拿到冲压模具结构图,盯着满纸的剖面线发懵:哪边是上模?凸模藏在哪?其实看图的窍门就一条,先按运动关系把上下模分开,再看每层板的职责。冲压模具结构图看着零件密密麻麻,拆开无非十几块板加几组标准件。
我带过一个刚入职的学徒,第一周看图把卸料板认成了凹模,排样算了半天全错。这事不怪他。剖视图里每块板都是几条平行线加阴影,不按装配关系去认,谁看都晕。所以这篇就讲两件事:上下模怎么分界,每一层板各管什么。
一张结构图,先找模柄、导柱和分界线
分上下模最快的办法是找运动基准:上模部分一定带模柄或装在上模座上,下模部分压在工作台上,导柱装在下模座、导套装在上模座。这是行业通用的装配惯例,绝大多数冷冲模都这么画。拿到图先圈出导柱导套的位置,上下模的自然分界线就出来了。
正规模具厂出的结构图都配明细表和标题栏,拿到图别急着看线条,先把编号和明细对一遍,心里有张零件清单。模架形式也在这一步确认:小模具常用后侧导柱模架,料面大或者精度要求高的用四角导柱,中间导柱的多见于级进模。模架形式认准了,导柱导套的位置就锁死了,上下模的分界其实已经画在你眼前。
我习惯在打印图上沿上模座的下表面画一条横线,线以上全是上模,线以下全是下模。办法看着笨。但真管用,尤其碰到复合模那种上模里套着下模零件的结构,一条线先框死范围,后面读图就不会串。
上模从上往下拆,每层板各管一件事
上模从上到下一般是模柄、上模座、垫板、凸模固定板、卸料板这几层,核心零件是凸模,冲压力全靠它往下传。模柄负责跟压力机滑块连接,垫板分散冲压力防止压溃模座,固定板把凸模装紧,卸料板在回程时把条料从凸模上扒下来。沿着剖面从上往下数,每块板的功能对上号,图就不乱了。
挨个说。中小模具用压入式或旋入式模柄,大模具常直接用上模座开槽加压板固定,图上看到不带模柄的大模具别奇怪。垫板夹在模座和固定板之间,冲压力大的模具必须有它,不然冲不了几次,模座就被凸模压出坑,修都没法修。
凸模固定板是上模里最值得细看的一块板,凸模怎么装、防转怎么防、吊装螺钉在哪,全画在这块板上。卸料板在最下面,贴着条料走。我见过一套级进模,卸料板间隙放大了大概0.05毫米,条料被带起来卡料,产线一小时停三次机,最后把间隙重新配到单边0.02毫米左右才消停。这教训说明卸料板不是配角,它是精度件。
复合模的上模里还有打杆和推板这类出件零件,看图时顺着模柄中间的孔往下找,一般都能找到。
为什么凸模和凹模之间非要留一条缝?
凸模和凹模之间的冲裁间隙一般取料厚的百分之五到十(单边),间隙直接决定断面质量和模具寿命。间隙太大毛刺高、尺寸往外胀;太小则冲裁力上升,刃口磨损快,甚至崩刃。看结构图时间隙未必画得出来,但图签或零件图里一定会标注。
这条缝叫冲裁间隙,是整套图里最看不见却最要命的参数。凸模进凹模,靠间隙让材料上下断裂,断面上才会分出光亮带和断裂带。间隙合适,光亮带大概占断面三分之一,毛刺小;间隙一偏,断面和毛刺立刻给你脸色看。
间隙怎么定?行业普遍按料厚的百分比取单边值,软钢取百分之五到八,硬料和不锈钢取到百分之十上下,铝这类软料取小些。实际试模还得修。我们车间冲0.8毫米冷轧板的那套垫片模,图纸给的单边间隙0.05毫米,试模毛刺超标,往大到0.06毫米一次到位,之后两年没修过刃口。隔壁厂冲0.5毫米硅钢片,间隙放到0.03毫米还嫌断面发亮、撕料不顺。冲裁力怎么算、间隙和材料怎么配,冲压模具设计入门那篇写过完整公式,这里不重复。所以看图时看到图签里的间隙标注,别当摆设,那是这套模具的性格。
下模看什么:凹模刃口、定位和漏料孔
下模的核心是凹模,看图重点盯三处:凹模刃口形式、定位零件的位置、下模座上的漏料孔有没有贯通。刃口直壁高度影响落料顺畅度,导料板和挡料销决定送料精度,漏料孔一堵,废料能把凹模顶裂。这三处看明白,下模基本就吃透了。
凹模刃口先看形式,直刃口加斜漏料是最常见的画法,直壁高度跟着料厚走,大概在料厚的二到五倍之间,太厚废料容易堵,太薄刃口修几次孔就变大。定位件再看位置,导料板管条料的横向,挡料销或者侧刃管步距,级进模里侧刃那个位置偏一点,后面每个工位全跟着错。
漏料孔最容易被新人忽略。下模座上的漏料孔必须比凹模孔大,而且上下贯通。我拆过一套旧模,废料在下模座里卡成拱桥,继续冲直接把凹模涨裂,按当时的行情,换一套凹模要三千多块,起因就是漏料孔比凹模孔小了两毫米。看图时发现凹模孔和下模座孔画得一样大,可以直接向设计提出来,八成有问题。
板面上还有弹簧顶销、限位柱这些小件。限位柱控制合模深度,冲薄料的模具特别依赖它,压深了刃口啃凹模,压浅了料切不断。
上下模的分工拉个表更直观:
| 对比项 | 上模 | 下模 |
|---|---|---|
| 运动状态 | 随滑块上下往复 | 固定在工作台不动 |
| 核心零件 | 凸模、卸料板 | 凹模、定位件 |
| 看图入口 | 模柄、上模座 | 导柱、下模座漏料孔 |
| 现场最容易出的问题 | 卸料板间隙不当导致卡料 | 漏料孔堵塞涨裂凹模 |
光看表没感觉。这两列问题我都在现场撞见过,下模那一格的代价明显更大,涨一次凹模,停机加换件,一周白干。
回到开头那个看图发懵的场景,问题不在图,在顺序。先用导柱导套把上下模分开,再从模柄往下逐层数板,最后盯住间隙和漏料孔这两处图纸细节,一张冲压模具结构图就是这么拆的。下次拿到新图,先花五分钟走一遍这个流程,比盯着整张图发呆快得多。结构设计里还有不少类似的坑,模具结构设计的7个关键点那篇列过一份清单,可以对照着看。
常见问题
冲压模具结构图和爆炸图是一回事吗?
不是。结构图多是装配剖视图,看零件之间的位置和配合关系;爆炸图把零件沿装配轴拉开,看的是装配顺序。学原理看结构图,学拆装看爆炸图,两张配合着用最省事。
卸料板和顶件块有什么区别?
卸料板在上模那边,负责把条料从凸模上脱下来;顶件块在下模的凹模孔里,负责把冲下来的工件从凹模里顶出去。一个管料,一个管件,位置和运动方向都不一样,图上别认混。
剖面线密密麻麻的,怎么区分相邻零件?
正规图纸里相邻零件的剖面线方向或间距会错开,同一块板的剖面线方向一致。实在分不清,就对照零件编号和明细表一层一层核,别靠猜。猜错一次,装配时就可能多返一次工。
复合模的结构图怎么看更省劲?
复合模上下模里都有刃口,凸凹模一身兼两职,第一次看容易乱。建议先把单工序模的结构看熟,再回头看复合模,从里往外拆:先认凸凹模,再看外面的落料凹模和顶件器。从图纸走到试模量产的全过程,冲压模具设计与制造全流程拆解那篇讲得更细。