拉伸模具设计第一课:拉深系数、压边力与拉裂起皱的取舍
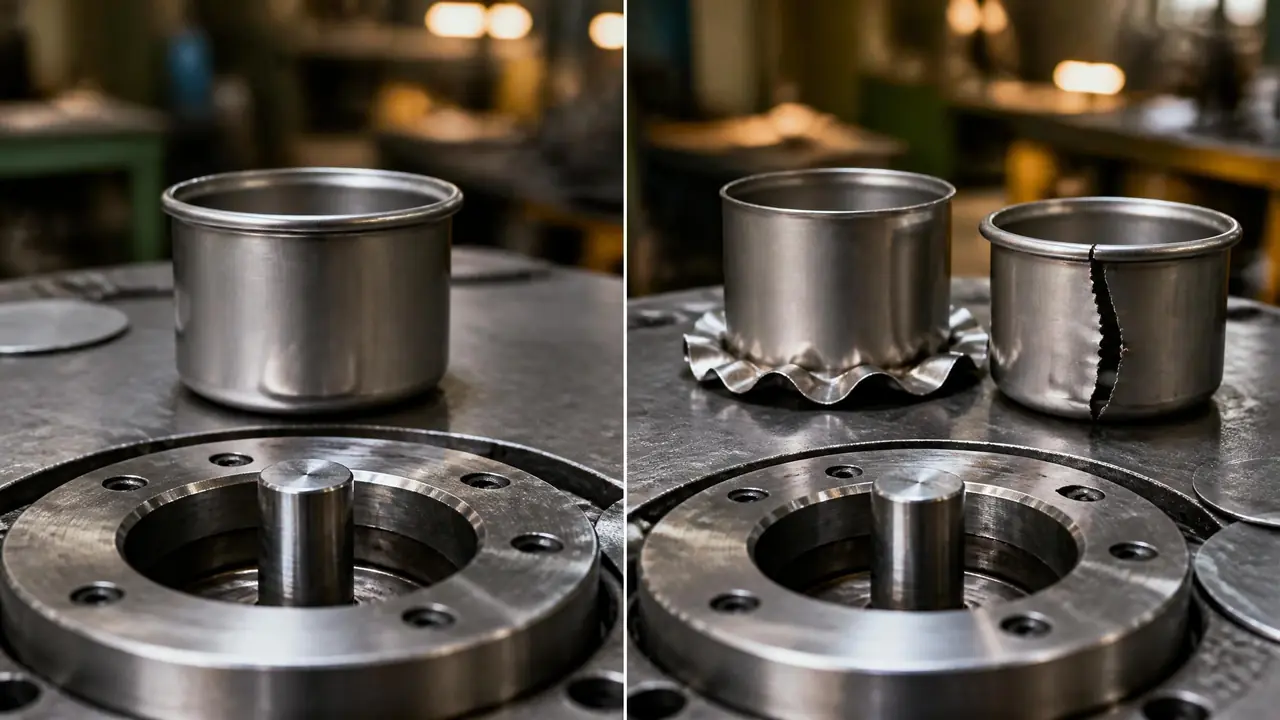
这事儿得拆开说:拉伸模具设计第一关不是画模,是算账。毛坯展开、拉深系数分配、压边力定值,这三笔账算不对,模腔再漂亮也拉不出合格件。首道系数压在0.52上下,压边力按3兆帕起步微调,皱了加、裂了减,试模才有章法。
拉伸模具设计这行,新人独立出手的第一副模,十有八九栽在同一处:不是不会画图,是没算账。上个月厂里新来的小陈排一套304不锈钢口杯模,毛坯直接拿成品周长折算,试模一下午裂了三十多片0.6的料。师傅在旁边看热闹不吭声,等他急得转圈,才丢下一句:回去把拉深系数抄十遍。
我出师四年,在中山一家冲压厂专职做拉伸模,杯子、锅胆、滤网外壳这类圆筒件一年手里过十几套。这篇就把师傅教我、我又教给小陈的那套账摊开:系数怎么分道次,压边力怎么定值,裂和皱到底听谁的。照着走,至少不用拿料片交学费。
拉深系数:这料能不能一次拉到位,先算这笔账
拉深系数就是每道拉深后的直径除以前一道直径,首道低于0.5左右必裂,总系数不够就拆成两道三道拉。这是拉伸模设计的第一笔账,顺序别反:先算毛坯,再分道次,最后才轮到画模。
算法不神秘。圆筒件毛坯直径D,等于根号下d方加4dh,d是成品中径,h是件高。拿小陈那套口杯算,成品内径50、高60、料厚0.6,展开出来120出头,再贴2毫米修边余量,下料122。总系数拿50除120,约0.41。304首道极限系数在0.52上下,0.41塞不进一道,必须拆。
怎么拆有讲究。我习惯首道压在0.52附近,拉到直径62;第二道拿50除62,约0.81,正落在不锈钢以后各道0.78到0.82的安全带里。有人图省事,首道拉狠点到58,第二道只剩0.86,听着轻松,其实首道变薄已经超线,壁部埋了暗伤。我的态度很明确:道次宁可多一道,系数别贴极限,模具寿命和废品率都会谢你。
| 材料 | 首道系数m1 | 以后各道 | 经验备注 |
|---|---|---|---|
| 08钢、SPCC | 0.50-0.55 | 0.75-0.80 | 润滑到位可取下限 |
| 304不锈钢 | 0.52左右 | 0.78-0.82 | 硬化快,多道次中间退火 |
| 纯铝、防锈铝 | 0.52-0.55 | 0.76-0.84 | 料软易拉也易皱 |
各家手册的数字略有出入,别背死,拿自家料试一片最准。对了,说到道次多就有人问:小件大批量也一道道开单工序模?电池壳、屏蔽罩那种量,行里都上连续拉伸模,一副模每个工位吃掉一个系数,料带直接走完,这篇连续拉伸模具怎么排工步讲得比我细,我就不抢戏了。
压边力:在皱和裂之间找那点余地
压边力等于压边圈环形接触面积乘单位压边力,不锈钢按3兆帕起步,这套首道口杯模约两吨半,靠油压机顶出缸的溢流阀调出来。拧大了裂,拧小了皱,这半吨的余量就是拉伸模设计的命门。
公式写在图纸上就一行:压边力等于接触面积乘单位压边力。首道毛坯120、拉到62,环形面积八千多平方毫米,不锈钢单位压边力取3兆帕,算下来两吨半。拉深力另算,圆周62乘料厚0.6再乘抗拉强度,七吨多,加压边不到十吨,车间那台110吨油压机绰绰有余。压边力就是下顶出缸顶出来的,看压力表拧溢流阀,一次只动零点几兆帕。
小陈问过我:为什么不一开始锁死一个数?锁不出来。料批次不同,油温不同,连拉几片模温上来,料的流动都不一样。我们车间的土规矩是首片宁小勿大,先让边缘出轻微波浪,再一点点加到波浪刚消失,在这个位置留半格余量锁住。跟拧瓶盖一个道理,劲小了漏水,劲大了拧裂。
这一步急不得。
压边方式我也站过队。弹簧压边便宜,可行程越长力越大,跟拉伸越往下越需要压住的规律反着来;氮气弹簧力值稳、能标定,一颗一千多到两千,我现在新模一律上氮气弹簧。至于汽车覆盖件那种大曲面,压边圈压不住才请出拉延筋,筋怎么定是另一套门道,这篇拉延筋从起皱和破裂两头讲透了,感兴趣接着读。
圆角、间隙、润滑:图纸上不起眼,试模全暴露
首道凹模圆角按8到10倍料厚取,单边间隙首道放1.1倍料厚、末道收到1.05倍,圆角抛亮再上浓拉伸油。三样在图纸上各占一行,出了问题全是大事。
我交的第一笔学费就在间隙。刚出师照冲裁模的思路,间隙给成跟料厚一样,心想贴得紧尺寸准。拉到两百件,凹模壁拉出几道纵向拉痕,料烧结在上面,修模抛了两天。师傅那句糙话我背到今天:拉伸模的间隙是给料留活路,料变薄了要涨,你不给它地方,它就咬你。后来首道统一放1.1倍,末道收1.05倍,再没烧过模。
这学费交得不冤。
圆角是另一个隐形杀手。凹模圆角太小,料拐弯时被折弯变薄,裂就从这个位置起。口杯首道按8倍料厚该取R5,我放大到R6,抛光像给刀开刃,油石过后砂纸收,一级级到亮。有回赶工期没抛到位,参数一模一样,废品率从2%跳到8%,返工抛光又降回去,这笔账只有亲手试过的人才信。
润滑别省。304粘模是出了名的,病根在加工硬化。实操上我只提醒一句:浓型拉伸油只刷在毛坯跟凹模圆角接触的那一面,压边圈底面保持干爽。整个毛坯泡油是大忌,料一打滑乱跑,拉出来的件壁高都不齐。
试模先皱还是先裂?按这个顺序查
皱在外圈先查压边力,裂在内角查圆角间隙和润滑,先看位置再动手,别一上来就烧焊改模推倒重来。口诀八个字:皱在外圈,裂在内角。
师傅这句话算我的入行券。边缘一圈波浪,是料流得太松,压边力加零点几兆帕,顺手检查压边圈有没有磨偏、局部不接触。裂在凸模圆角往上一点,是料流不动了,按顺序来:减压边力,放大圆角,复查间隙,换浓油,一般走到第三步就有起色。
还有不靠眼睛的招。拿超声波测厚仪测壁部最薄点,0.6的料拉完最薄到0.49以下,变薄超过18%,这模再调也是脆的,先改参数再谈量产。声音也骗不了人:拉得顺是均匀的沙沙摩擦声,快裂前会闷一下,跟人喘不上气一个动静,车间待久了听得出来。
回头看小陈那三十多片废料,没一片冤枉:系数没算,压边力瞎拧,圆角上还带着刀纹。拉伸模具设计说难不难,开模前把毛坯、系数、压边力三笔账算干净,试模时按皱在外圈、裂在内角去查,一副模的底子就有了。下回你再看见谁对着一片裂掉的圆筒发呆,把这两句递过去,能省他一下午。
常见问题
毛坯展开公式没算底部圆角,准不准?
根号下d方加4dh是无底圆角的简化式,圆角小的件误差不到百分之一,贴2到3毫米修边余量就盖住了。深锥、大圆角件才要按中性层精算,或者先冲一片毛坯试拉,皱边就修、不够就补。
兆帕和机床上说的吨怎么换算?
压力乘面积就行:8000平方毫米乘3兆帕是24000牛,约2.4吨。油压机上更直接,顶出缸活塞面积乘压力表读数,缸径100的缸在10兆帕下顶出约7.8吨,溢流阀拧到读数就是压边力。
不锈钢拉第二道之前必须退火吗?
看道次和变形量。口杯两道之间我们试过不退火直接拉,废品率百分之八,加一道退火降到百分之二。三道以上的活我不赌,中间必退,304硬化快,硬拉省下的退火钱不够赔裂片。
方盒子的拉伸系数能照圆筒算吗?
不能照搬。方盒直边料流得动,角部挤在一起,按角部圆角直径取系数再放宽一档,毛坯也不是圆片而是切了角的八角形。我头一回做方盒照圆筒下圆料,四个角全皱,裁成八角形才顺。
凹模用什么料做划算?
小批量HT250铸铁就够,自带微润滑不易粘;量产上Cr12MoV,淬到硬度58到60HRC,粘模严重的做TD处理。别急着堆进口料,拉伸模烧的多数是间隙和圆角,不是钢材不行。