模具技术要求写什么?图纸角落的杠注
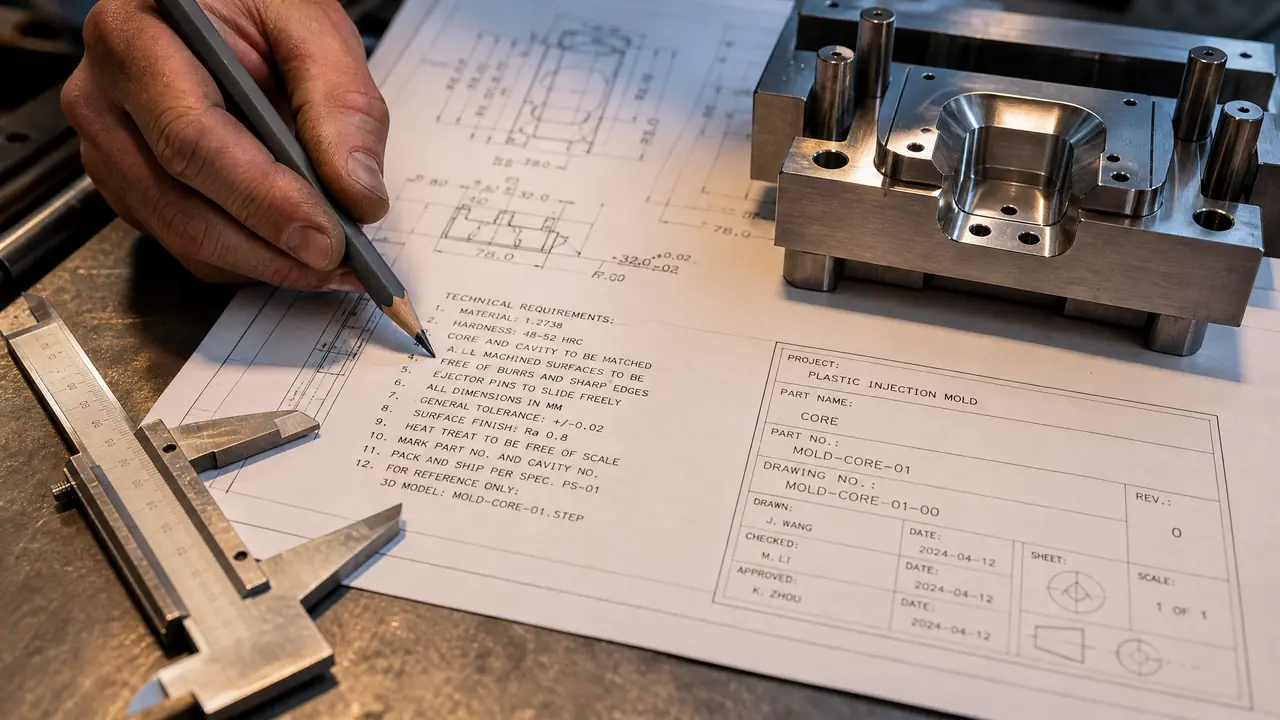
先说结论:技术要求就是把材料硬度、热处理、未注公差、表面粗糙度这些图形标不了的要求,写成杠注条目交给车间执行。写漏一条,加工就按习惯来。下单前照通用清单逐条核一遍你的图纸。
拿到一套模具图纸,很多人眼睛只盯着型腔型芯的主视图,角落里那块「技术要求」往往扫一眼就翻过去。我带过的新设计员就出过这种事:图面上钢料标对了,杠注里没写脱模斜度,加工师傅按零度铣出来,试模时产品侧面拉白得像蒙了层雾。返修抛光加省模,前后搭了八天。模具技术要求不是摆设,它是图纸的另一半——图形管形状,杠注管做法。
你少写一条,车间就用自己最省事的办法给你补上,补得对不对全看运气。别急,这块内容其实有一套相对固定的写法。难的不是写字,是知道哪些必须写、哪些可以省、每条措辞怎么落到加工端能执行。下面按我这些年反复改出来的顺序,一条一条拆给你看。
杠注里必须有的五样东西
材料牌号加硬度、热处理方式、未注公差、表面粗糙度和脱模斜度,这五条是技术要求的底座,缺一条就给返修留了口子。我见过最精简的技术要求只有五条,也见过写了两百多字的,写得好的那副反而返修少。排在第一位的永远是材料,而且要写到牌号加状态,比如「型芯型腔用 P20 预硬钢,硬度 HRC30-34」。只写 P20 不写硬度,采购可能给你买回退火态的料,热处理车间还要多跑一道工序。
热处理这条要写清是淬火回火还是氮化。H13 做压铸模芯,行业普遍写淬火后硬度 HRC48-52、回火两次,型面再加氮化,氮化层深度写 0.15-0.25mm 左右。写「热处理:按要求」这种话等于没写,车间最烦这种杠注。
未注公差一句话就能顶几十处标注,写「未注公差按 GB/T 1804-m」,加工和检验就都有了统一依据。粗糙度按部位分档:型腔型芯 Ra0.4 起步,分型面 Ra0.8,水路孔 Ra1.6 就够用。脱模斜度写在成型面上,一般 0.5 度到 1 度起步,深腔件还要放大。做过塑胶模具设计从产品分析到出图的完整流程的朋友应该有体会,斜度这种东西在三维图上不显眼,落到钢料上就是能不能顶出件的差别。
钢材和热处理写错一条,代价是半个月
钢材条目要写全牌号、供货状态和硬度区间三样,只写牌号不写硬度,采购就可能把料买错,返工搭进去半个月。这不是吓唬人。我们车间 2024 年出过一次:图上写了 718H,没写硬度和状态,采购图便宜拿了普通 P20 顶上,做出来的模芯耐磨性差了一截,量产两万模次左右型面就开始拉伤。补硬度要求、换料、重新加工,前前后后耽误了半个多月,客户那边的排产全乱了。
从那以后我给组里定了规矩,钢料这条必须三个要素一个不落。常见的几种怎么写,我整理成一张表,你照着改就行。
| 钢材 | 技术要求里常写硬度 | 建议附加条目 |
|---|---|---|
| P20 / 718H | 预硬态 HRC30-34 | 写明预硬供货,不再热处理 |
| H13 | 淬火 HRC48-52 | 回火两次,型面氮化 |
| 2316 | HRC30-35 | 防腐钢,水路件优先配 |
| S136 | 淬火 HRC48-52 | 镜面抛光前做保护气氛处理 |
| Cr12MoV | 淬火 HRC58-62 | 冲裁刃口件写深冷处理 |
补充一句老经验:硬度不是越高越好。硬度上去了耐磨,崩角风险也跟着上来,尤其尖角位多的型腔。图纸杠注里写硬度区间而不是单个值,就是给热处理车间留调整余地。
公差和粗糙度:写位置比写数值管用
未注公差引一句国标就能省几十处标注,配合面单独标公差带,粗糙度按部位分档写,比满图狂标少出错。导柱导套孔写 H7,顶针孔写滑配合并注明间隙,滑块压板写动配合——配合性质定清楚,钳工装配就不用猜。有同学喜欢全图密密麻麻标公差,加工师傅反而会漏看,重点全被稀释了。
顶针这块我有个实测感受。早年我们把顶针孔单边间隙从 0.01 收紧到 0.005,本意是防毛边,结果顶针发烧卡死的概率反而上去了,夏天车间温度一高更明显。后来改回 0.01 左右,配合面光洁度跟上,问题就没了。收紧公差后每套模具加工费大概多两百块上下,买不来稳定性。这个教训写在技术要求里就是一句话:动配合按动作件等级给间隙,别一刀切。
粗糙度同理。型腔抛到 Ra0.4,省模师傅要多花一到两天工时,成本摆在那里;非成型面全按 Ra0.4 写,纯属浪费。分开写,各归各位。想把这些配合关系吃得更透,可以看看模具结构设计的关键点里关于导向和顶出那部分,杠注的措辞跟结构逻辑是连着的。
为什么杠注越短越危险?
杠注里漏写的每一条,最后都会被加工师傅用默认做法补上,默认做法保的是交期,不是你的模具质量。材料、公差这些硬指标说完了,还有一类「软要求」更容易被省掉:水路试压、刻字、防锈、吊装。这些东西图面上根本画不出来,全靠技术要求一行行交代。
水路要写「试压 0.6MPa,保压 30 分钟不得渗漏」。我经手过一副发往外地的模具,图上没写试压,运输颠簸把接头震松了,客户第一次接温控机就报警,来回运费加误工搭进去小一万。刻字也别漏:模号、材质、生产日期,写在模板侧面,客户验收和以后修模都靠它对号。防锈油、吊装孔位置、开合模顺序,各有各的坑。
正规一点的做法,是把这类条目做成模板,每套图出图前过一遍勾选。设计与制造衔接的车间细节里专门提过,图纸下了车间再改杠注,改一条就是一趟白跑。老实讲,写技术要求的最佳时机是设计阶段,不是试模失败之后。
回到开头那副拉白的模具。后来我们把返修原因写在杠注模板的备注栏里,脱模斜度这一条从此再没漏过。技术要求这个东西,说穿了就是把别人踩过的坑提前写成字。你花十分钟核一遍杠注,省的可能是半个月返工——这买卖怎么算都划算。下一套图出图前,先把那五条底座逐条对一遍再说。
常见问题
技术要求写在图纸什么位置比较合适?
行业习惯是标题栏上方或图框左下角的空白区,字高统一、逐条编号。位置固定的好处是车间师傅不用找,看图先扫那一块,形成肌肉记忆。
未注公差写 GB/T 1804-m 还是 f?
机加工的模具零件一般用 m 级(中等级)就够了,f 级偏精密,成本也高。配合面、成型面例外,这些地方单独标注,不要靠未注公差兜底。
技术要求能出图后手写补充吗?
能补,但要有规矩:电子图改电子版重新出,蓝图手写补充要设计员签名加日期。口头补一句最危险,车间三个人听出三个版本的事我见过不止一次。
冲压模和注塑模的技术要求差别大吗?
骨架一样,重点不同。冲压模要多写刃口间隙、卸料力和刃口锋利度要求,注塑模侧重脱模斜度、水路试压和型面粗糙度。模板可以共用,条目按模种增减。