注塑模具维修先查什么?七类常见伤
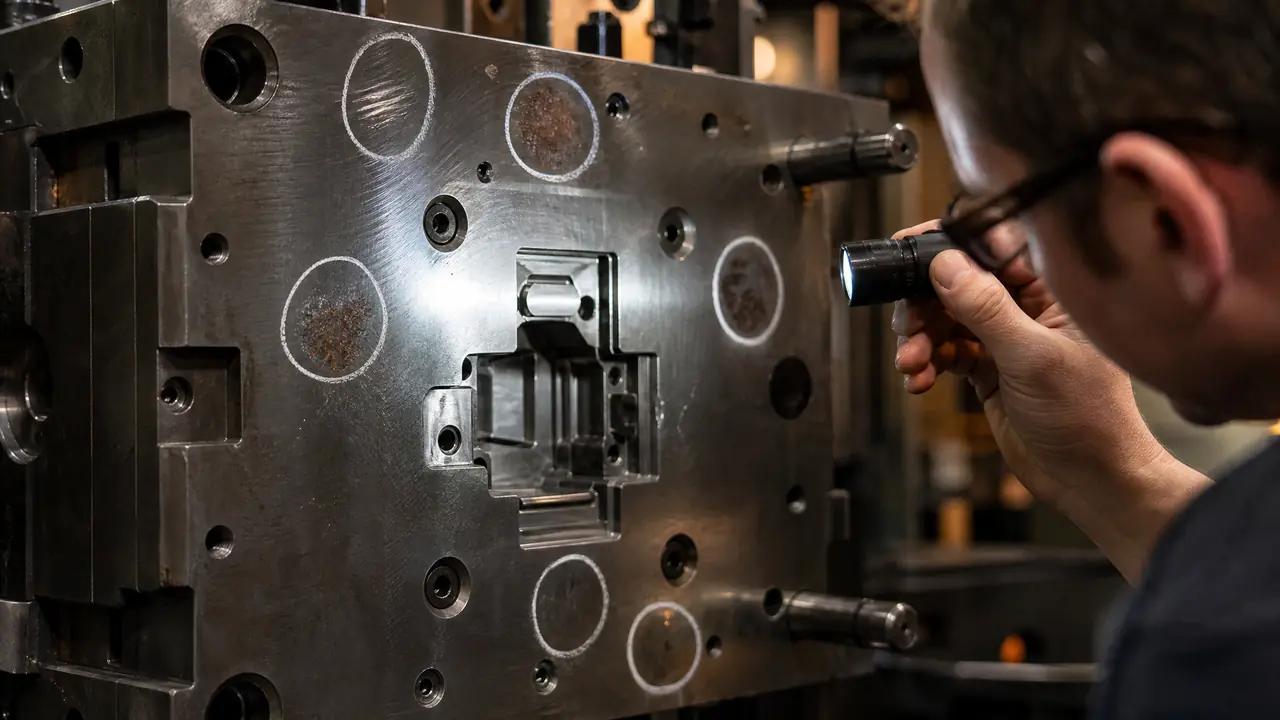
先说结论:注塑模具维修先查分型面和型腔,再顺顶针、滑块、水路、排气、紧固往下排,七类伤里前两类占日常报修的大半。浅伤油石能救,掉肉裂穿必须焊补。你上手第一步:停机擦净模面,拿手电侧光看一圈。
注塑模具维修这件事,最烧钱的从来不是焊补工费,是判断错方向。小伤当大修送出去,几千块白花;大伤当小伤硬拖,等产品拉毛了整批退货,那才叫事故。上周有套ABS外壳模顶白得厉害,班组长张口就要报外修,我过去在排气槽上蹭了两下,是槽口堵死困气,清完当天恢复生产。别急着掏手机找师傅,先把模子按顺序过一遍,七八成的案子你自己就能定性质。
车间里常修的毛病,我归成七类:分型面压伤、型腔型芯拉伤、顶针斜顶咬死、滑块磨损卡滞、水路泄漏加结垢、排气槽堵死困气,再算上锈蚀和磕碰变形。归类不是为了好看,是为了配排查顺序——查模不能东看一眼西摸一把,得顺着料流走:从浇口套进料那头,一路查到顶出端的顶针孔,一条线下来基本不漏项。
这篇讲三件事:七类伤按什么顺序查,轻重怎么分,修完怎么验收。参数给到能直接抄作业的程度,都是机台上蹲出来的。
七类常见伤,按什么顺序查?
顺着料流方向排查:先分型面,再型腔和型芯,接着浇口系统、顶针和斜顶,然后滑块、水路、排气槽,最后压板螺丝和定位件。一处伤常会牵出下一处,跳着查容易漏。展开讲每一步怎么落地。分型面先拿手电侧光扫一圈,压伤磕伤在斜光下看得最清楚;再上蓝丹对模,合模压一下掀开,蓝丹断开的位置就是贴合不到的地方。
型腔和型芯重点看拉伤跟粘料,PA、PC这类料一旦粘模,处理不干净下次开模就带肉。顶针用手按到底再松开,回弹利索、没有卡顿才算数,发涩就是油膜没了或者孔里进了屑。滑块看导轨磨损和限位螺丝松没松,水路摸进出水管的温差,温差超过三度,里面八成结了垢。
排气槽拿纸片蹭一下槽口,纸屑纤维能嵌进去说明还通着;堵死了就困气,烧焦痕、顶白多半从这来。压板螺丝和定位圈最后过一遍,模板没锁紧,修得再好装机照样跑位。异物压模这种事防不胜防,断掉的料头、掉进去的螺丝都可能是元凶,我后来给常出事的几台机装了模具监视保护器,开模区一有异物直接报警停机,压伤少了一大半。
分型面压伤和型腔拉伤,轻重怎么分?
指甲划过去不挂手、看着发亮的浅伤,深度多半在0.02毫米以内,400目油石顺纹推平、1000目收光就能复工;挂指甲、掉了边、压出亮圈的,别犹豫,直接排焊补。
判断深浅还有个土办法:油石轻推三五下,印子淡了大半的,自己处理;纹丝不动的,伤到基体了。蓝丹检查别只看分型面,型腔转角、枕位这些地方也要点到,一圈下来蓝丹断开超过两成,平面度已经超差,靠抛光找不回来。
我交过一次学费。有套P20的模框被料头压出个0.05毫米深的坑,为了省焊补的钱拿金属修补胶抹平,当时看着挺像回事。三天后胶层剥了,产品表面带着坑印流出去两百多模,客诉电话直接打到老板那。回头老老实实焊补、开粗、抛光,前后耽误一个星期。省小钱赔大钱的账,干这行的早晚都得算一遍,但愿你别算到这一笔。
该焊的伤,和千万别焊的伤
塌坑、掉肉、裂穿这类伤到基体的,必须焊补;但淬火硬度HRC50以上的模芯、壁厚不到两毫米的薄位、浇口附近,普通氩弧焊的热影响区会把周边退火发软,优先激光焊或者干脆换件。
三种工艺的分工说清楚。氩弧焊热输入大,适合大面积堆焊后重新开模,价格也实在;激光焊光斑小、热影响区窄,精密分型面和细小塌角用它,变形能控住;冷焊机补小蚀坑、修复放电加工留下的瑕疵最快,大面积堆焊的结合力就差口气了。设备怎么挑,我写过一篇模具修补机冷焊激光焊三种技术对比,选型的事那边讲得细。
焊丝必须和母材对号。P20的模体配P20或者高一个牌号的焊丝,718H的模就配718H系的,拿不锈钢焊丝见坑就填是外行干法,焊完硬度对不上,磨着磨着就出软点台阶。焊前预热去应力、焊后回火,这两步别省,省了就是给下一次开裂埋雷。精密面拿不准用哪种焊机的,可以看看这篇精密模具激光焊机选型对比再下单,比买错了退换省事。
修完不验收,等于白修
验收走三道关:蓝丹对模看贴合率,水路打0.6兆帕保压三十分钟不渗不漏,试模头三模专人盯模温和顶出。平整度差的那一点点,量产三天后全在产品上还给你。
水路是最容易被糊弄的一关。焊补位置挨着水路的,接头必须重新打压,我在现场碰见过焊完不试水的,上机第二天接头渗水,模温机一路报高温停机,白修一场。老模子顺手把水路除垢做了,进出水温差能收窄好几度,冷却效率回来一大截,除垢的几种方案我在模具水路清洗机怎么用那篇里写过,不重复。
排气槽重新清一遍,顶针抹薄油装回,手动开合模顶出十几个循环,手感顺滑没异响,再上机试模。头三模让专人守着,模温、射胶、顶出逐项记录,有异常当场停,别让机器替你发现问题。
写到这把判断再收一遍:注塑模具维修,七分判断三分手艺。先分型面后型腔那条线走顺了,大半报修电话你自己就能定性;浅伤油石救,重伤果断焊,焊完打压试模一道都别落。修模跟看病一个理,误诊比不治更贵,宁可多花十分钟看模,别花一天返工。
常见问题
注塑模具维修一次大概多少钱?
分地区分伤情。小范围油石修加抛光,几百块能结;激光焊补一个点位,行情三五百起步;整腔焊补重新开粗抛光,几千到上万都正常。让师傅先看模再报价,电话里张口就给低价的,多半低进高出。
模面拉伤自己拿油石修行不行?
浅的行。顺着纹路推,别打圈,400目找平、1000目过渡、2000目收光,推完用手背蹭一下,不挂手就到位。有台阶的深拉伤别硬推,尺寸推超了整块面都得重做,交出去焊补更稳当。
焊补过的地方以后还会出问题吗?
焊缝区的硬度和组织跟母材总有差异,工况狠的模具用上三五年,焊缝边缘可能出细裂纹。焊前去应力、焊后回火别省,抛光别糊弄。同一处焊过两次还坏的,我建议直接评估镶件或者换芯,别跟一个点死磕。
上门维修和拆下来送修怎么选?
小伤、机台边有操作空间的,师傅带手提焊机上门最快,按小时算的停机费省的是真钱;伤到型腔深处、要拆模上机床重开的,送修车间设备齐全,精度更有底。拿不准就把伤情照片和位置发给对方先定性,再决定模子动不动身。