模具补焊翻过三次车才明白:预热、焊丝、退火一步都不能省
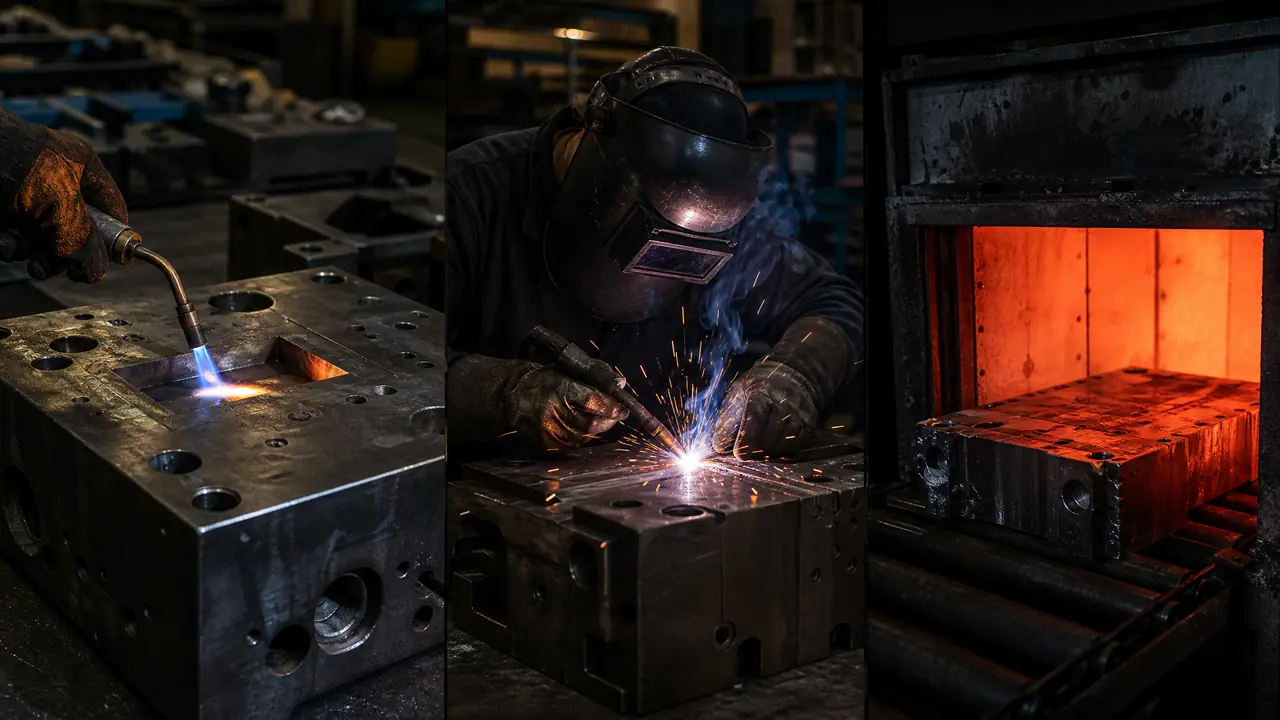
这事儿得拆开说:模具补焊翻车,九成栽在预热温度不够、焊丝跟母材对不上、焊完省了回火这三步上,哪一步都省不得。这篇拿我们车间两次真实的翻车当反面教材,把每步该给多少温度、该选什么焊丝、该守什么手法一次写清楚,下次补模照着流程走,能省下大几千的返工费。
模具补焊这事,十次翻车有八次栽在基本功上,不是设备不行,是人图快。上个月月底我们赶一套718H的家电外壳模,分型面上崩了个角,三毫米宽两毫米深,客户第二天上午九点就要试模。老周带着小徒弟凌晨两点补完,五点精修完分型面,早上试模一次过。客户以为我们连夜开了什么神仙手段,其实就是把流程一步一步踩实了。
但老周也是吃过亏才变规矩的。两年前他自己焊塌过一道分型面,赔进去八千多块的返工费,从那以后我们模房墙上多了一张手写的流程表,查材质、定温度、选焊丝、薄层多道、焊后回火,五步一条都绕不过去。这篇就把这张表背后的账,连着两次翻车实录,摊开给大家看。
预热温度不是死数,得跟着钢材走
预热的作用是把焊缝和母材的温差拉小,温差太大,焊缝一冷缩就把周边拉出裂纹,裂纹比崩角难修十倍。我们车间的经验值:718、P20这类预硬钢给到200到250度,H13、SKD61这类淬硬钢要350到450度,S136不锈钢模300度上下,保温按厚度算,每25毫米保一小时。
翻车实录先讲开裂那次。去年十二月,车间夜里只有八度,一套手机壳模的P20模芯崩了个1.5毫米的角,小徒弟赶活,没预热直接上手焊,焊的时候看着挺漂亮,鱼鳞纹也匀。第二天上午焊缝两侧平行走出来两条细裂纹,指头肚都摸不出来那种,得拿蓝油才看得清。
返工的办法没捷径:电热板把模芯整体烘到250度,热电偶贴在崩角旁边两厘米的地方盯着,到了温度再保温四十分钟才动焊枪。多花了一个半小时,换回来的是焊完三个月那套模还在正常生产。老周的原话是,冬天焊模不预热,跟大冬天往玻璃杯里倒滚水一个道理,杯子裂不裂全看命。
测温工具别省。一支数显测温笔六十几块钱,比老师傅拿手背试温靠谱一百倍。有人图省事拿氧乙炔火焰烤一圈就开焊,火焰烤的地方五百度,旁边五厘米可能才一百五,这种温差比不预热还危险。
焊丝跟着母材走,牌号对不上硬度就两样
焊丝选型的铁律是成分尽量贴近母材,硬度差控制在HRC两度以内,否则焊疤和周边磨合不到一起去。我们按母材对号入座,认准正规厂家的料,一卷焊丝差不了几十块,焊废一套模芯就是几千上万。
| 母材 | 常用焊丝 | 注意事项 |
|---|---|---|
| P20、718、718H预硬钢 | P20同成分焊丝 | 焊后硬度HRC30上下,跟母材基本齐平 |
| H13、SKD61、8407 | 对应牌号热作钢焊丝 | 必须配合350度以上预热 |
| S136、2083不锈钢 | 431系不锈钢焊丝 | 防锈件别拿普通焊丝凑合,焊疤会生锈点 |
| 铝合金模 | 4043焊丝 | 温度控制要求更高,优先考虑激光焊 |
假焊丝这个坑我也踩过。有一回收图便宜,买过一卷号称H13的焊丝,价格只有常规的一半,焊完抛光,焊疤上密密麻麻的针状气孔,打磨掉0.1毫米还在冒,越打越花,最后一整块0.5毫米的补层全部铣掉重来。从那以后焊丝只从固定那家拿,来料拿卡尺量一下直径,再随便烧一点看熔池干不干净,两分钟的事。
焊丝怎么辨别真假、对应什么牌号,这里面的门道我单独写过一篇,延伸阅读里有链接。选型拿不准的时候,宁可打电话问焊丝厂家报母材牌号,也别凭手感抓一把。
薄层多道加锤击,电流大了就是焊塌
补焊不是一口堆满,每道焊层控制在0.5毫米以内,焊一道等它降一降温度再焊下一道,电流宁小勿大。分型面和精抛面附近我们用90到110安,非关键部位最多给到140安,每一道焊完拿小尖锤轻轻敲一遍消应力。
焊塌那回就是我自己干的,说出来丢人但得记着。也是两年前,一套日用品模的分型面压伤了一条两毫米的沟,我图快,140安对着分型面直接走,一道焊完看着填平了,合模一试,整条焊疤塌下去0.06毫米,生产出来一圈飞边,客户收到的货直接判不合格。拆下来上铣床把焊层清了,重新预热重焊,前后搭进去四天,客户那边还压了一周交期。
这四天教会我三件事:分型面两侧先贴铜片挡热,别让热量串过去;走焊走窄道,一道压前一道的三分之一;焊完每道趁热锤击,拿两磅的小尖锤,敲到焊道发密实为止。锤击这个土办法是老周从他师傅那传下来的,看着糙,消应力的效果比啥仪器都实在。
对了,说到设备:氩弧焊适合中等面积的崩角和压伤,激光焊热影响区小,适合镜面件和小崩角,我们两台都配了,选择标准就一条,看焊的地方精不精。选机的思路我也写过一篇,放在延伸阅读里。
焊完不回火等于白焊,回火温度比母材低30度
焊后必须做去应力回火,温度比母材原回火温度低30到50度,H13我们给480到500度,保温两小时,随炉冷到150度以下再出炉。省了这一步,焊缝硬度上不去,内应力憋在里面,生产不了多久就出事。
吃过一回外发焊的亏。有个熟客把一套铝压铸模拿到外面街边焊铺补,那边焊完没回火,客户催着装模,打了两千模次出头,焊缝边缘剥落了一块指甲盖大的,铝件上带出拉痕,整批报废。后来拉回我们这重新预热、重焊、回火,多花六千多,还赔了客户两天的停机。这钱省在哪一步,最后就翻倍赔在哪一步。
不过回火也不是一刀切。激光焊的焊区极小,热影响区只有零点几毫米,小面积修复可以免回火;氩弧焊大面积堆焊的,回火这道必须走,没有商量余地。淬硬钢模回火温度别超过母材原来的回火温度,超过了硬度整个掉下来,那套模基本就废了。
现在每次补焊前,我都会先看一眼墙上那张表。查材质、烘到温度、对焊丝、薄层多道加锤击、焊后回火,五步走完,一个月二十来套修补活,返工的次数一只手数得过来。补焊拼的不是手快,是把每一个慢动作做足,这行干久了你会发现,快的那几个都还账去了。
常见问题
模具补焊一次大概多少钱?
按损伤大小和工艺分:氩弧焊补个一般崩角,300到800块;激光焊小面积修复800到1500;大面积塌陷要按面积和深度算工时,另外拆装上机、精修分型面通常另计。低于市场价的焊铺,多看一眼焊后有没有回火这个环节。
没有加热设备,用乙炔火焰烤一烤行不行?
应急可以,但火焰加热是局部的,中心温度和边缘差好几百度,大面积补焊不建议这么干。实在要应急,至少配一支测温笔,烤完多等几分钟让温度匀一匀再动焊枪。
焊完还能做镜面抛光吗?
可以,但焊缝和母材的组织不一样,抛光反应有差别。要求A0级镜面的位置,尽量选激光焊,焊区小,抛出来痕迹轻;氩弧焊焊疤抛到镜面级,得靠师傅一遍遍换油石和钻石膏,工时要翻倍。
淬火前的模和淬火后的模补焊有什么区别?
差别很大。淬火前补焊省事,焊完跟着热处理一起走,应力自然消掉;淬火后的模必须先预热再焊、焊完回火,一步都不能省,否则裂纹基本跑不掉。能安排在热处理前修的,别拖到后面。
哪些损伤不值得焊?
型腔磨损超过0.2毫米的大面积浅伤,或者裂纹已经串进冷却水路的,补焊的钱跟换一个镶件差不多,直接改镶件更划算。补焊是救急的手艺,不是万能的,算得过来账再动手。