模具车床加工什么?回转体模具件的精度控制
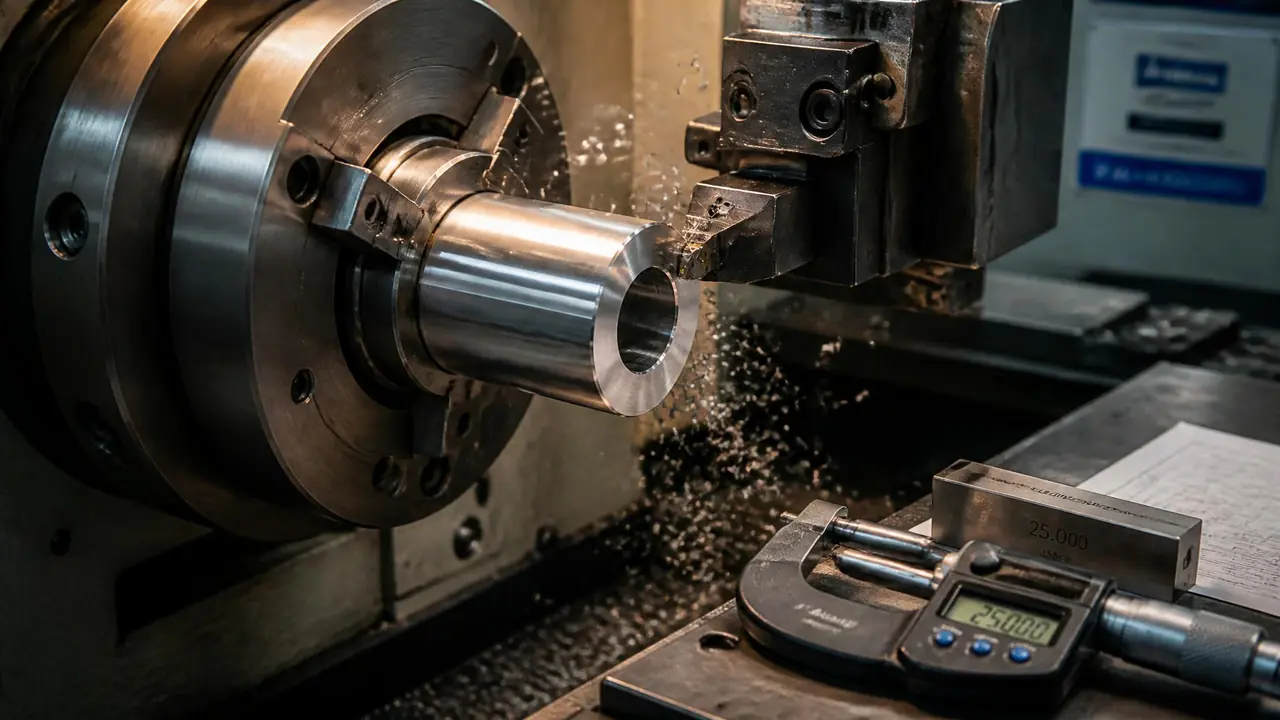
直接给结果:模具车床的活就是浇口套、导柱导套、圆型芯、顶针、撑头这类回转体模具件,配合公差普遍要压到0.01毫米级。装夹方式和热处理前后安排决定成败,下单前先确认对方怎么装夹、留没留磨量。
老板一句“把浇口套车一下”,车间新来的学徒当场就懵:模具车床到底能干什么活?我的答案很直接:凡是回转体——浇口套、导柱导套、圆型芯、顶针、撑头、限位柱、垃圾钉——都归它管。别小看这堆棒棒件,整套模具里配合精度最挑剔的就是它们。型腔差半个丝,肉眼根本看不出来;顶针跟孔的间隙差一个丝,模具能直接卡死在压机上。
有人抬杠:导柱顶针不是有标准件吗,买不就完了?标准件确实覆盖了常用规格。可浇口套要配你自己的喷嘴孔径和球面SR,非标圆型芯得跟产品形状走,撑头位置一挪长度就得改,这些活标准件库给不了,只能车。我见过一家做日用品模的小厂,一套模子里要车的回转件少则七八件,多则十几件,全靠一台老CA6140加一台数控车撑着,老板本人就是车工出身。
模具车床都在车哪些件?
浇口套、导柱导套、圆型芯、顶针、撑头是车床上最常见的五类模具件,共同点是形状回转、配合面多、公差以丝计。先讲浇口套,车工口里的“唧嘴”,材料多半是T8A或者SKD61,头部球面要跟注塑机喷嘴贴着,主流道锥度行业普遍做2到4度,锥度大了拉丝,小了脱模费劲。这个件看着简单,球面和内锥孔的同轴度稍微跑一点,注塑时就在浇口周围漏胶,件上一圈白边,返修都找不着北。
顶针(顶杆)大部分直接买标准件,但带托顶针、异形顶针得自己车托位,铣完扁位再回车床精修外圆。圆型芯是另一大类,产品上凡是柱位、孔位都靠它成型,部品内孔带斜度要求的,车床挂上锥度靠模一刀走出来,比磨还快。撑头、限位柱、垃圾钉这类结构件精度要求低一些,麻烦在批量大,一套模子动辄二三十件,装夹效率不讲究,一天下来干不了几套。
这些件为什么归车床管?道理不复杂:回转面只有车削能又快又省地出活,铣床干圆活是事倍功半。不过一套模具从来不是车床单打独斗,车铣磨放电线割五大工艺各有分工,车床负责回转体,型腔型芯归铣和电火花,边界看清楚了才好排产。
精度卡在哪:装夹、刀具、热处理三道坎
车回转体模具件,装夹决定同轴度,刀具决定光洁度,热处理决定最终尺寸保不保得住,三处有一处松了前面全白干。
先说装夹。三爪卡盘夹精车过的外圆,一次就能给你夹出三棱形——这亏我吃过。有一回一批32支导柱精车完,打表检测锥度全部超差0.03上下,拆开卡盘一看,爪面早磨成喇叭口了。从那以后车间立了规矩:粗车夹硬爪,精车换软爪或者开口垫套,长径比超过4的长导柱一律一夹一顶,同轴度从原来晃晃悠悠的0.05压到0.01以内。就改个装夹,前后费不了十分钟。
| 装夹方式 | 适合的件 | 能保住的精度 | 要防的坑 |
|---|---|---|---|
| 三爪硬爪 | 粗车、短粗件 | 0.03毫米上下 | 爪面磨损后夹出三棱形 |
| 软爪或开口垫套 | 精车过的配合面 | 0.01毫米左右 | 软爪要现场镗一刀才贴合 |
| 一夹一顶 | 长导柱、长顶针 | 同轴度0.01以内 | 顶尖孔不正会越顶越弯 |
| 中心架跟刀架 | 细长件车中段 | 中段锥度可控 | 爪脚调太紧压出螺旋纹 |
刀具跟着材料走。SKD61调质态硬度HRC28到32,涂层刀片切速开到每分钟140米左右,这是我们车间试下来刀最耐用的一档,开到180刀尖烧得飞快;一旦淬到HRC45以上,车刀碰上去就是互相伤害,精加工直接转磨床。浇口套的球面用成型刀一刀出,R必须对准,接了刀痕喷嘴就贴不严。顶针外圆精车完留磨量,热处理淬硬后上无心磨,外径公差压到h6,跟模板H7的孔配合,双边间隙控制在0.02上下——紧了高温下咬死,松了产品拉毛出飞边。
热处理是最后一道坎,也是最容易被省掉的一道。淬火变形没法完全避免,我们普遍留单边0.3毫米磨量,件回来先顶在两顶尖之间打跳动,超了先校直再磨。有人图省事淬完直接装配,跑不了多久顶针就咬死在孔里,拆都拆不动。车、热处理、磨这三步是串着来的,哪步都不能跳,从粗加工到精加工的完整工序链里写得比我细,不重复了。
外协车活,验货就看三样
外协车件验收盯三处:直径用千分尺抽测、同轴度顶两顶尖打表、球面涂红丹对研看接触面,三样过关再付尾款。
千分尺测直径人人会,关键在抽哪几件:一头一尾加中间,热处理变形常发生在件的两端,光抽中间等于白测。同轴度把件顶在偏摆仪或者车床两顶尖上,百分表压着配合面转一圈,读数直接看,做不了假。浇口套球面我自己有个土办法,红丹薄薄涂一层,拿配套喷嘴对研几下,接触面积占七成以上才算贴得住,光看仪器数据心里不踏实。
价格方面给个参考,我们这边(长三角县级市)纯车一件浇口套的加工费大概40到80元,材料另算;带磨工的导柱类按80到150元一件走。急件翻倍,倒班加钱,这行都这样。比价格更要紧的是交期承诺,纯车件通常两三天能交,可遇上热处理外发,一来一回一个星期就没了,排产的时候得把这段空窗算进去,不然装配钳工只能干等。
回到开头那个发懵的学徒——其实想明白“回转体”三个字就够了。下次图纸递过来,先圈出所有回转配合面,量一量公差带,再决定是买标准件还是下单车件;走外协的,装夹方式和磨量留没留,电话里先问清楚,能少跑一半冤枉路。
常见问题
模具车床和普通车床到底差在哪?
差在精度保持性和附件配置。普通车床干机修活够了,模具件批量车削一般用数控车,尺寸一致性好,换活只要换程序;尾座、中心架这些附件,模具车间也配得更齐。车削原理本身没区别,别被“模具专用”四个字唬住就好。
顶针和顶针孔的配合间隙留多少合适?
行业普遍按双边0.02毫米左右走,模温高的模具适当放宽到0.03。间隙小了高温热膨胀容易咬死,大了产品会拉毛、出飞边。拿不准就先试装,推拉顺滑、不带旷量,差不多就是合适的。
浇口套主流道锥度做几度好?
常见2到4度,看塑料和流道长度定。流动性差的料锥度放大一点方便拉出,流道长的也适当加大,避免脱模时粘在主流道里。锥孔内壁的抛光别省,越光滑越不容易拉丝挂料。
淬硬到HRC45以上的模具件还能车吗?
常规车刀基本没戏,硬态车削得用CBN刀片,成本高,批量够大才划算。单件小批直接安排磨床,外圆走无心磨、内孔走内圆磨,比硬车便宜也稳当。
延伸阅读
- 模具镜面抛光怎么做?从A1到A3级的SPI工艺标准详解——车完磨完之后,成型面的最后一道光洁度要靠抛光收尾。
- 模具编程入门:从UG编程到CNC加工一条龙学习路径——想在数控车和加工中心上再进一步,可以照这条路径学。