橡胶模具加工怎么分型?飞边与撕边
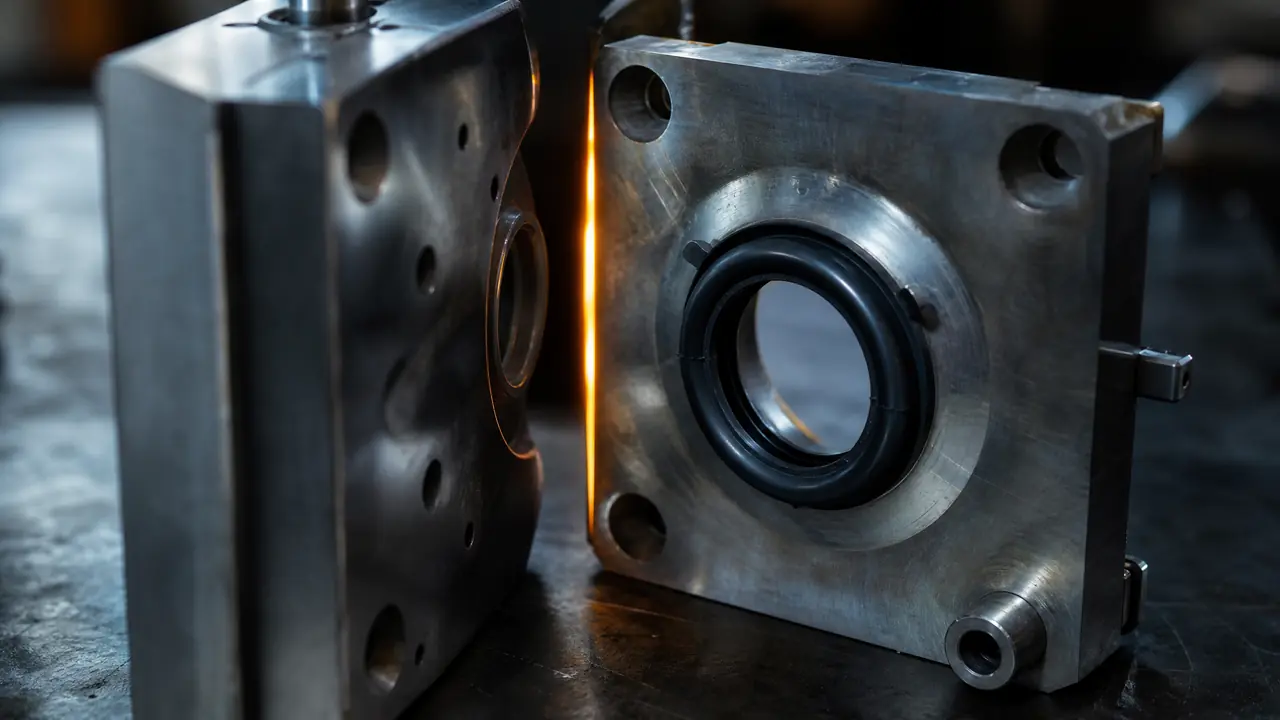
直接给结果:橡胶模具加工的分型面定在哪,飞边就长在哪,撕边好不好撕也由它说了算。分型面要放在产品 R 角根部或非配合面上,密封面、配合面上坚决不放。开模前把分型线和修边方式一起定下来,试模费能省一大截。
橡胶模具加工这行,分型面上那一笔最容易被随手带过。上个月帮一个做油封的朋友看模,产品内圈全是毛刺一样的厚飞边,冷冻机打了两遍还剩一层黑边。问题不在修边,在分型。我的判断很直接:分型面选错,后面修边、质检、交期全跟着遭罪。
不少新人觉得飞边是模压溢出的正常现象,切掉就完事。正常归正常,厚度和位置大有讲究。飞边薄到 0.1mm 以内,冷冻修边一打就掉;厚到 0.3mm,要么伤件要么返工。位置更要命,长在密封面上直接判废,客户收货拿放大镜看的就是那一圈。
分型面画在哪,飞边就长在哪
分型面优先放在产品的 R 角根部或非配合面上,密封面、配合面、外观面上一律不放——飞边躲不掉,只能让它长在好修、修了也不影响使用的地方。这条是底线,先卡死再看别的。
油封、O 圈这类圆形件,分型面常放在非工作唇或者倒角转折处;带骨架的制品,骨架边缘要留出胶边位置,别让飞边啃到骨架。有配合要求的尺寸段,比如轴孔过盈那一截,宁可把分型往上抬两个毫米,也别让飞边压在公差上。
分型面定完才轮到加工。粗车、精铣、电火花,每道工序的留量都围着分型面转,想看完整工序怎么排,可以参考这篇模具加工从粗加工到精加工的完整工序链。
还有一个容易漏的点:分型面兼着排气。胶料流动性差的地方,在分型面上开 0.02-0.04mm 的排气浅槽,试模时能少烧好几批焦边。排气槽和撕边槽能合并就合并,一套模少加工一次。
飞边厚薄还看合模状态。同样的分型设计,模板平面度磨到 0.02mm 以内和做到 0.05mm,飞边厚度差一倍不止。我们车间接橡胶模,分型面都按精磨处理,锁模力也要和胶料的流动性对上——胶太稀锁模力不够,飞边又厚又宽;胶太稠又填不满型腔。模具准、锁模对,飞边才薄得下来。
飞边和撕边到底差在哪?
飞边是硫化时胶料从分型缝挤出来的薄片,得靠冲切、冷冻这些外部工序去掉;撕边是模具自带撕边槽,飞边薄到用手一撕就断,不用上设备。一个靠外力修,一个靠模具结构省事。
说白了,撕边就是把修边这道后工序提前消化进模具设计。飞边结构门槛低,模具精度到位就行,但每批货都得过一遍修边;撕边结构前期开槽费工,试模要多修一两轮,量产后省下的人工是真金白银。小批量打样用飞边结构更划算,月产上十万件的产品,撕边结构基本是标配。
| 修边方式 | 对飞边的要求 | 单件成本 | 适合的活 |
|---|---|---|---|
| 手工撕边 | 自撕边槽,飞边 0.1mm 上下 | 最低 | 小批量、异形件 |
| 冲切修边 | 另开冲切模,飞边 0.1-0.2mm | 中等 | O 圈、垫片等大批量圆形件 |
| 冷冻修边 | 飞边 0.15mm 以内,胶料得有合适的脆化温度 | 按公斤计费 | 结构复杂的小件批量 |
| 手工打磨 | 不挑 | 最高 | 打样和返工 |
修边只是橡胶模具加工链条的最后一环,前面的车铣磨放电才决定模具本身准不准,几种加工方式怎么取舍,可以看这篇模具加工车铣磨放电线割五大工艺对比。
冷冻修边多说一句。液氮罐温度打到零下 150℃ 上下,胶料脆化后滚筒一碰飞边就掉,效率高,但挑胶料也挑件——薄壁件容易打裂,含骨架的件骨架位置容易露白。下单前先拿几十件试滚,别整批往上怼。
自撕边槽怎么设计才好撕
我常用的撕边槽是宽 0.08-0.12mm、深 0.05mm 左右,配 15° 左右的引入角——槽浅了飞边撕不断,深了伤产品基面,这个区间是试模试出来的安全带。新模先按这个开,再往回调。
2024年开过一套 O 圈模,第一版撕边槽图省事开到 0.2mm 宽。撕确实好撕,一撕一个准,但飞边根部留一圈白痕,客户肉眼一看就拒收。返工把槽修回 0.1mm,白痕才消。吃过这回亏,我后来画撕边槽都按 0.1mm 起步。
再补一个试模的经验:撕边槽别一次开到尺寸。先开浅 0.02mm 左右,试模撕一遍看效果,不够再加深。槽开深了只能堆焊补救,一补一磨,分型面平面度又得重来,折腾的是自己的工期。宁可多试一轮,别一刀到位。
撕边好不好撕还牵着收缩率。我们车间常态是模温打到 170℃ 上下,NBR 收缩率按 1.8%-2.0% 放,氟橡胶放到 2.6%-3.0%,硅胶另算。收缩率放小了,撕边线对不齐,撕出来一边厚一边薄。所以新模试模我一定连撕三件,拿投影仪量撕边线的高度差,差 0.03mm 以内才算过关,超了就修槽。
回到开头那套油封模,最后没大动,只把分型面从内圈配合面挪到了外倒角根部,飞边厚度从 0.3mm 降到 0.08mm 左右,冷冻机一遍过。分型面那一笔,画的时候五分钟,画错之后赔的是修模钱和交期。你手上有新模要开,先把分型线和修边方式定了,再去谈加工价。
常见问题
飞边厚度多少算合格?
行业普遍按 0.1mm 以内卡,精密件能做到 0.05mm 左右。超过 0.15mm,冷冻修边就开始吃力,得考虑上冲切模或者改撕边结构。
分型面可以放在产品正中间吗?
可以,O 圈、球头这类对称件经常这么干,配合冲切模效率很高。但凡是有配合面或者外观要求的产品,就得挪开,别硬放。
冷冻修边会伤到产品吗?
控制好温度和转速一般不会。胶料脆化温度要合适,温度太低产品本身发脆,滚出来边角容易崩。我见过翻车的案例是硅胶件拿液氮打,脆是脆了,件也裂了。
撕边结构和飞边结构开模价差多少?
撕边结构多一套槽型设计和试模修整,开模费贵大概一到两成,具体看产品复杂度。量摊得开就值,几百件的小活就别折腾了。
延伸阅读
想看从钢板到成品模具的完整过程,可以读这篇模具制造全流程的十二道工序。