压铸模具厂家怎么找?先认清它和注塑模厂不是一拨人
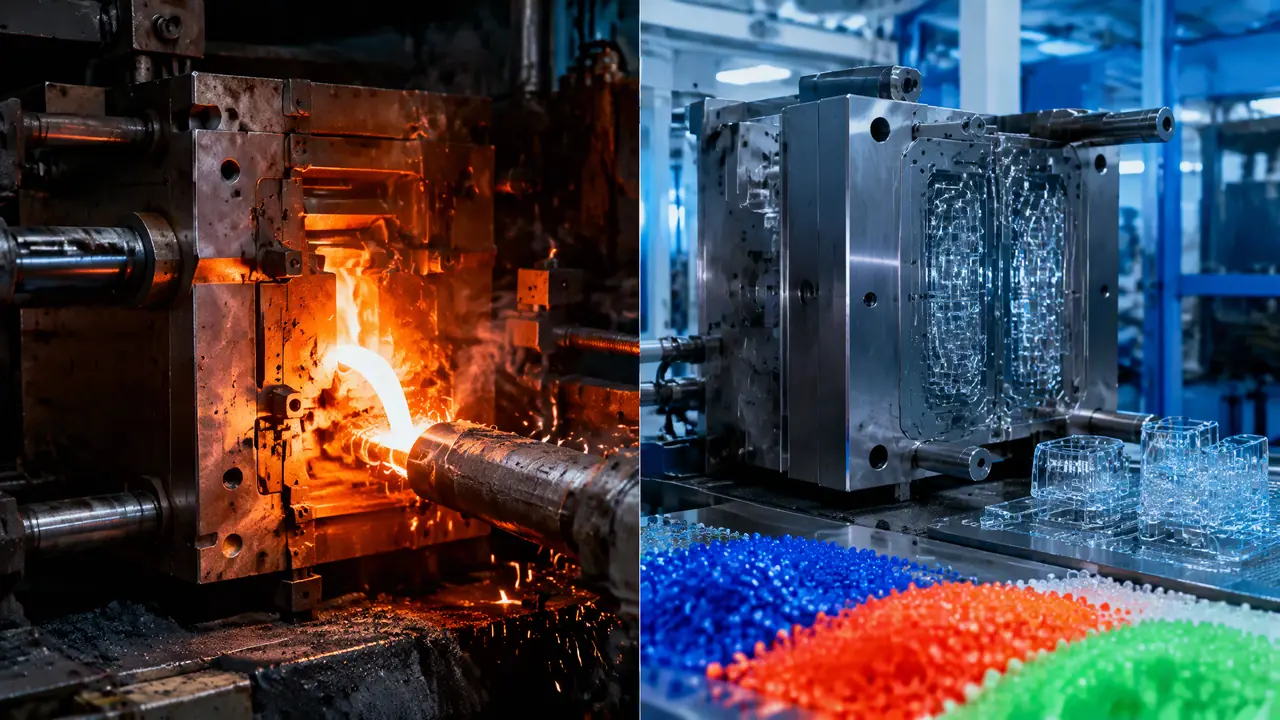
直接给结果:找压铸模具厂家,别拿找注塑模厂的老路子去套。压铸模在六百多度的铝液里干活,认的是H13热作钢、真空淬火和厂里自备的试压机。国内厂子集中在宁波北仑、珠三角、重庆三片,比价时把钢料公斤价和淬火方式拆开看,两副报价差一半的模,差距多半就藏在这两处。
上个月接了个宁波客户的电话,做汽车水泵壳的,开口就要注塑模厂家的名单。我问他件是铝合金的吧,他说是,我说那你得找压铸模具厂家,两拨人不是一路。电话那头沉默了几秒,他一直以为模具厂都是一家,做塑料模的顺手就能把铝件模开出来。
这个误会太常见了。我跑了七八年压铸模的单子,一年里总能碰上几个拿着塑料件思路来找铝件模的采购,报价单发过去一看,人家拿P20钢的报价跟我比,便宜是便宜,那模子装到压铸机上撑不过一万模次就得开裂。这趟就把话掰开说清楚:压铸模厂和注塑模厂差在哪,全国厂子扎堆在哪几片,报价差一半的时候钱到底差在哪。
压铸模厂和注塑模厂,为什么不是一拨人?
压铸模天天泡在650度左右的铝液里,得用H13这类热作钢并做真空淬火,注塑模用P20预硬钢就够,钢材、热处理、试模设备全不一样,两拨厂基本不搭界。差距是从材料这一层就开始的,一路差到设备。
铝液进模的温度在650到680度之间,模面长期被两百度上下的模温机烤着,一次压射一开模,等于反反复复地淬火又回火。热疲劳是压铸模的头号死因,模面上爬出龟裂纹,件就开始拉伤、粘模。所以压铸模型腔必须用H13、8407、SKD61这类热作钢,淬火回火到HRC44-48,还得定期氮化续命。
注塑那边温和多了。塑料熔体一百多度到两百多度,P20、718H出厂预硬的钢拿来就用,不用厂里自己上淬火炉。我一个做注塑模的老同学第一次来看我们压铸模车间,盯着热处理外发单直咂舌,说他们一副模从开料到装配都不带出一次厂的。
设备这关更骗不了人。压铸模厂试模得靠压铸机,280吨、500吨、800吨都常见,车间里还有熔炉、模温机、给汤机;注塑厂是注塑机加料斗。进了车间扫一眼,塑料粒子和铝锭摆在哪,基本就能断定这厂的主业。拿表格对一遍更直观:
| 对比项 | 注塑模厂 | 压铸模厂 |
|---|---|---|
| 型腔钢材 | P20、718H预硬钢 | H13、8407、SKD61热作钢 |
| 热处理 | 出厂预硬,基本不淬火 | 真空淬火回火到HRC44-48 |
| 试模设备 | 注塑机 | 压铸机(280-800吨常见) |
| 工作温度 | 模温80度上下 | 模温200度以上,铝液650度 |
| 寿命口径 | 30-50万模次 | 8-15万模次,靠氮化续 |
所以发询价之前先过一遍这个表,你要是拿着压铸件去找一家纯注塑模厂,人家要么如实推掉,要么硬着头皮接了做坏,两种结果都不划算。
北仑、珠三角、重庆,压铸模厂扎堆的三片地方
国内压铸模厂最密集的是宁波北仑,其次是珠三角和重庆:北仑吃汽车铝件,珠三角偏3C结构件和家电铝件,重庆围着汽摩配转,报价水位大体按珠三角最高、北仑居中、重庆略低排。位置选对,谈判就省一半劲。
北仑号称压铸模之乡,一个区里压铸相关的厂上千家,汽配模占大头,跟吉利、大众长三角的配套链是一体的。珠三角那批散在东莞、佛山、中山一线,3C结构件和家电铝件多,精度要求高,报价也水涨船高。重庆的压铸底子是长安系和摩托车配套攒出来的,同一副两腔水泵壳模,我经手的重庆报价比北仑普遍低一成上下,工期赶的时候工人也愿意加班。
我的站队很简单:汽车件优先北仑和重庆,两家各报一版对着压价;3C薄壁件直接珠三角,别贪那点运费差;量不大要求一般的产品,就近找厂最省差旅,试模来回跑一个月谁受得了。北仑那边的产业配套、旺季排队的门道,北仑压铸模具厂为何扎堆?产业集聚背后的配套优势里写得更细,我在这儿不展开了。
对了,说到产业带还有个土经验:压铸模厂扎堆的地方,旁边一定有热处理厂和钢料市场,这意味着淬火外发快、料价透明。孤立的一家厂,钢料是二道贩子转手的,热处理外发一来一回多四五天,报价里还给你加一层。
同一副模报价差一半,先拆钢料和热处理
压铸模报价里钢料和热处理最容易做手脚,H13电渣料和电炉料的公斤价能差出一截,真空淬火比普通箱式淬火贵三到五成,比价先逼对方报清这两项,别只看总价。总价是果,拆开才是因。
我手头压着两张同一款两腔水泵壳模的报价单,一家报4.8万,一家报7.2万,客户拿着便宜的就要签。我让他先别急,把两家按钢料、热处理、加工、试模四块拆开重报,拆完真相就出来了。
钢料这一块:便宜的家用的是电炉H13,市场价大概12-15元一公斤;贵那家用电渣H13,18-25元一公斤。一副模芯加模架的料下来六百多公斤,光料差就近万元。电渣钢的夹杂物少、致密度高,热疲劳寿命肉眼可见地长,这个钱我不省。H13的料价水深,真假电渣怎么分辨,H13模具钢多少钱一公斤?电渣电炉价差和买钢避坑一次说透里有一手数据。
| 报价项 | 4.8万那家 | 7.2万那家 |
|---|---|---|
| 钢材 | 电炉H13,约13元/kg | 电渣H13,约22元/kg |
| 热处理 | 外发普通箱式淬火 | 真空淬火,变形小硬度匀 |
| 加工工时 | 粗铣完直接精加工 | 粗加工后回火去应力再做 |
| 试模 | 含1次,改模另算 | 含3次T1,气孔率达标交付 |
热处理那项差距更要命。真空淬火比普通淬火贵三到五成,但变形小、心部硬度均匀,模子打了不龟裂;普通箱式炉淬出来表面硬度够,心部软,几万模次之后模面开始爬裂。那张4.8万的单子最后没签,客户补了差价走电渣料加真空淬火,一年下来模子打了六万多模次,只做过一次例行氮化。
老实讲,压铸模这行没有无缘无故的便宜,报价单上省下的钱,都会从模次寿命里加倍收回去。
看厂就盯三样:质保书、淬火炉、试压机
去压铸模厂别光看车间热闹,让老板把钢材质保书拿出来对炉批号,问清淬火是自己的炉子还是外发,再看厂里有没有压铸机能试模,三样齐了才值得坐下来谈价。少一样,交期和质量就有一处悬着。
第一样是质保书。钢料进场该带着炉批号的质保书,跟到货的实物对得上才算数。这行有二道贩子收回炉料冒充电渣料卖,一公斤赚你五六块,一副模下来净赚小几千。我带客户看厂,会当面让厂里切一小块料送第三方打光谱,两三百块钱,买的是踏实。
第二样是淬火炉。有自己真空炉的厂,热处理节奏自己攥在手里;全靠外发的,一来一回多四五天,变形控制也差口气,出了问题两边互相推。问的时候要直截了当:炉子几台、多大型号、装不装得下你这副模。
第三样是试压机,这是压铸模厂的命根子。厂里没有压铸机,T1试模就得借同行机台排期,或者拉到你自己的压铸厂来试,一来一回半个月没了,改模的锅还容易扯皮。正经压铸模厂车间里总有一台自用的试模机,几百吨的占多数。看厂那天我还习惯摸一下硬度块,抽检的模具硬度落在HRC44-48才算过关,低于44的韧性有余寿命短,高于48的脆,压几下就崩角。
开头那个要注塑模厂名单的水泵壳客户,后来听了劝,托同行引荐去了北仑一家做过同类件的厂,电渣H13加真空淬火,报价比他原先问的贵了九千多。T1试出来三个样件,气孔率全部达标,如今模子打了四万多模次没出过毛病。上礼拜他又介绍了个做电机端盖的朋友来找我,我照旧把那句话送给他:先分清你要找的是哪一拨厂,再谈价格。
常见问题
压铸模具厂能顺手接注塑模具的单吗?
少数大厂两条产品线都开,但多数压铸模厂的热处理产线和师傅手艺都是围着铝件转的,让他开一副精密注塑模,抛光和缩水控制都悬。单子还是发给对口厂稳当。
一副铝合金压铸模具大概能用多少模次?
H13真空淬火加定期氮化,正常保养打到8-15万模次很常见;电炉料加普通淬火可能三四万模次就开始龟裂。把差价摊到每个模次上算,反而是贵的划算。
外地定压铸模,T1试模必须自己跑过去吗?
现在不少厂支持视频试模加寄样件,也可以委托同城第三方测气孔率。但首批样件最好自己上手摸一遍,分型线、披锋这些毛病,照片上看不真切。
几百件的量开一副压铸模划算吗?
多半不划算。量少可以直接找有现成模的压铸件厂买件,或者改走砂型铸造、金属型铸造,省下的开模费够你买很多年的货了。