模具钢性能看哪几项?硬度韧性抛光
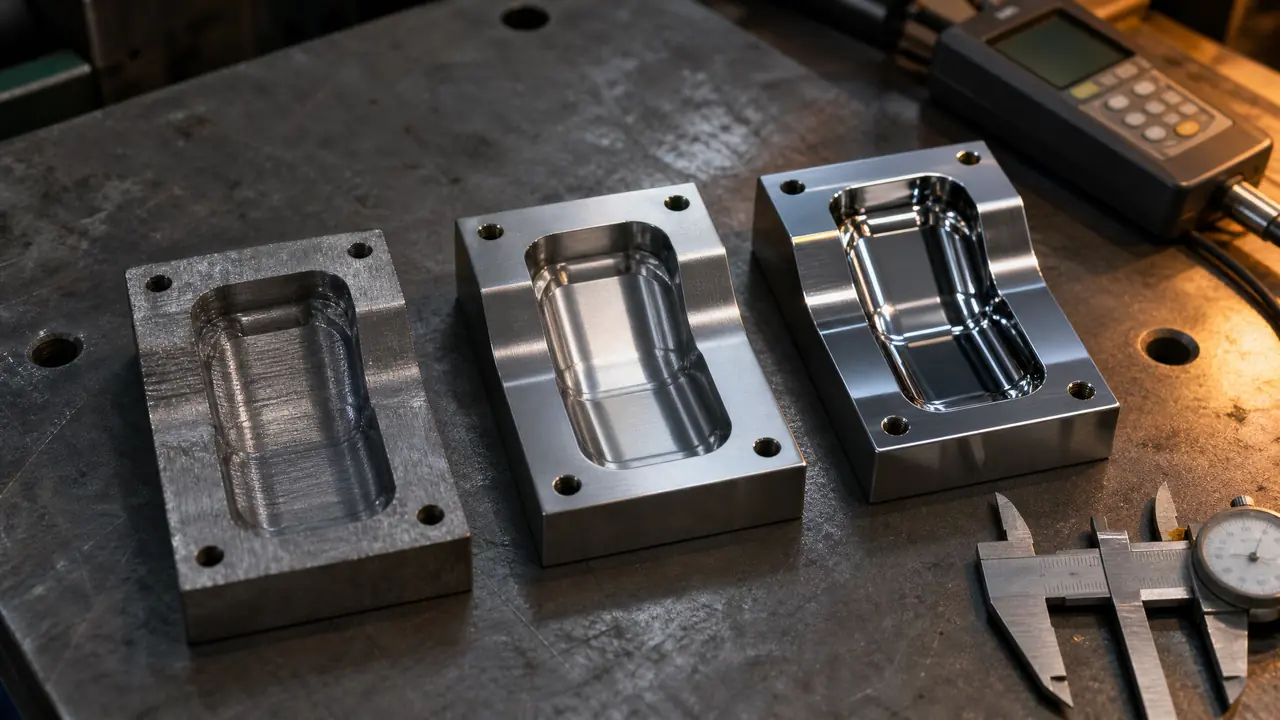
开门见山讲:模具钢性能主要看硬度、韧性、抛光性、耐磨性四项。冲压模把硬度和韧性排前面,透明注塑模抛光性优先。下单前先按模具类型定优先级,再对着牌号谈价格。
上个月一个做日用品壳子的老板发来两张报价单,写的都是P20,一公斤差了四块五,问我模具钢性能到底看哪几项才能分出好坏。这个问题太常见了。很多人一上来只盯硬度一个数,结果买回来的料不是崩角就是抛不出光。我的看法很直接:看四项,硬度、韧性、抛光性、耐磨性,顺序还不能乱,先搞清楚这套模具最怕什么,再给指标排座次。
先交代个背景。塑料模、冲压模、压铸模对材料的要求完全不是一回事,塑料模讲究型腔光洁和防锈,冲压模讲究刃口硬度和抗冲击,压铸模还得扛住六七百度的铝液反复烤。同一块钢放在不同的模具上,命完全不一样。这也是为什么买钢之前必须先定模具类型。
硬度:先定模具类型,再谈数值
硬度选多少先看模具类型:塑料模预硬态直接用28-36HRC开粗,冲压模淬到58-62HRC保刃口,热锻模44-50HRC,数值错了后面全白搭。硬度是最容易被问到的指标,也是最容易用歪的。常见误区是越高越好。真不是。
塑料模绝大多数用预硬钢,出厂就是28-36HRC,直接开粗加工,不用再热处理,P20、718H、2738都在这个区间。你非要把它淬到50度,加工刀先崩,型腔尺寸也控不住。冲压模正好反过来,落料冲裁模的刃口一般要求58-62HRC,材料硬了刃口才保得住,Cr12MoV、DC53、SKD11都是干这个的。热作模具夹在中间,H13淬火回火后44-50HRC,太软了型腔会被铝液冲蚀,太硬了开裂风险陡增。
2024年我在一个客户那边见过反面教材:一套ABS外壳模,图便宜用了来路不明的P20,自己拿里氏硬度计打出来只有26HRC,生产两万模次之后型腔靠近浇口的位置被塑料流压出一个浅坑,制品表面开始有拖伤。换正规2738模具钢重开,这个问题再没出现。硬度低一两度看着没事,寿命差距是实打实的。
韧性:崩角和磨损,是两种死法
韧性决定模具是崩坏还是磨坏:料太脆几万冲次就崩角,韧性好的能撑到磨损报废,寿命差出十倍不稀奇。冲压行业有句话,模具十有八九不是磨坏的,是崩坏的。刃口崩一小块,制品毛刺立马超标,直接停机修模。
韧性从哪来?一是合金设计,碳当量控制得合理,基体才有底气;二是冶金质量,夹杂物少、碳化物细小均匀,裂纹就没地方起头。同一个牌号,电渣重熔的韧性普遍比电炉料高一截,价差也差在这。
我经手过一组对比。2024年一套0.5毫米矽钢片冲模,先用普通Cr12MoV淬到62HRC,冲了两万多冲次,刃口崩了个小米粒大的缺口,毛刺全超标;换DC53,硬度60HRC,冲到八万冲次刃口还是好的。料价贵了将近一倍,摊到每个零件上反而便宜。韧性这个指标平时看不见,出事的时候才知道值钱。想看这料的详细表现,可以翻翻这篇DC53模具钢的韧性优势分析。
抛光性:镜面的差距从钢水阶段就定了
抛光性看的是钢的纯净度:电渣料夹杂物少,抛两小时出镜面;普通料抛一整天还发雾,价差最大的一项。做透明件、镜面件的人对这条感触最深。抛光性表面上是抛的事,根子上是钢的纯净度。
钢水里的夹杂物、疏松和偏析,粗抛阶段看不出来,抛到800号砂纸以上开始露头,一个黑点一条亮线都能废掉整个型腔。电渣重熔就是把钢锭再熔一遍,把夹杂物甩出去,所以电渣料的抛光性碾压普通料,价格也贵出一大截。做PMMA、PC透明件,行里基本默认上S136这类电渣不锈钢,淬硬到48-52HRC,配三次回火,具体参数这篇S136模具钢镜面抛光解析里写得很全。
算过一笔账。一套眼镜片注塑模,型腔要抛到A0级镜面,用正规电渣料加熟手师傅,抛光工时两个小时上下;换便宜料,抛了一整天出来还是有雾斑,最后退料重买,工时费加误工一算,比一开始就买好料多花了几千块。省钢钱省出个大的。
四项怎么排?一张表对着选
排序的思路是:模具类型定硬度区间,失效方式定韧性要求,表面光洁度定抛光性,产量大了再叠加耐磨性。没有全项满分的钢,只有跟失效方式对得上的钢。下面这张表是我平时挑料用的底稿。
| 牌号 | 常用硬度 | 韧性 | 抛光性 | 典型用途 |
|---|---|---|---|---|
| P20 / 718H | 28-32HRC(预硬) | 中等 | 良好 | 普通塑料外壳模 |
| 2738 | 28-32HRC(预硬) | 中等偏上 | 良好 | 大中型塑料模模架 |
| S136 | 48-52HRC(淬硬) | 良好 | 镜面级 | 透明件、腐蚀性塑料 |
| H13 | 44-50HRC(淬硬) | 较好 | 一般 | 压铸模、热锻模 |
| Cr12MoV | 58-62HRC(淬硬) | 偏差 | 较差 | 一般冲裁模 |
| DC53 | 60-62HRC(淬硬) | 好 | 较好 | 薄板精密冲压 |
对着表挑的时候注意偏向性。我个人的权重是这样:冲压模韧性排硬度前面,塑料模抛光和防锈优先,压铸模先看热稳定性再说别的。想横向比更多牌号,这份常用模具钢牌号性能对比与选用指南比我这张表全。
回到开头那张差四块五的报价单。后来我们让对方寄了块料样,自己打了硬度、看了看抛光段面,便宜的那块硬度差了两度,夹杂物肉眼可见。模具钢性能这四项说复杂不复杂,难的是下单前多问一句、多测一把。下次收到报价,先按模具类型把优先级排出来,再一项项对着核,坑基本能避开。
常见问题
模具钢硬度和耐磨性是一回事吗?
不是。硬度是抵抗局部压入的能力,耐磨性是抵抗摩擦损耗的综合表现,还跟碳化物的类型和分布有关。同样58HRC的两块料,碳化物细小均匀的那块磨损慢得多,别拿硬度数直接当耐磨性用。
预硬钢还能再淬火加硬吗?
能做,但代价大。预硬钢出厂前已经调质过,重新淬火变形和开裂风险都高,一般没人这么干。需要高硬度就直接选淬硬型钢种,别在预硬钢上折腾。
抛光发雾,换钢种还是换工艺?
先查工艺。抛光压力过大、时间不够、目数跳号都会发雾,先把油石和砂纸的目数序列走全。工艺没问题还雾,基本就是钢的纯净度问题,这时候换电渣料才有意义。
进料时自己能测硬度吗?
能。便携式里氏硬度计几百到一千多块,进料的时候打一下,几分钟的事。我们车间每批料测三点取平均,跟质保书差得远就直接退货,别等装上模具才发现。