模具胶水怎么用才不翻车?修模师傅拆解AB胶瞬干胶耐高温胶
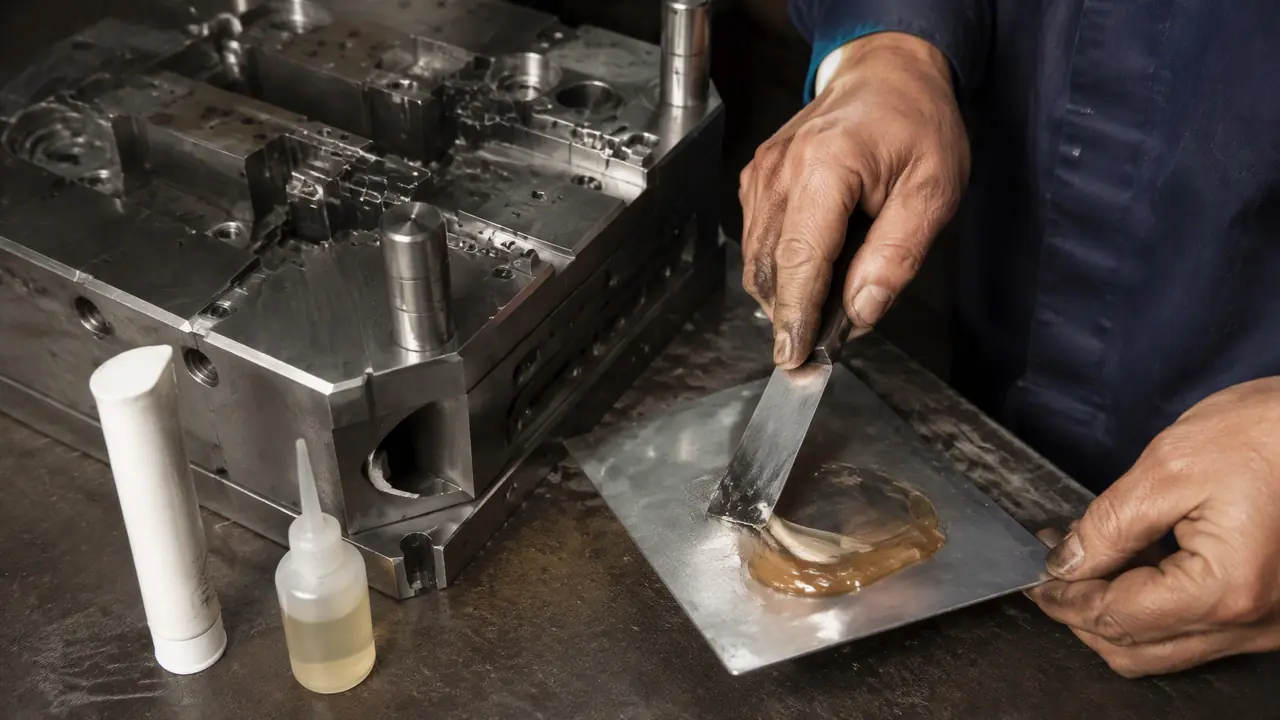
把话放这儿:模具胶水不是修模的万能补丁,AB胶管补坑灌封,瞬干胶管几秒钟的临时定位,耐高温胶管高模温区域,三者的温度上限差着好几倍。用对位置能省一半修模时间,用错位置掉件压模,赔的比省的多。看不准受力就别赌,直接上焊机。
上个月夜里十一点多,我蹲在注塑车间给一套手机壳模做抢救,手边能用的模具胶水只剩半支401瞬干胶。司柱垫片松了,客户早上八点要出货。摆在我面前两条路:拆模重新绞孔装新垫片,起码两个钟头;先拿胶顶一晚,第二天再补焊。我选了后者,五秒钟粘住,机器重新跑起来,那套模后来又顺顺当当跑了两万模次。
但别急着学我。同一个园区,隔壁厂的师傅拿瞬干胶去粘导柱压块,模温一上来胶发脆,三天后掉件,压塌了一整排产品,光赔料就八百多。模具修补胶这东西,省时间是真的,翻起车来也一点不含糊。这篇就掰开讲:三类胶各能干什么、扛多少度、什么位置千万别碰,都是我自己和身边人真金白银换来的教训。
AB胶、瞬干胶、耐高温胶,各管哪一段?
AB环氧胶负责补坑、灌封和扛冲击,瞬干胶负责几秒钟的快速定位,耐高温胶专门伺候热流道和压铸模这类高温区,三类胶的耐温上限和固化时间差得远,拿错一瓶就是白干。下面这张表是我工具柜里的实际配置,照着选基本不会错。
| 胶的类型 | 初固时间 | 耐温上限 | 现场主要用途 |
|---|---|---|---|
| 环氧AB胶 | 25度下40-60分钟,24小时全固 | 普通款100度上下,耐温款能到180-200度 | 补型面小坑、镶件灌封、垫片固定 |
| 瞬干胶(401/495) | 5-15秒定位 | 80度左右,再高就发脆 | 装配临时定位、小零件粘接 |
| 有机硅耐高温胶 | 几小时表干,24-48小时全固 | 250-300度 | 热流道周边密封、压铸模区域修补 |
先说AB胶,修模现场用得最多的就是它。我常用的是2:1和1:1两种配比,按管子上印的来,别凭手感。挤在纸板上搅,一定要搅到颜色完全均匀、看不见丝纹为止,我见过有人搅十秒钟就用,结果固化剂没吃匀,胶体一面硬一面软,等于白打。冬天车间10度以下,固化时间直接翻倍,40分钟初固能拖成一个半钟头,我的土办法是拿热风枪隔三十公分吹,把局部温度拉到40度左右,别靠太近,胶会起泡。
瞬干胶就是401、495这些型号。401透明,渗透性好,缝隙细的地方用它;495是黑色填充款,填缝能力略强,粘深色零件也看不出来。它最大的价值不是强度,是快——装配的时候先拿瞬干胶点住,位置不跑,等腾出手了再加螺钉或者换AB胶做永久固定。把它当主力,就是拿一套模去赌运气。
耐高温胶平时动得少,但热流道周边、压铸模这些地方没它不行。注塑模温打到100度以上,普通AB胶慢慢就粉了,有机硅的耐高温胶能扛250度往上。我给一套压铸模的运水接口做过密封,跑了一年没漏。对了,买胶的时候认清楚"耐温款AB胶"和"耐高温胶"是两码事,前者也就180度上下,别搞混。
再说灌封。有些镶件底部有旷量,或者耐磨块换新之后背后有空隙,拿AB胶加一点铝粉或者二氧化硅填料灌进去,固化以后硬度和支撑都够。镶件怎么装、怎么固定、什么时候该换,我之前写过一篇详细的,感兴趣可以看看模具镶件凭什么救回一套模?从选材到挂台螺钉压板固定与更换维修,跟胶的用法是配套的。
用胶还是用焊,就看这个位置扛不扛力
要扛锁模力和熔料压力的位置必须焊接,非受力的垫片固定、灌封密封、外观面小坑可以用胶省一半时间,判断不出受力就别赌,老老实实上焊机。这条标准我用了六年,没失过手。
具体怎么判断?看三个地方:分型面碰穿位、滑块摩擦面、浇口附近,这三处一个比一个受力狠,胶在上面活不过几天。锁模力几十吨压在分型面上,什么胶都白搭。反过来,非配合面的外观坑、镶件背面的灌封、垫片的定位,这些位置胶就是主角。
举个正面例子。去年有一套化妆盒面盖模,型腔非外观面塌了个0.3毫米的小坑,客户催货不想停机,焊接再抛光起码一天半。我拿耐温款AB胶加了填料补上去,固化后油石走一遍、砂纸收光,前后三个钟头,那套模跑到三万模次才再出问题。省下的停机钱,够买十支胶。
但该焊的千万别省。崩角、裂痕、受力刃口,胶补上去就是定时炸弹,试模一次就给你掀了。焊接修补的门道另一篇讲得更细,包括氩弧焊和激光焊各适合什么损伤,可以看模具焊接修补怎么做?氩弧焊与激光焊的适用损伤类型。预算够的话,冷焊机和激光焊机这些修补设备也值得了解,比胶的适用面宽得多,可以参考模具修补机怎么选?冷焊激光焊三种修补技术对比。
三次翻车实录,学费加起来小一万
翻车基本都是同一个剧本:拿常温胶去扛高温、配比凭手感、表面油污没除干净,三关错一关,胶就白打,错得狠的连产品一起赔。下面这三单都是我自己或者亲眼看着翻的,一个比一个冤。
第一单,瞬干胶扛高温。就是开头说的隔壁厂那个事,导柱压块松了,师傅图快拿401粘上,那个位置模温常年80度,瞬干胶的耐受极限差不多就在这,三天后胶体脆化掉件,压塌一排产品,赔料加停机一千出头。一支五块钱的胶,赔出一千块的账,就是没看耐温标注。
第二单,配比凭手感。我自己干的,惭愧。赶时间,AB胶固化剂少挤了一截,想着差不多了就行。结果24小时过去胶面还是黏的,第三天勉强上机试模,熔料一百二十多度一冲,整块胶连坑带料一起带下来,模具返工两天,客户那边差点飞单。打那以后我调胶必用电子秤,克重误差不超过一成。
第三单,表面没除油。帮朋友厂里粘一个耐磨块,打胶前就随手擦了擦,油膜还在上面。胶当时粘得挺牢,两天后整块掉下来。修模用的粘接面必须先拿丙酮或者专用清洗剂擦一遍,干了以后再用砂纸打毛,粗糙度上来了胶才咬得住。这三关——选对胶、配准比、除干净油——过不了关的,神仙胶也救不了。
回到那个夜里十一点的手机壳模。那半支401救的场,靠的不是胶有多神,是我事先知道那个垫片不承力、模温不到50度,胶扛得住。模具胶水用得好不好,说到底是判断力的事:位置选对、类型选对、表面处理到位,它就是省时省钱的宝贝;哪一样错了,它就是压模事故的引线。下次你的工具柜再缺胶,先想想用在哪,再决定买哪支。
常见问题
AB胶固化太慢,能不能加热催一催?
可以,40到60度烘一小时,顶常温大半天。但别超过80度,环氧胶高温快固会变脆,强度打折扣。热风枪拉开距离吹,或者放烘箱低温档都行。
瞬干胶打完周围起一层白雾怎么办?
那是瞬干胶挥发造成的白化。换低白化型号,或者打胶前把零件先装好、只留缝隙点进去,量越少白雾越轻。已经白的用抛光膏能擦掉大半。
用胶补过的地方以后还能再焊接吗?
必须先把胶层彻底磨掉见钢,胶混进焊缝会出气孔,焊完照样裂。磨到露出母材发亮,再按正常补焊走,之前拿胶顶的日子不算白顶。
模具修补胶开封之后能放多久?
AB胶开盖后建议半年内用完,存放时盖紧、立着放,固化剂接触空气会慢慢变质。瞬干胶没开封保质一年,开了封冷藏能撑两三个月,常温下一个月就别指望了。