pu模具是什么?聚氨酯浇注的弹性体成型
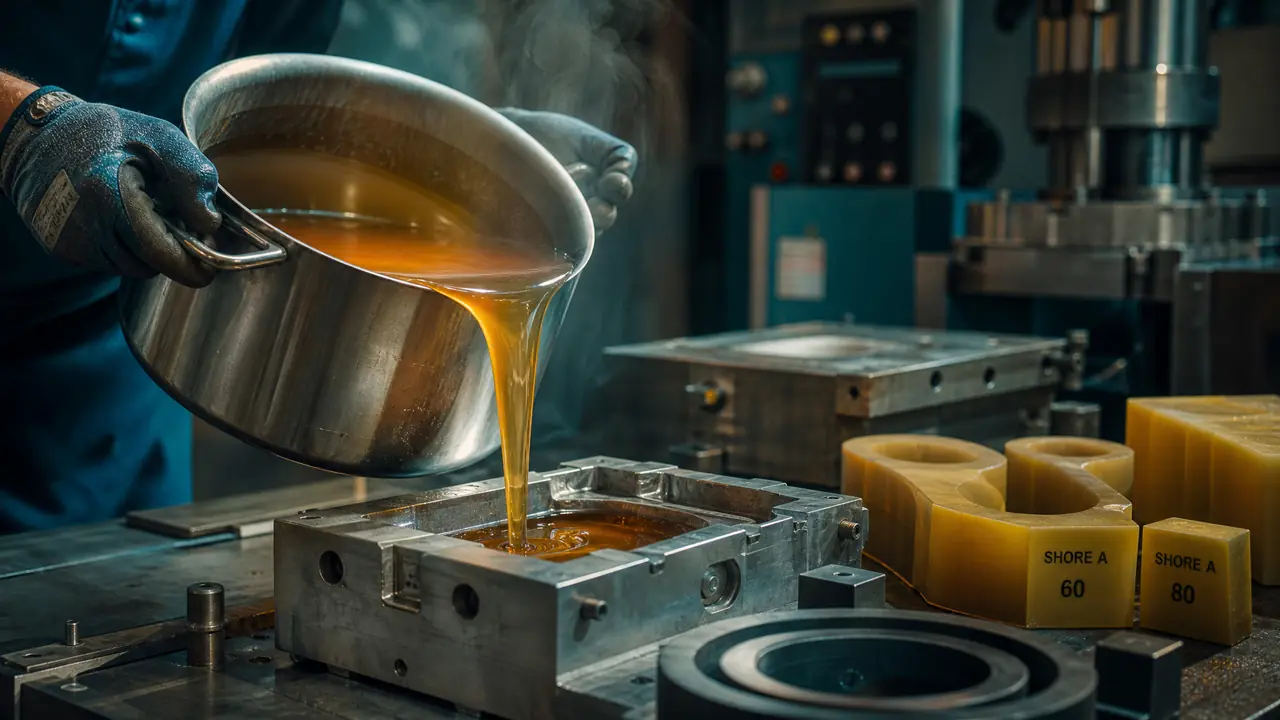
先说结论:pu模具就是用聚氨酯浇注做出来的弹性体模具和成型件,硬度从邵A10到邵D70都能调,比硅胶耐磨、比钢模便宜、出件快。它适合中低硬度、带弹性的场合,别拿它跟钢模拼精度。拿不准就先定用途,再倒推硬度和配方。
钢模冲薄铝板总把表面压出印子怎么办?上礼拜老同学就为这事来找我,有人劝他换成pu模具,他怕交智商税。我的判断很干脆:聚氨酯浇注的弹性体件干这个确实是一把好手,但前提是硬度选对、配方对路,选错了能把人折腾得没脾气。
他撂下电话,我第二天把车间这两年浇过的pu件翻了一遍,从邵A70的胶辊到邵A92的卸料垫,加上帮朋友看过的几套硅胶复模,数据和踩过的坑都在这篇里。你要是正卡在pu和硅胶之间摇摆,或者压根没接触过浇注型聚氨酯,往下看,能省一轮学费。
pu模具到底是什么,先把两种说法分清
pu模具指用浇注型聚氨酯做成的模具或模具功能件,液态预聚体加固化剂浇进模具固化成型,硬度从邵A10到邵D70都能做。车间里这个词其实混着两样东西。一样是聚氨酯弹性体直接做成的模具部件,比如冲裁模里的聚氨酯卸料垫、拉深成形用的聚氨酯凹模,还有各种胶辊和缓冲垫,这些件本身就在模具里干活。另一样是手板厂的复模,先用原型翻个硅胶模,再把PU树脂灌进去,做小批量验证件,也有人管这个叫pu模。两条路的源头都是液态聚氨酯浇注,用途差得远,下单前一定先问清楚对方说的是哪种,报价能差出十倍。
为什么浇注型聚氨酯能扛下这些活?液态预聚体流动性好,多复杂的型腔都灌得进去,固化之后又留着橡胶那股弹性,邵氏硬度靠配方在很宽的区间里调。软的做密封灌封,硬的能顶一部分金属件的活。耐磨是它的看家本事,同样的工况下比普通橡胶耐用好几倍,这也是不少冲压厂愿意拿它替换钢制卸料件的原因。
想弄明白聚氨酯和硅胶这两类模具胶在配方上的详细差别,可以翻一下这篇硅橡胶和聚氨酯模具胶的区别,写得更细。
聚氨酯浇注的五步,每步都有坑
浇注五步走:配料、真空脱泡、模具预热、浇注、后固化,模温和配比差一点,成品的硬度和寿命差一截。拿我们上个月浇的一批邵A90卸料垫举例。预聚体先加热,行业里普遍在80到90℃之间操作,我们定在85℃,这个温度下料液稀得正好能自己流平。脱泡这步我吃过亏,早年图省事没上真空,常温静置消泡,结果浇出来表面一片麻点,几十公斤料全废,打那以后真空脱泡十来分钟成了死规矩。
模具要预热,我们烘到70℃左右再浇。模温低了料液表面结皮快,气泡裹在里面出不来,脱模就是一脸坑。浇完进80℃烘箱保温一夜,第二天脱模,再放两三天让性能彻底稳定下来。急不得。有一回客户催得紧,保温只给了四个钟头就脱模,件子硬度摸着够,装上冲床没到两周就撕裂返修,那单子等于白干。
固化剂配比是另一条命门。配方里差个百分之一二,硬度就能偏出邵A三五度,做出来和图纸对不上。小厂买现成的双组分料按说明配就行,量大的厂自己合成预聚体,都建议每炉留样记编号,出了问题追得回来。
硬度怎么选?对着用途挑最直观
选硬度先看用途再看料厚:冲裁卸料垫常用邵A85到95,胶辊多在邵A60到85,邵A30以下主要做密封和灌封。下面这张表是我按自己用过的加上问同行攒出来的常见搭配,各家牌号配方有出入,当参考别当标准。
| 邵氏硬度 | 典型用途 | 用下来的感受 |
|---|---|---|
| 邵A10-30 | 密封灌封、低模量缓冲 | 软得像果冻,图的就是它的回弹 |
| 邵A60-85 | 胶辊、传送带、吸震件 | 最常用的档位,耐磨和回弹平衡得好 |
| 邵A85-95 | 冲裁卸料垫、薄料成型模垫 | 冲薄铝板铜片不压伤表面,我们的主力档 |
| 邵D50-70 | 高载荷轮子、硬质缓冲件 | 已经接近硬塑料,敲上去梆梆响 |
别一味选硬。有的师傅觉得硬度越高越耐用,冲薄料恰恰相反,硬度一上去弹性就没了,压伤的老毛病又回来。我们冲0.5毫米铝板用邵A92,效果比早期试过的邵A95以上明显干净,这个档位我是真金白银试出来的。
pu浇注和硅胶复模,到底该选哪个?
要耐磨、回弹和量产寿命,选聚氨酯浇注;要快速翻几十件手板,选硅胶模加PU树脂复模,两者不是替代关系。这俩名字太容易搅在一起。硅胶复模的路线是原型翻硅胶模,真空状态下灌pu树脂,做几十件验证件又快又省,一套硅胶模大概能翻十几到三十来件,具体寿命看树脂和脱模剂。聚氨酯弹性体模具走的是另一条路,件子本身就是pu,冲压车间、矿山筛板、胶辊厂用的都是它。
说白了看量和使用环境。手板验证几十件,硅胶复模,两天出活;要在冲床上天天挨打,聚氨酯浇注,扛造。模具硅胶本身的选型门道不少, 工业级和食品级的差别也不小,不清楚的看这篇模具硅胶怎么选。
话又说回来,需求超出pu的能力范围就别硬上。硬度要邵D以上、精度要求高、一年几十万模次,钢模还是唯一解,钢料怎么挑可以看这篇模具钢种类和选用指南。别为了省几千块模具费,后面每个月都在返修上还债。
回到开头那位老同学。我第二天给他回了话:0.5毫米铝板冲裁,换邵A90上下的聚氨酯卸料垫,顶料间隙调匀,表面压伤能压下去大半。前几天他发来照片,冲出来的网罩确实干净了。pu模具没什么神秘的,它就是把你想要的弹性和耐磨用配方调出来,参数给对它比谁都扛造,参数错了再贵的料也是白扔。
常见问题
pu模具能承受多高的工作温度?
普通浇注型聚氨酯长期工作温度大概在80℃以下,短时间冲到100℃上下问题不大,再高就开始软化变形。聚酯型的还怕热水和水汽,湿度大的场合优先选聚醚型配方,这个差别在南方尤其要留心。
自己在家能浇一个pu模具吗?
小件可以。网上买得到双组分的浇注型聚氨酯,按比例配好、脱泡、浇进干净的模壳就能成型。最容易被忽略的是脱泡和模温,气泡没抽干净,成品就是一脸麻点,这步真偷不了懒。
聚氨酯浇注的模具能用多久?
看工况。我们冲薄料的卸料垫一套大概顶几万到十几万次冲次,硬度选对、散热正常还能更长。矿山筛板那种天天磨砂石的,寿命就得按月算了,没有统一答案。
pu浇注件会水解吗?放几年会不会坏?
聚酯型聚氨酯确实怕水解,库存件在潮湿环境放两年就可能表面发黏。聚醚型耐水解好很多。不管哪种,避光密封存放,用之前摸一下表面,发黏的别直接上机。