模具表面处理有几种?氮化电镀涂层的适用对比
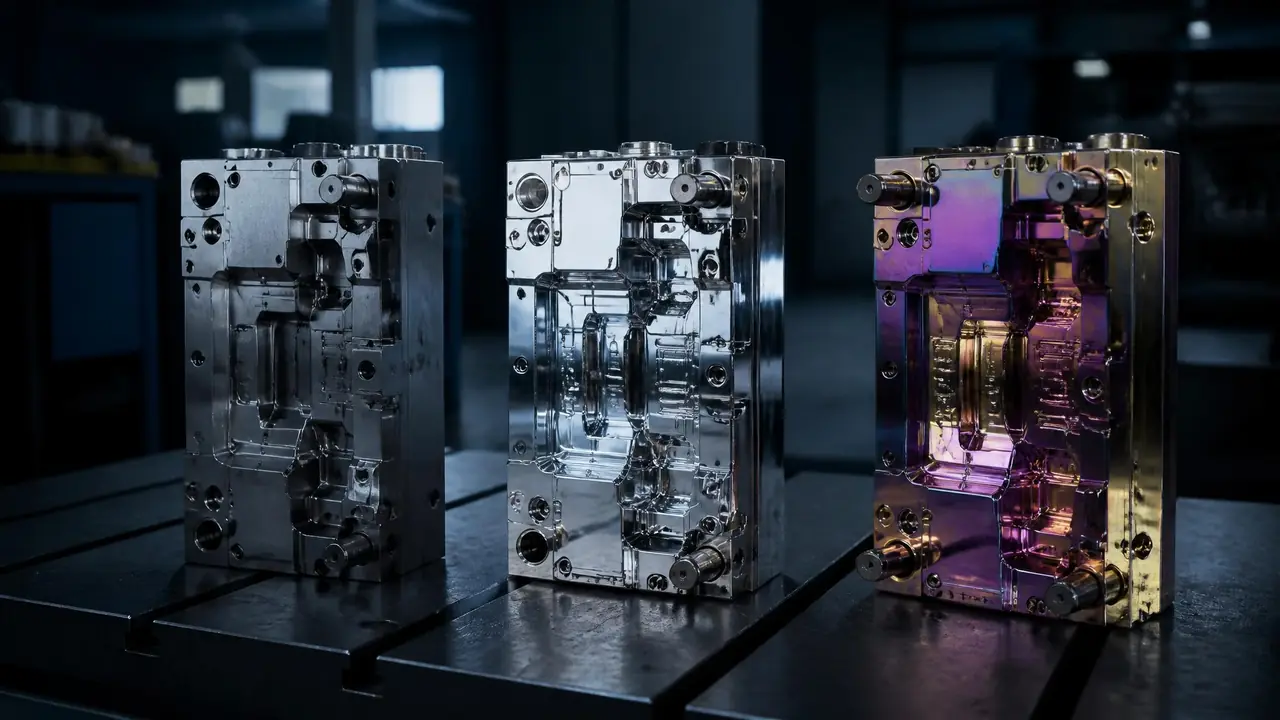
直接给结果:模具表面处理常用就四大类——氮化、电镀、PVD与TD涂层、氧化发黑。变形敏感选氮化,防锈选电镀,高磨损冲压上涂层。先确认你的模具钢种和失效方式,再谈工艺。
上个月有个做瓶盖模的老板找我,模具表面处理到底有几种,他那副P20模芯打了三十来万模就拉花了,厂里老师傅让他去氮化,隔壁厂又劝他电镀,两个说法打架,他谁也不敢信。这个问题我一年要答十几回。难的不是列工艺清单,是分清你的模具到底怎么坏的。
我的判断很直接:没有万能工艺,只有对症的工艺。拉伤、粘料、锈蚀、磨损,四种毛病对应四个方向。我见过一家厂花六千做了一整炉PVD涂层,结果模具坏因是塑料粘模,涂层照样粘,客户回头就骂涂层是智商税。钱花了,问题还在,这种冤枉钱每年都有人交。
主流就四类,先把路数分清
模具表面处理主流四类:氮化、电镀硬铬、PVD与TD涂层、发黑氧化。前三类提升硬度和寿命,发黑只做储运防锈,别指望抗磨。
氮化是往里渗。模具进炉,520到560℃保温一二十个小时,氮原子渗进表面,形成0.2到0.4毫米的硬化层,表面硬度普遍能到HV1000往上。芯部组织不动,整体变形小,这是它吃精密模这碗饭的底气。
电镀硬铬是往外镀。不进炉、不改基材组织,型腔表面直接沉一层0.02到0.05毫米的铬,硬度HV800到900。图三样:防锈、光洁、脏了能退掉重镀。注塑模对付PVC这类腐蚀性物料,电镀几乎是标配。
PVD和TD属于涂层路线,表面硬度直接拉到HV2500以上,TD的碳化钒层能到3000多,专门伺候高磨损。发黑氧化最便宜,泡一槽几十块钱,就是防个储运锈,指望它提寿命是外行话。话说回来,不少新入行的采购还真分不清这个,把发黑当耐磨工艺买回去,交期一到才发现不对。
氮化、电镀、涂层怎么选?
先看钢种再看失效:热作模H13优先氮化,塑料模怕腐蚀选电镀,冷冲高磨损上TD或PVD,精密件怕变形选低温工艺。
拿不准就对着这张表找自己的位置:
| 工艺 | 表面硬度 | 变形风险 | 最对口的场景 | 大致价位 |
|---|---|---|---|---|
| 气体氮化/软氮化 | HV1000上下 | 小(0.01-0.03mm) | 热作模、精密模芯 | 中型模芯几百到两千 |
| 电镀硬铬 | HV800-900 | 几乎没有 | 防锈、腐蚀性塑料 | 按面积计,几百到一千五 |
| PVD涂层 | HV2500以上 | 小(约450℃处理) | 冷冲模、切削类 | 按装炉分摊,单件一两千 |
| TD处理 | HV3000左右 | 大(约950℃盐浴) | 高磨损冲压、拉深 | 单件三千往上 |
| 发黑氧化 | 不提硬度 | 小 | 储运防锈 | 几十块一槽 |
偏向我也说清楚:拉深、冷挤压这类磨损硬仗,TD确实比PVD强一截,这是我盯着几家用下来的感受;薄料高速冲压反而PVD更合适,450℃上下的处理温度对DC53、SKD11这类冷作钢很友好。做热作模的话,氮化几乎是默认选项,H13模具钢的性能参数和应用场景里就提过,压铸模芯氮化后抗铝水冲蚀的寿命能拉开明显差距。
塑料模的账另算。料里有腐蚀性,或者厂房潮气重,电镀铬最省心。但有个前提常被忽略:基面得先抛好。镀层是跟着基面走的,型腔拉伤没焊补打磨就直接上镀,镀完还是花脸,返工的钱比首次电镀还贵。也有更省事的走法,直接选防锈钢,S136这类镜面耐蚀钢本身抗腐蚀,不少客户用它之后电镀环节整个省掉了,这篇S136模具钢镜面抛光和耐腐蚀性能解析写得比我细。
冷冲车间再补一句。Cr12MoV做的凹模,冲0.5毫米硅钢片,普通热处理大概八万冲次就得出问题,做了TD之后,我见过同行从八万直接干到三十几万冲次,差距就是这么赤裸。细节在Cr12MoV模具钢的性能和热处理里有铺开,冷作钢配硬涂层基本是行业共识了。
交货之前,这三笔账得先算
处理之前算三笔账:处理费占模具价的比例、等炉耽误的产能、后期退镀重做的次数。涂层贵但一次到位,电镀便宜但隔几年要重做。
第一笔是钱。一副三十万的注塑模,氮化外协报价大概一两千,占比百分之一都不到,闭着眼做。但涂层六千块打水漂那种事,前提是没弄清坏因,所以比价之前先想清楚要解决什么问题。
第二笔是周期。氮化一炉连前清洗带排队,外协普遍三到七天。去年我们一副模具从试模到交模压了十五天,光等氮化就占去四天,交期紧的时候这笔账比处理费扎心得多。电镀相对快些,三五天能交,着急的件还能插队。
第三笔是验收。别光看亮不亮。氮化件要查硬化层深度和表面白层,白层不磨掉,装配后容易剥;硬铬测厚度和结合力;涂层件拿到手拿放大镜看看有没有液滴、边角有没有剥起来。验收标准提前和外协写进单子,出了事才有得谈。
回到开头那副瓶盖模。他的坏因是合模面压伤加局部粘料,我给的建议是先焊补修光,再做一次软氮化,前后花了不到两千块。现在那副模打到八十来万模还在转。模具表面处理这件事,选型逻辑永远排在价格前面,先弄清模具怎么坏的,再决定进哪家的炉。
常见问题
氮化处理会让模具变形吗?
会有一点点,但可控。气体氮化540℃保温后的变形普遍在0.01到0.03毫米,精密模芯预留0.02毫米左右的研磨余量基本能兜住。真正要小心的是TD,950℃上下的盐浴温度,细长件和薄壁件变形明显,靠谱的外协接单前都会提醒你。
电镀硬铬可以反复退镀重镀吗?
可以,这正是它省钱的地方。磨损了退掉旧铬再镀新的,基材基本不伤,注塑模用两三年重镀一次很正常。不过反复退镀对型腔粗糙度有影响,第三次之后建议先检查基面再决定。
PVD和TD涂层价格差多少?
PVD按装炉量分摊,单件一两千比较常见;TD要上950℃左右的盐浴炉,处理完还要回火和后续抛光,单件三千往上,批量大了能谈。差价摆在这,除非磨损是真痛点,否则不必盲目上TD。
发黑处理还有必要做吗?
有必要,但目的要摆正。模具入库、海运、停机过夏,几十块钱的发黑防锈很划算。想靠它提高寿命就别想了,它根本不增加硬度。
延伸阅读
工艺是表面功夫,钢才是底子。选材拿不准的话,先看这篇常用模具钢牌号性能对比与选用指南,把钢定对了,表面处理才有的放矢。
注塑模的用户可以再补一篇P20预硬塑料模具钢详解,P20、718H这类预硬钢要不要氮化、什么时候做,里面有个大概的说法。