东莞塑胶模具厂怎么找开模注塑一体的?三招验出真一体厂
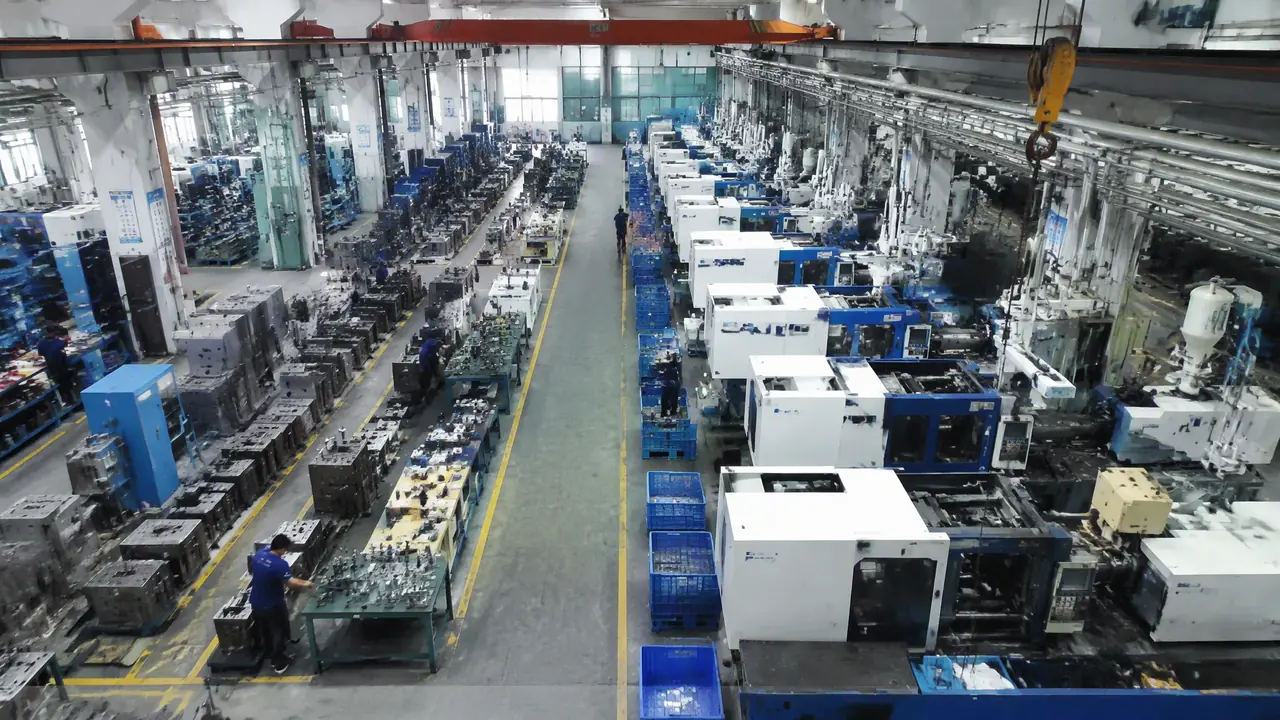
把话放这儿:找东莞塑胶模具厂做开模加注塑一体的单,先看厂里有没有自己的模房和注塑车间,再问报价里模具费和注塑单价是不是分开列的。两头都外发的转单公司,出了扯皮没人认账,验厂花半天,比事后省的冤枉钱值。
上个月陪客户去横沥看一家东莞塑胶模具厂,电话里拍胸脯说开模注塑一条龙,到了现场发现注塑车间在隔壁镇,模具部连前台算进去四个人。我的判断一直没变:先分清真一体厂还是转单厂,这一步走错,后面报价谈得再漂亮都是白搭。
客户当场没说什么,回去把单给了另一家。他跟我讲过一句话我一直记得:开模的和注塑的不是一拨人,出了缩水谁背锅?
话糙,理不糙。
长安、横沥、常平这一带,挂着塑胶模具厂招牌的公司少说几千家,真开模加注塑都装在自己厂里的,我这一年跑下来估计不到三成。剩下的分两种,一种是纯模具厂,模开完交给你自己找地方注塑;另一种更隐蔽,名片上什么都写,接到单两头外发,中间赚一道差价。这篇就把怎么把它们分开讲清楚。
真一体厂和转单厂差在哪
真一体厂模房和注塑车间在同一块厂牌下,改模当天上机当天验证;转单厂两头外发,改一次模来回三五天,出了问题互相推。差别不在规模,在响应速度。
我在甲方做采购这几年,最深的体会是模具这东西没有一次到位的。T1试模出来十有八九要修,缩水了调保压,飞边了研修模面,一改就是几轮。模具和注塑机在同一个院子里,早上发现问题下午改完,晚上就能再打一版模温八十度的件给你看。隔着一个镇的,光等拉模的板车就要半天。
有个土办法当场能试出来:你跟对方说,下周三我到厂里看T1,顺便当场改一个浇口尺寸。真一体厂的销售眼睛都不眨,转单厂会开始跟你绕,一会儿说师傅出差,一会儿说机台排满。跟换遥控器电池一个道理,电池就在后盖底下,掀开就换,不用寄回原厂。
怎么验出真一体厂?
看三处:CNC和火花机是不是自家的,注塑机吨位铭牌对不对得上你的产品,报价单上模具费和注塑单价有没有分开列。三处都对得上,基本就是真厂。
第一处看设备。进了厂别光坐着喝茶,直接要求走一遍车间,数一数CNC几台、火花机几台、注塑机几台,铭牌上的吨位顺手拍下来。做3C结构件的,160吨到320吨的机台得有个五六台才算有产能;只有两台还常年停着,多半是摆样子的。这个坑我踩过,早年图便宜找了家看着气派的,签约后才知道注塑是外发的,单价硬生生贵了两成。
第二处看人。真模房至少有专职设计,三个人往上是底线,钳工装配组也得有四五个,不然改模全靠外包,周期根本不由你。图纸公差卡±0.02毫米的件,直接问对方车间有没有三坐标,答不上来的心里就该有数了。
三种厂的模式差别和各自的账,模具塑料厂怎么选?纯模具厂、注塑厂和一体厂的分账对比这篇拆得比我细,拿不准的时候先看它。
第三处看报价单。真一体厂习惯把模具费和注塑单价分开报,摊不摊模讲得明明白白;转单厂喜欢报一个打包价,里面注塑多少钱一克你根本问不出来。更系统的验厂清单,塑料模具厂怎么选?评估注塑厂的六个关键标准里有一条条能对着勾的指标,去之前打印一份带上。
一体厂的账怎么算才不吃亏
普通单腔模两三万能开,718H两腔模四万到八万是主流水位,注塑单价按克重和循环时间倒推,摊模条款一定要写进合同。打包价看着省心,量大了全是坑。
拿我去年经手的一套小家电外壳模举例。718H钢材一模两腔,图纸公差±0.02毫米,模具费四万八,T1试模排到第三十五天,后来修了两轮,前后一个半月量产。注塑单价一块八一个,PP料,单件循环四十二秒。合同里写明模具做到十五万模次归我方所有,注塑量累计到三十万件,模具费按每件一毛六返点折掉。
| 对比项 | 分开报价(我推荐) | 打包一口价 |
|---|---|---|
| 模具费 | 四万八,三期付清 | 藏在单价里,看不见 |
| 注塑单价 | 一块八每件,随料价浮动 | 三块二封死 |
| 改模责任 | 结构原因厂方担,你改版另计 | 全算你的 |
| 模具产权 | 写明模次归还 | 合同里不提 |
我更偏向分开报价。首期看着贵,量一上去单价就活了;打包价是把模具钱匀进每一个件里,你停产一个月它照样按量找你平衡。说实话,谈价的时候也别光盯着模具费砍,该省的是腔数和热流道这些选配,四腔改两腔能省一万多,产量跟不上的时候这才是大钱。
对了,说个跑题的:砍价砍得太狠,师傅的手艺就被砍进工时里了。模具费压到钢材成本价,人家只能在抛光和研配上少花工夫,最后亏的是你的外观面。
回过头说横沥那趟看厂。客户最后选的那家不大,注塑车间十一台机,模房八个师傅,报价单分列得清清楚楚。开模加注塑一体的厂子,验的就是这份摆在明面上的底气,半天时间换来往后三五年的少扯皮,这笔账怎么算都划算。
常见问题
开模和注塑不在一起的厂就一定不能合作吗?
不一定。你自己有稳定的注塑供应商,或者产品还在打样阶段,纯模具厂反而灵活。要一体厂的核心理由是改模快和责任好追,量产稳定之后分家合作的也不少。
一体厂从开模到量产要多久?
单腔小模三十天上下,两腔带抽芯的四十五到五十五天,T1试模之后一般还要修一到两轮。整个周期按一个半到两个月备货计划比较稳,承诺一个月交付的先问问是不是把设计外包了。
一体厂的注塑单价还能再压吗?
能压的是余量,不是利润本身。跟对方要单件克重和循环时间,按料价乘克重再加加工费倒推,报得虚不虚一算就知道。循环从四十二秒压到三十八秒,比嘴上砍两毛钱实在得多。
外地采购过去验厂,一天时间够吗?
够,但动线要排好。上午看长安或横沥的两家,下午再看一家做对比,把三家报价单拿回来横着比。别贪多,一天看五家等于一家都没看进去。