手机壳模具开一套多少钱?结构特点与成本构成分析
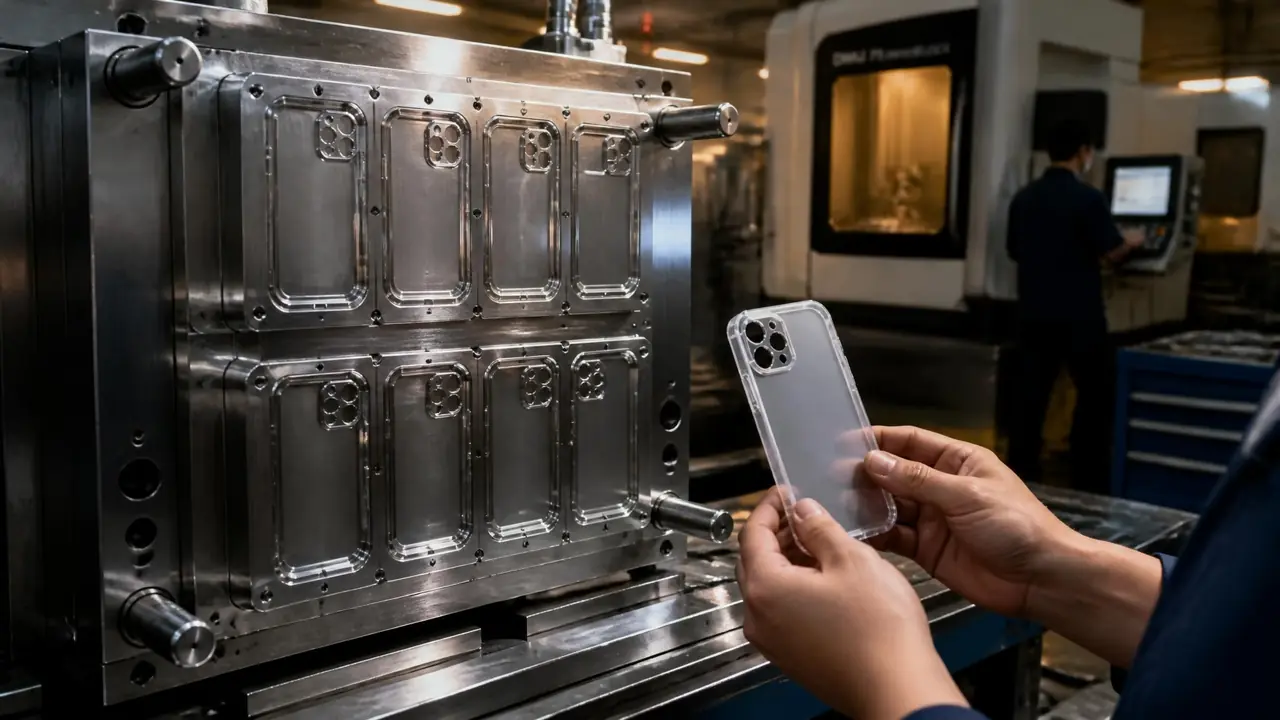
先说结论:手机壳模具的报价从一万五到二十万都有,差距全在腔数、钢料和蚀纹这三块。结构难点是薄壁成型和排气。拿到报价单,先让对方把钢料牌号、试模次数写进合同再说别的。
上个月有个做跨境电商的老客户来问,手机壳模具开一套到底要多少钱,我反问他打算开几腔、做TPU软壳还是PC硬壳,他愣了一下。这一行的报价就悬在这里:同一个机型,单腔试水模一万八能开,八腔带蚀纹的量产模能报到十五万往上,中间差出近十倍。差的不是玄学,是钢料、加工工时和结构复杂度一笔一笔堆出来的。
别小看这么个壳子。壁厚只有一毫米上下,塑料要在几秒内跑满整个型腔,哪里的排气没做好、哪里冷却不均,成品立刻给你脸色看。我经手过的手机壳模少说二十套,翻车翻出来的经验比书本上的结构图值钱,下面把结构和价格掰开讲。
手机壳模具难做在哪?薄壁、排气和孔位全是坎
手机壳模具的核心难点在薄壁成型:壁厚一毫米上下要高压快打、排气充分,镜头孔靠碰穿成型、侧边倒扣靠斜顶出模,比普通塑料件模讲究得多。TPU软壳的壁厚普遍在1.0到1.2毫米,PC硬壳更薄,做到0.8毫米的也不少见。壁一薄,流动阻力就大,注射速度和压力都得往上提,模具的排气和合模精度跟着受考验。
排气是头号杀手。料流末端的气排不出去,高压一压就是烧焦和黄斑。我们试一套四腔模的时候,四个角总有两个打不满,拆下来一看是分型面上的排气槽开浅了,只有0.015毫米深,铁屑一堵就失效,重新开到0.025毫米深、又加了两条引气槽才稳住。就这么点事,误了三天交期。
镜头孔现在大多不镶针了,直接前后模对碰成型,靠加工精度保证接缝处不毛边——差两三个丝,接缝就挂手。对碰的位置选在哪,本质是分型面怎么选的问题,之前写过一篇模具分型面怎么选的文章,碰穿插穿讲得比我细,可以翻翻。侧边的挂绳孔和按键开孔是倒扣,得用斜顶出模;TPU够软,小倒扣可以直接强脱出来,PC就不行,硬来直接白线开裂。
冷却也马虎不得。薄壁件的单循环要压在二十五秒以内才有账算,水路得贴着型腔走,四个转角最容易积热,我们一般镶铍铜块进去导热,模温压在三十度上下。冷却做不好,周期拉到四十秒,八腔模一天就少打上万只壳,这才是真正的隐形成本。
TPU还有个毛病:太软,脱模时容易吸在型腔上撕变形,得靠气顶辅助。这是我交过学费的——有套模顶针布得太靠边,壳子边缘顶出来全是白印,客户验货直接退了一整箱,后来加了两处气阀才解决。薄壁件对尺寸一致性也挑,腔与腔之间的差值要压得很小,怎么把公差控制到0.01mm,精密注塑模具那篇拆得很全,不重复了。
手机壳模具报价档位:一万五到二十万差在哪
档位由腔数和配置决定:单腔简化模一万五到三万,双腔到四腔三万到七万,八腔热流道量产模八万到十五万,双色或IML工艺二十万起步。下面这张表是我按手头问到的行情整理的大概区间,不同地区有浮动,拿去砍价够用了。
| 档位 | 典型配置 | 价位区间 | 适合谁 |
|---|---|---|---|
| 单腔试水模 | P20或718H,冷流道,光面或轻蚀纹 | 1.5万-3万 | 新机型打样、测市场 |
| 双腔到四腔 | 718H,冷流道,普通咬花 | 3万-7万 | 小批量电商款 |
| 八腔量产模 | 2738或S136,热流道,标准咬花 | 8万-15万 | 稳定订单长期跑 |
| 双色或IML模 | 双色机配模,或IML片材贴合结构 | 20万起 | 品牌定制订单 |
去年帮朋友询过一套八腔TPU壳模,宁波一家报了十二万八,珠三角另一家报九万六。差价主要在热流道——一个用国产品牌,一个用进口的,光这一块就能差出两三万。要不要上热流道,看订单量:月产二十万只以上,热流道省的料头和周期几个月就把差价赚回来;量小就用冷流道,便宜实在。
报价单拆开看:钱都花在钢料、加工还是试模
一套手机壳模具的报价里,钢料大约占两到三成,CNC和电火花等加工占四到五成,剩下是设计、蚀纹、试模和管理费。钢材牌号一换价格立刻变样:P20最便宜,718H硬度和抛光性更好,做高光或深咬花要上S136这类不锈钢料,一块模坯能差出五六千。
加工才是大头。一套八腔模的型腔,CNC粗加工跑一天一夜,精加工又是几天,镜头孔的对碰面还要钳修研配,顶针孔全靠线切割一条一条割出来。想估工时的,可以对照之前那篇注塑模具加工全流程的文章,从开料到装配每一步的活都列了。
蚀纹按面积报价,一个型腔面咬花下来大概两千到八千,纹号越深越贵,进口版滚(比如模德)比国产的贵一截,但纹路清晰度和耐磨性确实好一截,这是我用下来的感受。试模是坑最多的地方:报价一般含首次试模,第二次起按次收开机费,一次两千到五千不等。合同里务必写明因模具原因导致的返修不另收费,不然改一次收一次,三回下来够你多开半套模了。
下单之前,先想清楚这几件事
先定腔数再谈价格:月订单不到一万只就别上八腔,单腔或双腔完全够用,省下来的钱够你改三次模。腔数上去了,注塑机吨位也得跟着换,八腔模至少要二百吨以上的机台,账不是只算模具那一头。
然后是验厂。手机壳模的精度靠机床和钳工,去厂里看两样就够:加工车间摆了几台高精度CNC、什么品牌;试模用的注塑机是哪个吨位段、有没有你对应腔数的机台。之前整理过一篇注塑模具厂怎么选的文章,对薄壁件最要紧的就是机床精度和试模机台这两条。
最后是合同四要素:钢料牌号写明、热流道品牌写明、试模次数写明、返修责任写明。四项里有任何一项对方支支吾吾不肯落到纸面,这个厂直接排除。就这一条,能筛掉一半的麻烦。
回到开头那位老客户,我最后给他的答案是:先拿单腔模测市场,跑顺了再上四腔。手机壳模具这东西,贵的有贵的道理,便宜的也未必是坑,关键是配置跟订单量要匹配。报价单摆上桌,把钢料、腔数、试模三件事问透,价格基本就骗不了你了。
常见问题
一套手机壳模具大概能打多少模次?
P20料正常保养能打三十万模次左右,之后分型面容易起毛边,该修模了。718H养得好可以到五十万以上。TPU料里带填料的话对型腔磨损比PC厉害,寿命还得再打个折扣。
TPU壳和PC壳能共用一套模具吗?
不行。两种料收缩率不一样,TPU大概百分之一上下,PC只有百分之零点五到零点七,同一套模打出来的尺寸能差出一截,装不上手机。顶出方式也不同,软壳可以强脱,硬壳必须规规矩矩布顶针。
从开模到交模要多久?
单腔模设计加加工二十五到三十五天,八腔模四十到六十天。中间试模改两次,再加一个星期左右。急单可以催,但省掉的工序多半会在质量上找回来,别催得太狠。
老机型的模具能改成新机型的吗?
改不了。手机壳是全包覆结构,外形尺寸全变了,等于重开一套。唯一有参考价值的是蚀纹版本,让咬花厂按原纹号复刻版滚,外观能保持一致,这算是唯一省得下来的钱。