塑料模具制造的三道质量关:钢材入场、热处理外协、装配精度怎么盯
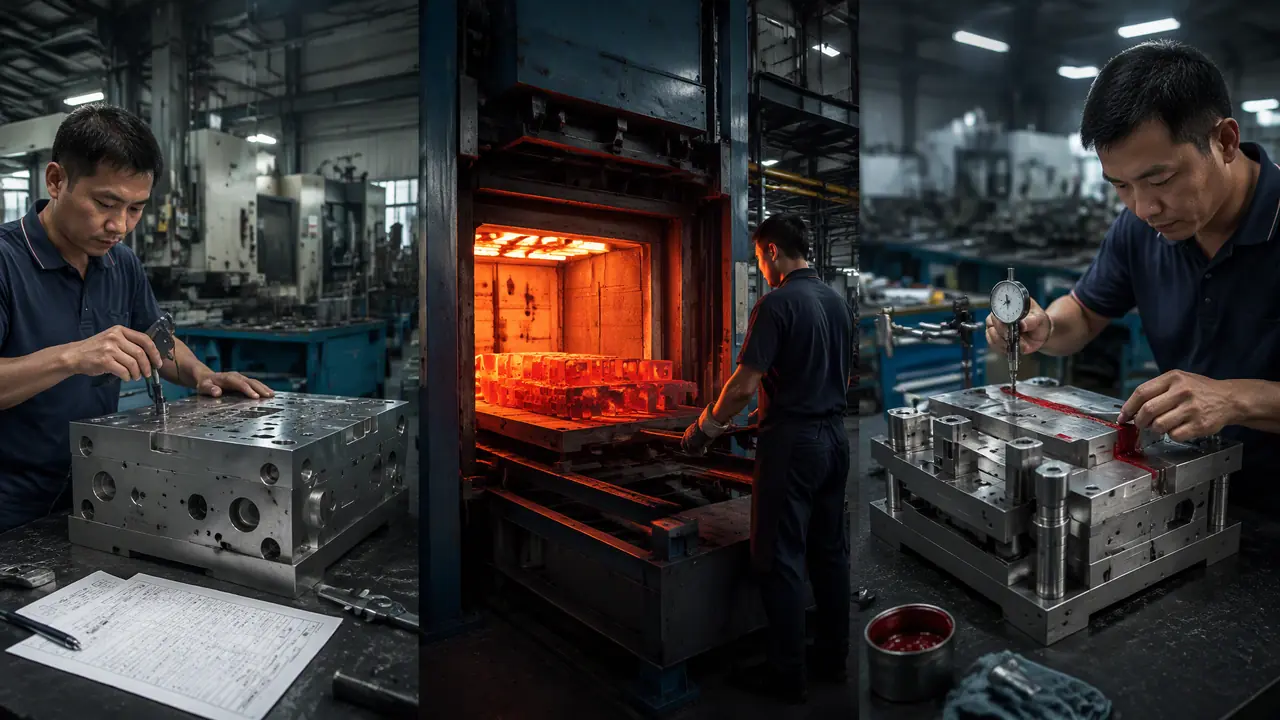
把话放这儿:塑料模具制造想少返工,就守死三道关——钢材入场核对质保书、炉批号、喷码并抽点测硬度,热处理外协写死硬度带和随炉试样,装配验收用红丹粉研点和千分表卡住间隙,哪道松了,返工的钱就翻倍往里贴。
上周四夜里十一点,我正准备睡,车间主任电话打过来:八腔收纳盒模试出来的第三腔制品,侧面拉了一道两指长的划痕。我第二天一早到厂里,没先看制品,先翻这套模的三份记录——钢料入场检验单、热处理回执、装配研配记录。干塑料模具制造这行六年,我越来越信一个判断:模具质量不是试模试出来的,是三道关卡守出来的,钢料进门一关、热处理回来一关、装配合模一关,哪道松了,后面加多少班都补不回来。
记录翻到装配那一栏,答案就落在这儿了。第三腔滑块压条的间隙装大了0.08毫米,胶件跑飞边,带出划痕。0.08毫米什么概念?一根头发丝的直径。就这点东西,赔了客户三千块试模费,模具还多压了一个星期。
钢材入场这一关,先对三样东西再谈价钱
钢材入场先对质保书、炉批号和实物喷码,三样一致再用里氏硬度计抽三点,预硬料偏差超±2HRC整批退货,没有商量余地。
很多人以为验钢就是看看表面有没有裂纹,差远了。我们厂的流程是三步:先对文件,质保书上的炉批号要和钢料端面喷码一字不差;再测硬度,P20、718H这类预硬料出厂硬度在28到34HRC之间,一块料对角打两点、中心打一点,三点差超过2HRC,说明这块料淬透性有问题;最后有条件的打一次光谱,成分对不上,后面全是白干。
翻车的事我遇过。前年一批标着718H的料,质保书齐全,硬度也对,老师傅拿火花机随手一打,觉得火花发暗,坚持送光谱,结果碳和镍都偏低,就是拿低配钢磨了喷码来冒充。供应商嘴硬了三天,最后认账换料。从那以后厂里定了规矩:单块超过500公斤的料,光谱必打,一次两百来块钱,比一套十几万的模打水漂,这钱花得值。2738、718H这一档本身就是掺假重灾区,2738模具钢是什么?和718H、P20差在哪,掺假重灾区避坑指南这篇里把猫腻拆得更细,进场前值得翻一遍。
我把自己常用的快检要点列成一张表,贴在收料口:
| 牌号 | 交货状态 | 入场快检要点 | 重点防的猫腻 |
|---|---|---|---|
| P20 / 718H | 预硬,28-34HRC | 三点硬度加光谱成分 | 低配钢喷码冒充 |
| 2738 | 预硬,28-34HRC | 核对镍含量与炉批号 | 拿718H差料顶替 |
| S136 / 2083 | 退火态交货 | 查加工余量与探伤报告 | 电炉料冒充电渣料 |
| 2311 | 预硬 | 表面硬度加平面度 | 黑皮夹渣超标 |
热处理外协,盯的是曲线不是口号
热处理外协必须约死三件事:硬度带、变形量和随炉试样,货回来先复检硬度,S136做到52到54HRC才算数,口头承诺不算数。
淬火这一步,绝大多数中小模具厂都发外。发外最大的风险是看不见炉子,你不知道对方用真空炉还是井式炉,也不知道有没有老老实实回火两次。我的土办法三招:第一,下单时把硬度带写进加工单,比如S136要求52-54HRC,低于51.5整批重做,费用外协厂担;第二,要求随炉放两块试样,一块随货回来我们复检,一块留在对方厂备查;第三,取货时看炉温记录纸,真空炉的打印纸造不了假,哪个时段升温、保温多久,一目了然。
去年吃过一次亏。一批S136模芯外协回来硬度合格,外观也漂亮,装模打了两个月,型腔表面开始出点状麻坑,拉回去一查,回火只做了一次,残余奥氏体慢慢转变,尺寸和表面全走掉了。重做模芯花了四万多,客户那边差点跑单。老实讲,那次之后我宁可多等两天要对方的回火记录,也不再凭硬度一张纸放行。想弄明白为什么两次回火这么要命,模具热处理为什么关键?淬火回火对寿命的影响这篇写得够直白。
对了,说到变形。1米长的模板淬完火,翘曲超过0.05毫米就得磨掉一层才够用,磨多了硬化层跟着变薄。所以下外协单的时候,允许变形量也得白纸黑字写上,别等货回来了再扯皮。
装配精度,让卡尺和红丹粉开口说话
装配验收盯三个数:分型面红丹粉研点每25乘25毫米不少于6点,顶针凸出型面0.05到0.1毫米,四角平行度误差不超0.02毫米。
装配是最后一道关,也是最容易糊弄的一道。钢是好钢,热处理也没问题,装配松半口气照样出废品。我们厂验收装配就三板斧:红丹粉研分型面,薄薄涂一层合模压一下,揭开数接触点,25×25毫米里少于6个点,说明平面没磨平,合得再紧也跑料;顶针装完用磁力表座打百分表,顶出面高出型腔面0.05到0.1毫米,凹进去会拉胶件,凸太多压出印子;收尾用千分表打四角,平行度差超过0.02毫米,回头查模架或者垫片。这几项的来龙去脉,模具装配技术要求有哪些?间隙、平行度与配合公差要点里有一份现成的清单。
教一个老师傅的土办法,比仪器还快:合模锁紧以后,拿手电筒贴着分型面照一圈,见光的地方就是没贴平。上个月那套八腔模,就是这么找出第三腔滑块压条的缝的。仪器还得架表找正,手电三分钟出结论。当然,定位量还是得靠表,手电只管找到地方。
还有个不起眼的活儿别忘了:水路打压。0.6兆帕气压保压十分钟,掉压就是有砂眼,别等上了注塑机往外渗水才知道返工,那时候模具都热透了,拆装一趟又是半天。
回到开头那通夜里十一点的电话。事后复盘,三份记录里两份都齐整,偏偏装配研配记录上滑块那栏是空的,装的人凭手感,验的人也凭手感。塑料模具制造这行没有魔法,钢料进门把住成分,热处理回来把住曲线,装配合模把住那几丝间隙,废品率自然就下来了。下回你再验收模具,或者去供应商厂里考察,别光看设备新不新,翻翻他们的检验记录,空着的项目,就是将来要赔钱的地方。
常见问题
钢材入场检验一定要送第三方检测吗?
不一定。中小厂用里氏硬度计加火花鉴别就能挡掉八成问题,单块500公斤以上或者做出口模的料,再送一次光谱,一次两百元左右。第三方报告主要留着定责任用,日常把关还得靠自己那几样工具。
热处理外协回来发现开裂,责任怎么算?
看随炉试样和加工单。下单时写清硬度带、变形量和回火次数,回来复检有记录,责任基本清楚。口头约定没留痕,扯起皮来双方都说不清,所以试样和记录比什么都重要。
没有三坐标,装配精度还能验什么?
百分表、千分表、塞尺加红丹粉,日常验收够用了。分型面贴合看研点,顶针高度用百分表,间隙用塞尺,三样加起来不到两千块。三坐标留给精密模和有争议的时候再上。
T1试模前,质量员还要补查哪些容易漏的项?
水路气密打压、顶针油、螺丝扭矩标识、吊模孔是否通畅,这四项最容易漏。另外把冷却水的进出方向在模坯上用箭头标出来,试模师傅接错运水的事,我一年能碰上好几回。