五金塑胶模具厂怎么挑?一站式的便利与专业的取舍
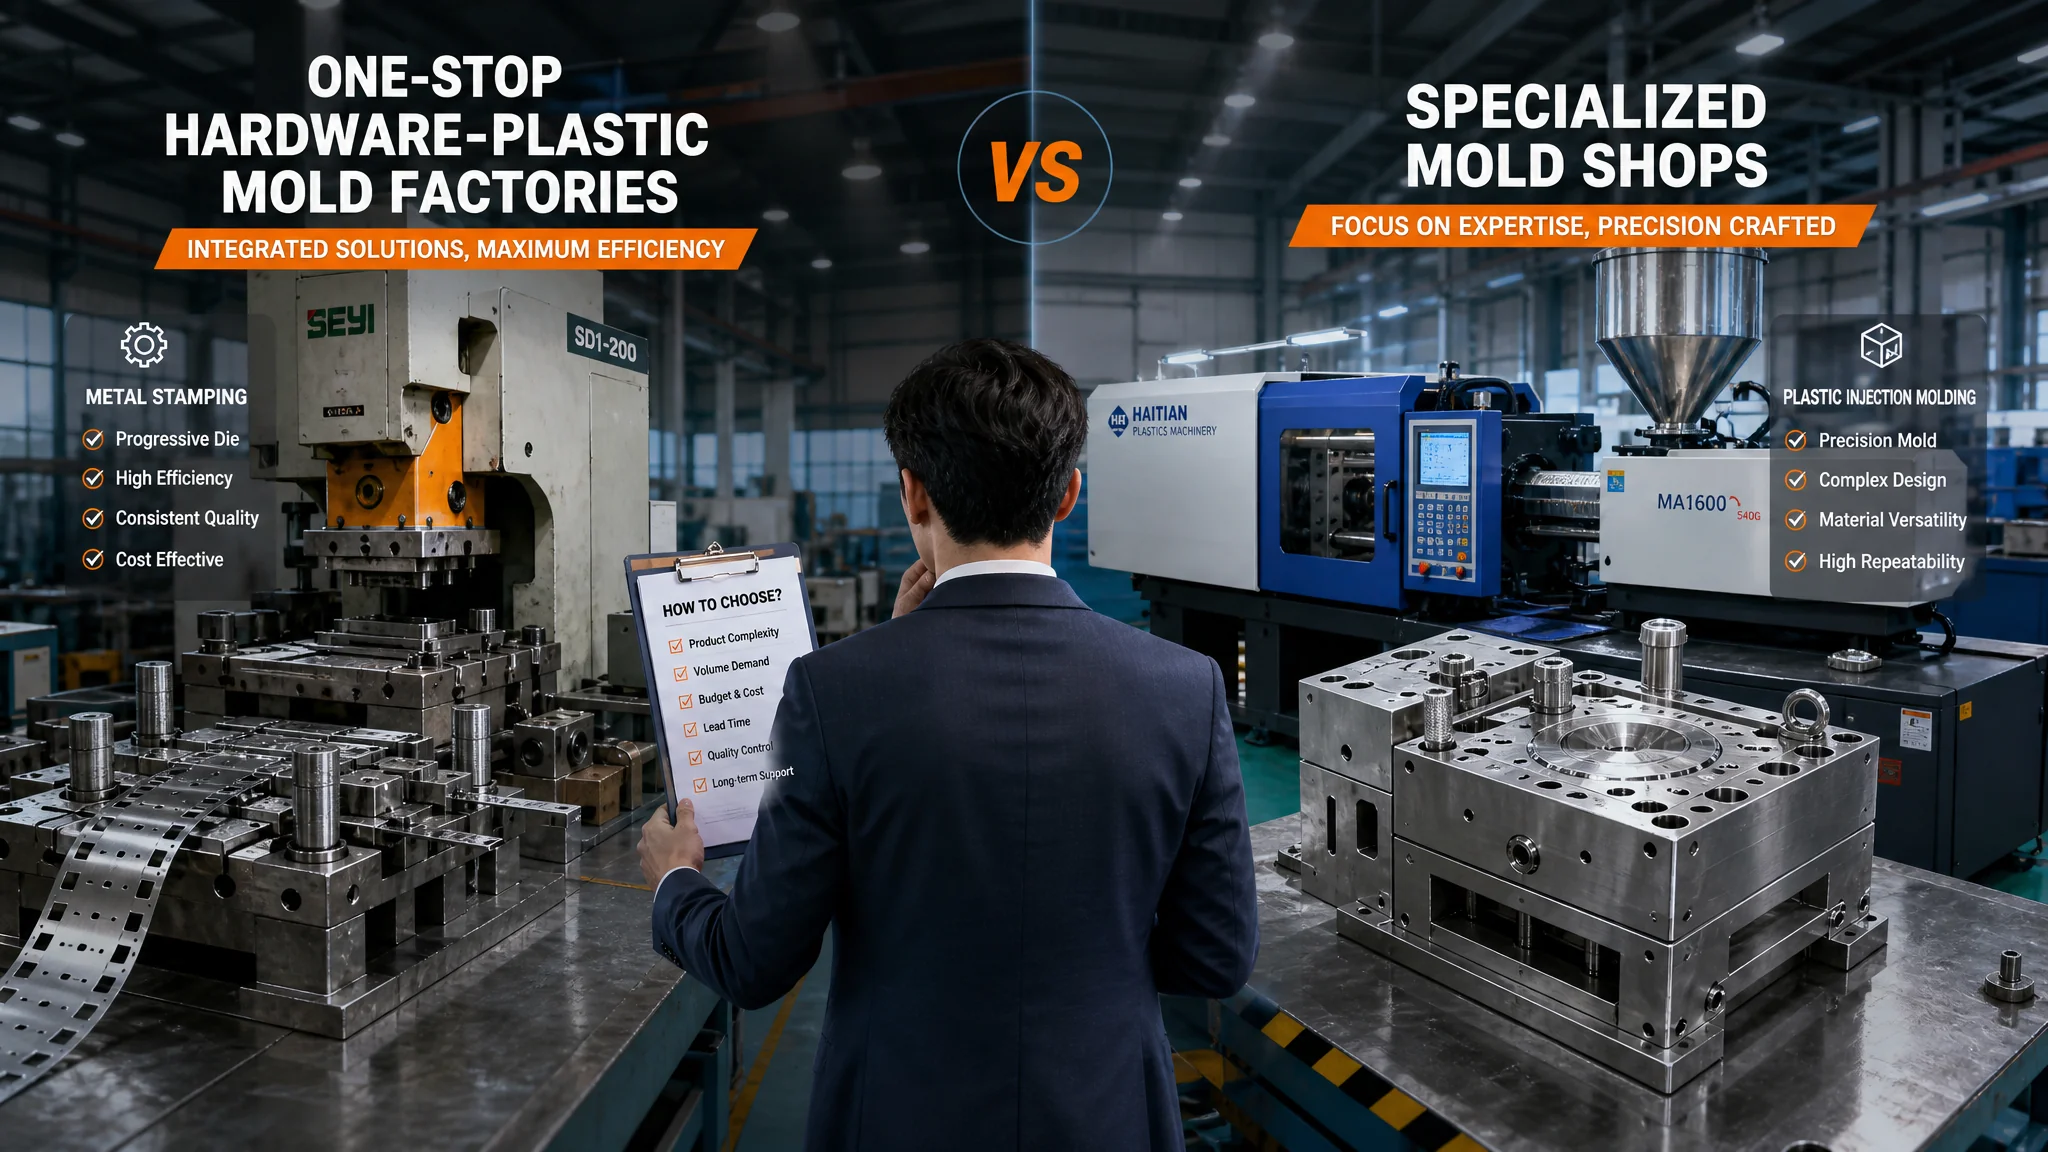
简单说:小家电、消费电子这类整机项目,选同时做五金模和塑胶模的综合厂,一个项目经理对全部件,交期和总装配合占大便宜;高精密连接器、高要求汽车件,老老实实分开找专业厂。验证综合厂就一招——分别看两个车间的设备和案例,再问一句两类模具各占产值多少。
去年有家做宠物饮水机的创业公司找我拿主意,整机拆开是十三个零件:九个注塑胶件,四个冲压五金件。老板拿着两份报价单发愁——一家五金塑胶模具厂全包报四十六万,分开找专业厂报四十二万。差价摆在那,他却犹豫了,问我这四万块到底该不该省。我当时没直接回答,先给他讲了一个我自己踩过的坑。
那是更早之前的一个空气炸锅项目。图纸是我出的,五金件给了东莞一家冲压模厂,塑胶件给了另一家注塑模厂,两家隔着二十公里。结果呢?扯皮扯了两个半月。五金支架上四个卡孔的位置度,塑胶壳的卡扣就是配不进去。冲压厂说我的孔是按图纸做的,公差没超;注塑厂说塑胶件缩水是正常现象,你五金件让一点。我夹在中间当裁判,改一次模停一次产。后来学乖了,这类多材料整机项目,我第一轮就筛同时做五金和塑胶的综合厂。五金塑胶模具厂这个词听着像是啥都沾一点的杂货铺,用对了场景,它是能帮你省掉一堆协调成本的正经选项。前提是,你得会挑。
一站式到底省在哪里?不是报价,是协调成本
一站式的真正价值不是模具报价便宜,而是把"多家厂互相等、互相推"变成"一个厂内部排"。对接成本、交期协调、总装配合这三笔账加起来,往往比模具差价大得多。你的零件种类越杂、项目越赶,这笔账越明显。
先算对接账。分开下单,你要维护两套沟通:两份合同、两次对图、两个项目经理、两拨技术评审。任何一处变更,两边都得同步通知。我那个空气炸锅项目,光设计变更邮件就发了三十七封,图纸版本一度出现五金件V5配塑胶件V4的乌龙,差点开错一套模。一站式厂内部一个PMC全排掉,我只需要对一个项目经理。
再算交期账。这个我自己掐过表。分开找厂,五金模T1二十五天,塑胶模T1三十天,听着都对得上。但总装样机要等所有件齐活,五金件先到了得躺在仓库吃灰七天等塑胶件。而综合厂接单时就把两套模的排产排成一张表:五金模先行十五天启动,塑胶模加工同步走,冲压件先做出来还能直接送去注塑车间当嵌件——如果做嵌件注塑的话。整个项目从下模具单到整机可动样机,我实测一站式比分开做快了整整三周。
第三笔是配合账,也是最容易被忽略的一笔。整机产品里,五金件和塑胶件的配合面特别多:螺钉柱对压铆螺母,卡扣对卡孔,定位柱对定位孔。这些配合尺寸,两厂分做时是各留各的公差,加起来就超差;一站式厂可以让注塑设计师和冲压设计师坐一张桌子,直接在图纸上把配合公差重新分配——五金冲压精度高,公差收紧;塑胶有缩水,公差放宽。这一来一回,总装良率能差出五到八个点。
隐患也得说透:什么都会,可能什么都不精
五金模和塑胶模是两个工种,设备、人才、经验基本不互通,一家厂两头都强是少数。警惕那种招牌写着五金塑胶模具厂、进去一看只有三台冲床加两台注塑机的小作坊——塑胶模很可能是外发给别人做的,你等于花钱买了层中介。
我展开讲讲为什么是两个工种。五金冲压模,讲究的是冲裁间隙、折弯回弹、料带排样,设备核心是冲床、线切割、磨床;塑胶注塑模,讲究的是收缩率、顶出平衡、冷却水路,设备核心是 CNC、电火花、注塑机试模。钳工的手感都不一样——修冲裁刀口和修分型面,完全是两码事。看过一篇讲冷冲压模具实战的老哥写的细节就明白,剪口间隙差个料厚的百分之几,断面质量天差地别。这种经验壁垒,跨行跨不过去。
所以行业里的真实现状是:多数综合厂有明显的强弱项。我见过塑胶强五金弱的——注塑车间三十台机,五金那边一个角落摆两台八十吨冲床,简单支架冲孔凑合,稍复杂的级进模就外包。也见过五金强塑胶弱的——级进模做得很漂亮,塑胶模的Hot Runner热流道一上就抓瞎,这个问题站内那篇热流道模具全解析里讲过门道,不是看两本书就能补的课。还有第三种最坑:两头都弱,靠外发。怎么识别?下一段专门讲。
怎么验证综合能力?产值占比是照妖镜
别看厂门口的招牌和展厅的宣传册,直接问一句:贵司去年产值里,五金模占几成、塑胶模占几成?两边都超过三成的才叫真综合厂,一边占八成以上的,另一边大概率是陪跑的业务线。然后再分车间各看三样:设备、案例、在制订单。
五金车间看什么。冲床吨位清单(80吨、110吨、200吨各几台)、是否配送料机做自动化冲压、磨床是手摇的还是数控的。我在佛山一家厂问出过一句实话:老板承认五金这块只占产值两成,接了我的单也是外发给隔壁冲压厂做,他赚一成差价。这种我就直接不谈了。
塑胶车间看什么。CNC是三轴还是四轴(精密模得上四轴)、电火花几台、有没有慢走丝——做精密塑胶模没有慢走丝,镶件精度靠什么保证?再要两套他们做过的模具档案,塑胶的看注塑模具设计图纸规范不规范,五金的看排样图。最后看出货记录,问上个月发出去的模具里五金塑胶各几副。聊到这个份上,虚实基本清楚了。
还有一个偏门但好用的招:看厂里的采购账。综合厂两种钢材都要买——五金模用CR12MOV、SKD11这类高碳高铬钢,塑胶模用P20、718H、2083这类预硬钢。你参观时留意钢材仓库,两种料的存放区是不是都有足量的整料。只有塑胶钢没有五金钢的仓库,替你想做的五金模,料从哪来?答案大概率是隔壁厂。选厂这个事,之前写过一篇更通用的塑料模具厂评估标准,六个维度的打分法可以配合用。
哪些项目适合一站式,哪些必须分开找?
小批量多品类、创业公司的整机产品、对交期敏感的消费电子,优先一站式;高精密连接器模、汽车结构件、外观要求苛刻的产品,别贪这个便宜,分开找对应领域最专业厂。判断标准就一条:你的核心竞争力在"集成"还是在"单点极致"。
适合一站式的,我列三类。第一类,创业公司整机产品——宠物用品、小家电、智能硬件,零件十几个、单件量不大、急着出可动样机去见投资人,一站式厂一个项目经理跟全盘,效率碾压。第二类,小批量多品类——比如做工业测试设备的,一台机器三四套模具就够了,量小,专业大厂看不上,综合厂正好拿这种单填产能。第三类,有五金嵌件注塑需求的产品,螺母嵌件、金属屏蔽罩包胶,本来就得五金件和注塑配合,放在一家厂里做,嵌件模内热的工艺对接顺畅得多。
必须分开找的,说三个血泪教训。精密连接器模:模芯公差0.005mm级、光学抛光、镜面Ra0.025的要求,这种活只能给专做连接器模的厂,综合厂接了也是转包,转包一层价格加三成、质量方差翻倍。高要求汽车件:车规件要过IATF 16949体系,冲压件回弹补偿、注塑件纤维流向,各自都是深水区,体系认证背景可以参考IATF全球监督网站的说明,一个综合厂很难两边都维持车规级体系。大面积外观件:家电面板、消费电子外壳,A面高光、无熔痕无顶痕,注塑厂的调机功夫是十年攒出来的,别赌综合厂的塑胶线。
中间还有个过渡选项,我觉得是大多数中型项目最优解:五金外协加塑胶自制的混合模式。模具和量产都放在一家塑胶厂,五金件由这家厂长期外协给它固定的冲压搭档。区别在哪?外协关系是厂对厂的长期合作,配合公差早磨合好了,冲压件来了直接上嵌件线;比你自己分别管理两家厂省心太多。相当于你雇了一个总包,总包再管分包。当然你要付一层管理费,通常体现在报价上浮五个点,我花的这五个点,值。
常见问题
五金塑胶模具厂报价一般比分开找贵多少?
看情况,多数贵五个点到一成。但你别只比模具价,把改模风险、停线等待、差旅沟通这些隐性成本折算进去,一站式常常反而便宜。我的账本上那个空气炸锅项目,分开做模具省了三万八,改模加延误搭进去七万多,纯亏。
怎么快速判断一家综合厂塑胶模是自做还是外发?
三个破绽:报价单上塑胶模交期出奇地统一(外发厂排期都按标准天数走);要求看塑胶车间时说在装修、在搬厂;模具上没有自家钢印和档案编号。最后一招最狠——签合同时写明模具产权归你、随时可移模,外发厂最怕这条,因为模在别人手里他控制不了。
一站式厂两边实力差太多,弱势那边的模具能做吗?
简单的能做,复杂的劝你算了。比如五金是强项的厂,做个塑胶齿轮箱外壳、卡扣件这种常规结构没问题;但要是带深腔、带细长芯子、公差±0.02mm的活,直接找专业注塑厂。弱势业务线在你这个项目上翻车的概率,比你想的高。
五金模和塑胶模的模具寿命一般差多少?
五金冲压模用CR12MOV、SKD11做到刃口一次修磨几十万冲次,整模两三百万冲次不稀奇;常规注塑模用718H,五十万到一百万模次是常态,具体差异可以参考工具钢的百科条目。注意这个差距会影响你的量产成本模型,签模具保修条款时两边要区别对待。
写到这,我的倾向已经很清楚了:整机集成类项目,我坚定站一站式,两个半月的扯皮经历换来的条件反射;精密单点类项目,我坚定站专业厂,一分钱一分货。最怕的是中间摇摆——既要省协调的钱,又要专业的精度,最后两头落空。还有个数据可以佐证这个行业的基本盘:根据中国模具工业协会的统计,2024年我国模具行业营收已超三千四百亿元,企业数量超过三万家——蛋糕足够大,专才和通才都活得下去,你要做的只是想清楚自己的项目到底需要哪种。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。