塑料件模具从3D图到量产怎么走?产品经理视角的全链路拆解
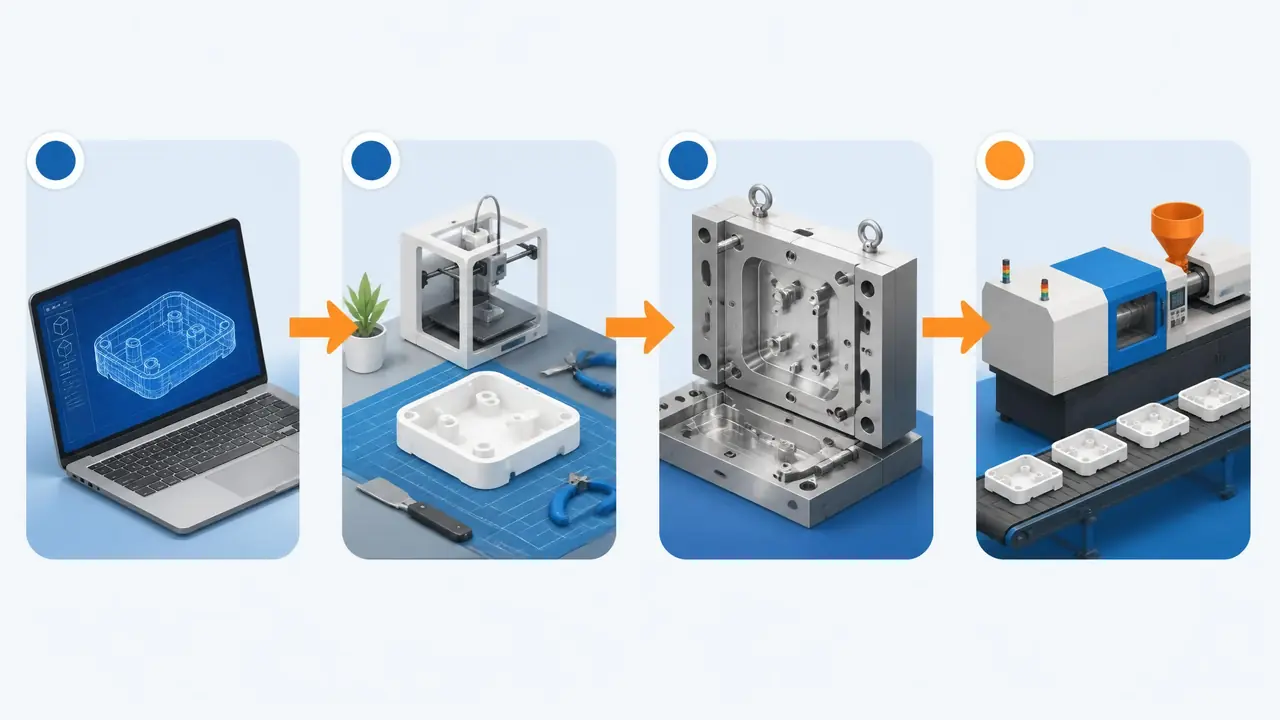
把话放这儿:塑料件拿在手里之前,你要闯手板、开模、试模、量产四关,每一关都可能让你多花几千到几万块。这四关的规矩完全不同,盯错了节点,交期和预算都会失控,下面按产品经理的日常节奏一关一关拆。
上周有个做智能硬件的朋友找我,甩来一个STEP格式的3D图,问我塑料件模具多少钱、多久能拿到货。我反问他一句:这个壳子你验证过没有?他愣住了。说实话,十个新入行的产品经理有八个卡在同一个地方——以为3D图画完发给模具厂,剩下的就是等。实际上从图到塑料件在手,中间至少隔着四道工序,每道都有自己的玩法。
我以前在厂里管过三年产品线,从消费电子外壳到小家电结构件都趟过。这条链路我走过不下二十遍,交过的学费摞起来比样件还高。今天就按实际推进的顺序讲,手板、报价、试模、量产,每一关给你周期、给钱数、给坑位。
手板不是走形式,是把错误留在几百块的阶段
手板的作用是提前把设计错误暴露在几百到几千块的成本里,别等开完模再花几万块改钢料。很多人嫌手板耽误时间,这钱真省不得。
3D图看着再顺眼,到了实物上全是问题。我去年做一款香薰机外壳,图里按键孔离边缘8毫米,渲染图上毫无违和,CNC手板拿到手一试,手指按下去总感觉要戳穿边框,工程部当场把位置挪到11毫米。这种事在屏幕上永远发现不了。
手板分两档。3D打印的,300到800块,三天内出货,适合看外观、验证装配关系,缺点是强度跟真料差得远,PP的韧性、ABS的光泽它都模拟不出来。CNC手板用真材料加工,800到2000块,3到5天,能拿去做跌落测试和旋熔焊接验证。我的经验是外观件两档都做,先打印版看造型,再CNC版测结构,两笔加起来不到模具费的2%。
对了,说到手板,提醒一个细节:让手板厂顺便帮你把关键尺寸量一遍写进报告。跟你自己拿卡尺量,量出来的东西一个能进会议纪要,一个不能。
图纸要过模具厂那关的,结构上拔模角度、壁厚、扣位这些雷区,可以参考模具产品设计总被模具厂打回?画图的人必懂的五个模具常识里列的反例,比你自己试错快得多。
开模报价单上,比总价更要紧的是三个数
模具报价别光比总价,把钢材牌号、腔数和试模次数拆开问,三个数对上了价格才有可比性。总价一样的东西,里子可能差一个档次。
同一套中等复杂度的外壳模具,两家报3万8,另一家报5万2,你选哪家?我吃过亏。当年图便宜选了3万8那家,回来发现用的是国产P20预硬钢,报价单上写30万模次,实际做到18万模次型腔就开始拉伤。5万2那家用的是718H加淬火,报价单上敢写50万模次。摊到每个件上,便宜的反而贵。
报价单必问三个数:第一,钢材牌号和承诺寿命,小批量两万件以内45号钢够用,十万件级认准P20以上,五十万件以上上718H或2344;第二,一模几腔,两腔和四腔模具价差40%到60%,但单件摊下来的模具费差一半以上,订单量没摸清前别盲目加腔;第三,含几次试模,含两次和含一次的报价差3000到5000块,试模次数不够的厂,后面每次上门都是钱。
各档位钢材和适用产量,塑胶模具价格多少钱一套?尺寸腔数钢材热流道报价分档拆解里有一张分档表,比我口述的细。我的偏向很明确:预算紧就减腔数,不减钢料,钢料降级是慢性毒药。
T1试模不是验收,是排错的开始
T1试模的意义是暴露问题不是交付,拿到件先量尺寸再查外观,问题当场写进试模报告让师傅签字。把它当验收的人,后面都在返工。
中等大小的两板模,从下单到T1大概35天,复杂的带抽芯的到45到60天。T1那天我建议人必须到现场,别让厂里寄件给你。我上个月刚试过一次远程,厂里拍了照片说外观没问题,寄到公司一量,卡扣位置缩了0.4毫米,装不上去,又多等了一轮。
到了现场按这个顺序看:先等机器稳定,让师傅打五模以后再取样,前三模的参数还在爬;量尺寸带着你的公差表去,重点量收缩方向上的关键孔距,PP料收缩率按1.2%到1.5%算,ABS按0.5%左右,师傅调模温的时候这个数会浮动;再看外观,缩水痕、熔接线、顶白,一样一样圈出来。
试模参数也记下来,模温、料温、冷却时间、周期秒数。模温80度和50度打出来的件,光泽和缩水完全两个样。以后量产换机台,这张参数单就是你的基准线。
跟模具厂从打样到T1的完整配合节奏,注塑模具厂家合作全流程:从打样沟通到T1试模的避坑实录写得更全,那篇的合同条款部分我建议打印出来。T1之后通常还有T2、T3,每改一轮钢料加7到15天,所以T1把问题一次挑干净,省的是整轮周期。
量产爬坡,头三天盯参数比盯模具还重要
量产爬坡头三天的机台参数比模具本身更关键,锁死模温、周期和收缩率,别让师傅随手改设定。良率波动多半出在人手上。
模具验收合格只是及格线,真正决定你成本的是良率。我自己带过的一条线,爬坡第一天良率92%,第三天拉到99.1%,差别在哪?就是夜班师傅嫌周期慢,把冷却时间从28秒压到24秒,件是出来了,变形量超了,全进不良堆。
所以给你三条硬规矩:参数单贴在机台上,改动要你签字;首件检验每两小时做一次,关键尺寸量三个点;不良品按小时统计,哪类不良突然抬头,停机查参数。一个150克的外壳件,120吨机台周期40秒左右,良率从95%到99%,按一天2万模算,差出来的就是1600个件,一个月就是一辆车的钱。
| 节点 | 周期经验值 | 费用区间 | 最常见翻车点 |
|---|---|---|---|
| 3D打印手板 | 1-3天 | 300-800元 | 强度失真,当真料做测试 |
| CNC手板 | 3-5天 | 800-2000元 | 没附尺寸报告,白做 |
| 开模(两板模) | 25-35天 | 3万-8万元 | 钢材降级,寿命腰斩 |
| T1试模 | 含在上面 | 2000-5000元/次 | 人不到场,问题靠猜 |
| 量产爬坡 | 3-7天到稳态 | 按件计 | 夜班偷改参数 |
这张表你存下来,下次立项排期直接往上填。交期谈崩多半是排期的人不知道试模之后还有爬坡。
再说回那个甩3D图给我的朋友。我最后给他的建议就一句:先花一千五做两版手板,再拿手板去找三家模具厂比报价。两周后他回我消息,说手板一出来自己就发现了两处结构问题,改完图的报价比原来直接降了六千。塑料件模具这条链路不神秘,就是每一步都别省该做的验证,钱花在前头,坑就留在后头。
常见问题
没有3D图只有样品,能开塑料件模具吗?
能,这叫逆向。拿样品去扫成3D图,扫描加建模一般800到3000块,看复杂度。但注意跟原厂的设计侵权边界,公模件没事,人家有专利的你得绕开。
一套塑料件模具能用多少年?
看钢料和保养。45号钢打几万模就疲了,P20正常用30万模次上下,718H淬火硬料做到50万模次不稀奇。保养跟得上的话,十年的老模具照样出好件,跟汽车一个道理,坏的多是没人管。
模具做完产权归谁,能拉走吗?
合同里写了归你就归你,这是谈报价时的必谈项。拉走一般要求结清全部模具款,有的厂还会收一笔拆模搬运费500到1000块。你量产发给别人做,模具在谁手里谁就有话语权,这点想清楚。
产品后面要改版,模具能改吗?
加胶容易减胶难,这是行里的老话。把型腔多车掉一点是加胶,便宜快速;要往回补就是烧焊,位置精度差还影响寿命。所以设计阶段宁可壁厚留有余量,给改版留条路。