注塑模具材料都有哪些?一副模从模架到弹簧的用材清单
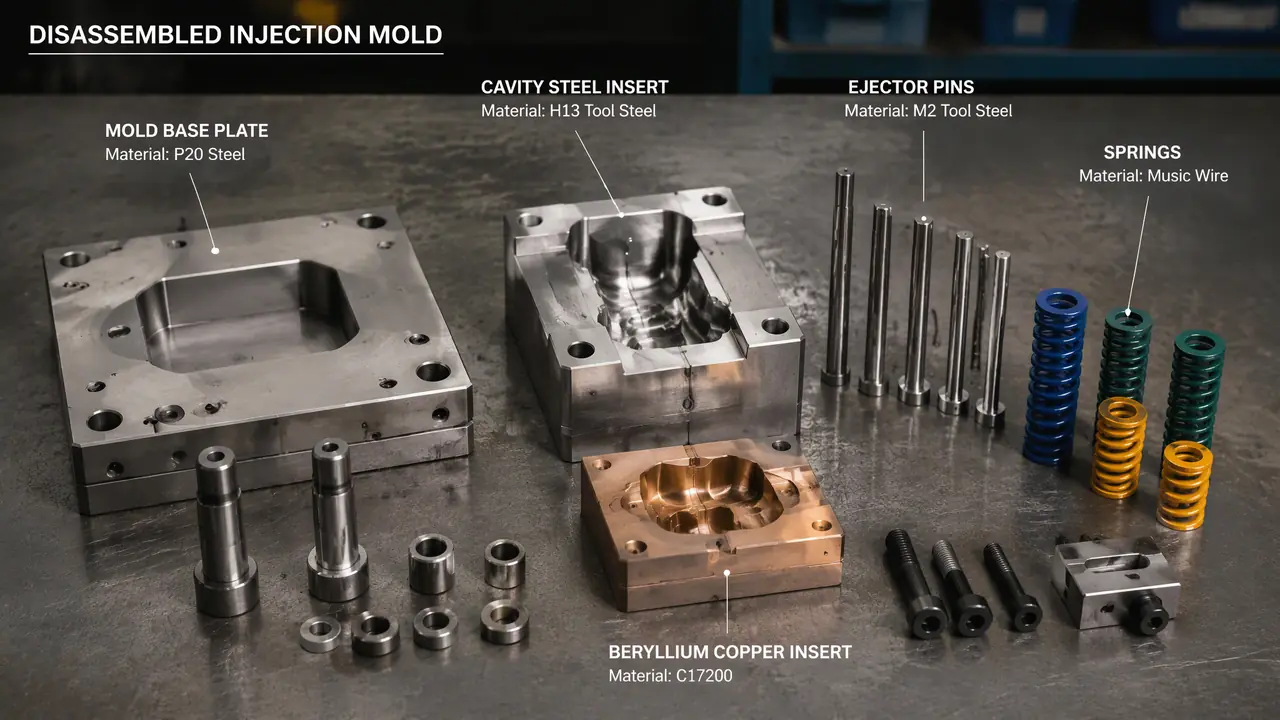
我的判断是:注塑模具材料从来不是一种钢,一副模拆开是七八种料各管一段。模架扛结构,型腔管成型,顶针顶产品,弹簧管复位,料配错了,省的那几千块后面全变成修模费。这篇把每个部件的常用牌号和换料时机列成一张单子,照着核报价单就行。
上周装配一套外壳模,采购把物料单发我核对,我扫一眼就打回去重做——他把顶针料写成45钢。45钢做模架模板没问题,做顶针就是闹着玩,打个几万模次顶针头就磨秃,产品顶白,客户投诉直接到老板桌上。这事儿让我觉得有必要把注塑模具材料的账摊开写一遍:一副模不是一种料,是一群料。
很多人以为模具就是一块钢挖个洞。不是的。你把一副6050的模架抬上装配台,里头有碳钢板、预硬钢芯、合金工具钢的镶件、不锈钢的型腔、SKD61的顶针、合金弹簧钢的矩形弹簧、铜铍的镶嵌块,运气不好还有一截铝的。各干各的活,价差能到十倍。搞清楚谁是什么料,你才能看懂报价单,才不会被"整副模具用某某进口钢"这种话术糊弄。
我的习惯是按装配顺序记,先架后芯,先大件后小件。下文就按这个顺序捋,每一类给常用牌号、价格水位和我个人的偏向。
模架用什么料:一副模的骨架钱
模架占一副模具材料费的四到五成,A板B板常用S50C碳钢或P20预硬钢,非承载的顶针板、垫块用45钢就够,没必要整副上好钢。模架的钱花在刀刃上就是A板和B板,也就是夹型腔的那两块。
标准模架厂(龙记、明利这些)的常规配置是:面板、A板用S50C或者P20,B板看情况,方铁(垫块)、顶针板、底板基本就是45钢。你要是非标模具用上全P20模架,报价单上材料费立刻多三成,装配师傅都清楚那多出来的钱有一半是白花的。
一副390x390的LCM非标架,去年我们拿的价是九千二,全P20的配置要一万三千多。省这四千块,模具照样打了八十万模次没变形。骨架扛的是合模力,不是磨料,硬度过头反而难加工,加工费又涨一轮。
对了,说个题外话:模架验收别光看尺寸,拿塞尺检查四角承力面的平面度,0.02毫米塞不进去才算合格。我收到过一套平行度超差的架,装上去合模飞边忽大忽小,排查两天发现是架子的毛病,退回去运费还得自己贴一半。
型腔型芯用什么料:按产量和塑料选,别听一句话推荐
型腔选钢就看三个数:产量多少模次、塑料有没有腐蚀性、外观看要不要镜面。30万模次以内的通用件718H预硬钢最划算,PVC和阻燃料必须防锈的S136,透明件直接上不锈钢抛光级。没有万能牌号,只有匹配。
我按产量排个常用档位,这也是我们采购询价时的基准:
| 产量预期 | 常用钢料 | 出厂状态 | 大致价格 |
|---|---|---|---|
| 10万模次以内,打样小件 | P20 / 718 | 预硬HRC28-32 | 15-22元/公斤 |
| 30-50万模次,通用件 | 718H / 2738 | 预硬HRC33-38 | 22-32元/公斤 |
| 50万以上,带玻纤 | H13淬硬 / 2344 | 淬火HRC48-52 | 35-50元/公斤 |
| PVC、阻燃料、透明件 | S136 / 2083 | 退火或淬硬防锈 | 30-45元/公斤 |
玻纤料最咬钢。PA66加30个点玻纤,用普通P20打,五万模次型腔表面就起拉毛,产品脱模拖花。这种活必须淬硬到HRC50往上,或者表面做氮化。多花的钢料钱和热处理费,摊到产品上可能一厘都不到,但省下来就是三个月后修模重开型腔的下场。
这个坑我踩过。前年一副尼龙扎带模,客户压价,型腔用了掺假的2738,打了两万模产品表面出现一条亮痕,拆下来一看硬度只有HRC24,料根本不是标称的。重订料、重加工、重试模,前后搭进去六万多,比当初省下的钢料钱多了五倍。
所以拿到报价单,钢料那一行我会追问三件事:什么牌号、什么出厂硬度、能不能出材质证明。好厂家答得干脆,支支吾吾的,料多半有鬼。
顶针、弹簧这些小件:便宜,但坏起来最耽误事
顶针几乎清一色SKD61氮化处理,表面硬度HRC60以上,芯部还保持韧性不折断;复位和小行程用矩形合金弹簧,压缩量按自由长的30%封顶;导柱导套用GCr15轴承钢淬硬。小件单价便宜,选错料的代价是停产。
顶针这东西看着不起眼,直径6毫米长200毫米的一根,零售也就十几二十块。但一副模里少说几十根,坏在机台里,拆模、换针、试模,一折腾就是大半天产量。SKD61氮化顶针打50万模次不秃头,杂料顶针几万模次就咬死在孔里,取断针还得烧电焊。这笔账初中生都会算。
弹簧是最容易被偷工减料的。矩形弹簧分轻载中载重载,颜色分蓝、红、黄,压缩比例不一样。我见过供应商拿圆线弹簧冒充矩形弹簧,打不到五万模就疲了,顶出不到位,产品挂在模里下不来。换一副好弹簧两百块,停一次机的损失按千块起算。
顶针配合的孔还有个讲究:配合段公差做到±0.01毫米,松了飞边,紧了咬死。采购顶针别只报直径,长度、头型、配合公差都要写进单子。
一套模配下来多少钱:材料费的粗账
一副中等复杂程度的一模一腔外壳模,材料费大致两万到三万五:模架9000-13000,型腔钢料4000-8000,顶针弹簧导柱等小件2000-4000,热流道另算,一嘴加3000-6000。这只是料钱,工时和设计另计。
给你个真实参照。上个月我们出厂那套外壳模,材料清单我抄一份大意:非标模架11500,718H型腔块连镶件7200,SKD61顶针32根共1600,矩形弹簧导柱导套合一起2300,运水接头隔水片这些杂件600不到。合计23000出头,占整套报价的22%左右。剩下的是CNC工时、装配钳工、试模机时和利润。
这就引出一个采购常识:材料费占比太低的报价要警惕。同样报八万的一副模,料钱只占12%的,型腔多半给你换了差料。不是让你抠死料费,料费该花就花,关键是花在型腔上,别花在撑门面的进口标牌上。
题外话一句:热流道的水最深。同样一嘴叫"进口热流道",有的是真一胜百的嘴,有的是国产芯子贴标,价差一倍。订单量不大的,老实打冷流道三板模,故障率反而低。
那套外壳模上月底交给客户,T1一次过,量产到今天没出过顶白和拖花。回头看,真省钱的不是挑最便宜的料,是把每种料放对位置:骨架用碳钢省下的钱,补到型腔的718H上;顶针弹簧一分不抠。注塑模具材料这套账,本质就是让每一块钱都待在刀刃上。
常见问题
模具模板用铝行不行?
打样模和小批量(几千件以内)完全可以用6061或7075铝,重量轻一半,加工快三成,材料费省六成。但量产别碰,铝硬度撑不住十万模次,合模面会压塌。试制阶段拿铝模验证结构,是省钱的好路子。
铍铜块镶在模具里是干什么用的?
铍铜导热是钢的四倍左右,镶在型腔热量集中、薄壁又难布水路的位置,能把冷却周期压短10-20%。代价是贵,一小块就要几百上千,而且软,只适合镶不适合整块用。
型腔料淬硬到HRC50以上还好不好加工?
难加工,主要靠电火花和线切割吃硬料,CNC只能精加工之前进行。淬硬后想改模基本要重新热处理,所以淬硬钢的型腔,图纸务必确认两遍再下单,改一次就是几千块热处理费加一周交期。
同一副模具里不同钢材价差会互相影响吗?装配上要注意什么?
价差不影响装配,但硬料和软料接触的滑动面要留意。硬顶针配软模板,几万模次后孔会磨大出飞边,通常在顶针孔加淬硬衬套解决。反过来软针配硬孔则针先坏。设计阶段把软硬搭配写清楚,能省后面不少维修单。