模具加工塑料件有多讲究?抛光等级、排气槽、水路和五金模的差别
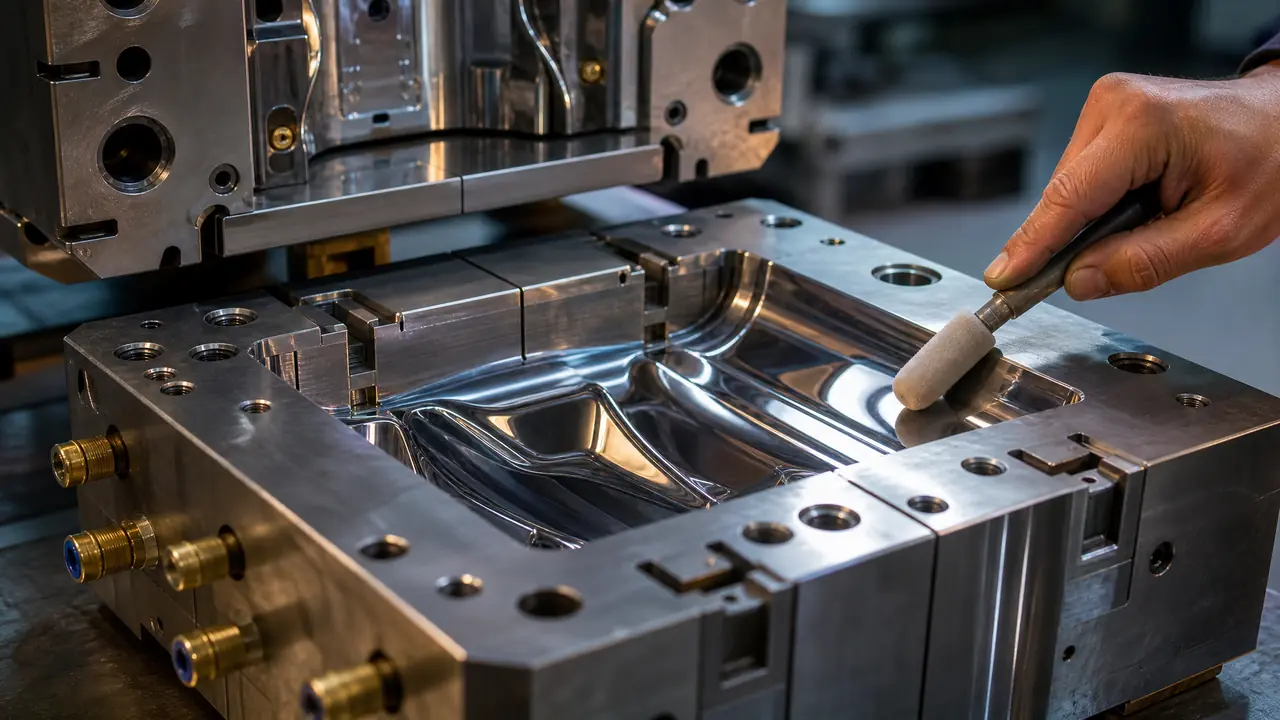
把话放这儿:塑胶模的加工功夫,七成花在抛光、排气和水路这三件事上。这三样五金冲压模基本不碰,恰恰是塑料件外观和生产周期的生死线。验收塑胶模别光盯着试模件看,先拿卡尺量排气槽深度,再看水路布局图,心里就有底了。
上个月厂里来了个帮工的老师傅,冲压模出身,干了十几年刀口研配。他看我蹲在型腔边上,拿油石一遍一遍地推,钢料才 HRC30 出头,忍不住问:这么软的料,比我们那淬硬的冲头还难伺候?我笑了笑没接话。等他把一套面罩模的抛光跟完,自己嘀咕了一句:原来你们这是拿钢料给塑料画像,笔不干净,画出来就脏。
这话糙,理不糙。做五金模,讲究的是间隙和硬度;做塑胶模,讲究的是另外三样:抛光、排气、水路。塑料熔体要往型腔里挤,挤得顺不顺、冷却得快不快、出来那面光不光,全看加工这三步下没下功夫。下面一样一样拆开讲,全是我们车间踩过的坑。
抛光等级:塑胶模最烧工时的一步
抛光决定塑料件脱模后的表面质量,外观件型腔要抛到镜面级,光省模这道工时就能占整套模具的三到四成。冲压模没有这一说,刀口研配好就能用,塑胶模抛不到位,产品面发花、粘模、顶白,全都找上门。
我们厂的省模流程是固定的:CNC 开粗精铣完,先上 320 号、400 号油石把刀纹打掉,再换 800 号、1000 号、1500 号砂纸一路推上去,最后用 W3.5 的钻石膏抛,要求高的面收尾用 W1.5。理论上 Ra 能做到 0.01 微米以内,对应行业里说的 A1 镜面。一套手机外壳模,CNC 加十天,钳工省模得跟七八天,这还是两个人倒着干。
不是所有面都要往镜面上抛。产品外观面按客户要求分级,普通内见面抛到 800 号砂纸就收手,带皮纹、晒纹的面更不用抛,咬花前的底子均匀就行。我见过最冤的一笔账:客户想省钱,外观面只让抛到 1000 号,结果注塑出来有一道拉丝痕,整车厂验货直接打回,返抛加重新试模,多花一万一千多,省的那两天工时全吐回去了。
对了,说到镜面,有个土规矩:抛光间的环境和钢料的纯净度是一回事。料里要是有杂质、有气孔,抛到最后一道就会露出针眼,前面全白干。所以外观模选钢,我们宁可多花钱上电渣重熔的料。具体的等级划分、缺陷处理和行情价,这篇讲得比我细:模具镜面抛光加工全流程:油石到钻石膏的等级、缺陷与价格行情。
排气槽开不好,塑料件不是烧焦就是打不满
塑料熔体往型腔里充填时要把空气往外赶,排不出去就困气,轻则烧焦拉白,重则充填不满。排气槽深度一般控制在 0.01 到 0.03 毫米,比一根头发丝还细,位置和深浅全凭经验。
这个道理跟倒水进瓶子一样,瓶子里的气不跑出来,水就咕咚咕咚进不去。冲压模没这个概念,金属料是硬碰硬地冲下来的;塑胶模这是命门。我们的常规做法:ABS 这类料排气槽深度开 0.02 毫米左右,PP 流动性好,可以浅到 0.015;深度超过 0.03 就要提防飞边,宁浅勿深,不够靠加宽来补,槽宽一般 5 到 8 毫米,根部再加深到 0.3 毫米让气跑通。
开在哪更关键。型腔最后充填的地方、深腔的底、加强筋的尽头,这三处是困气高发区。上个月一套 ABS 仪表面罩模,T1 试模骨位末端烧焦发黄,一查就是困气。钳工在骨位尽头加了一块 0.02 毫米深的排气镶件,T2 干干净净。要是困气的位置太刁钻开不了槽,还有个办法是镶排气钢,多孔的材料整个面都在透气,就是贵,一小块好几百。
验收模具的时候,别嫌麻烦,拿塞尺量一下排气槽深度,再问钳工困气点分析过没有。型腔和型芯的关系、加工方式、抛光排气的门道,模具型腔是什么?型腔和型芯的区别、加工方式与抛光排气全讲透这篇里有更系统的讲法。
冷却水路:决定你一分钟出几个件
注塑周期一半以上的时间花在等冷却上,水路离型腔的远近和孔距疏密,直接决定成型周期的长短。水路直径常用 8 到 10 毫米,离型腔表面 15 到 20 毫米,孔与孔间距 30 到 50 毫米。
冲压模打一千件,模温才刚刚热起来,根本不用管散热。塑胶模不一样,一套模打几十万模次,熔体 200 多度往里灌,热量全靠水路带走。水路就是模具的循环系统,布得匀,件件缩水一致;布得偏,这边翘曲那边缩痕。
我吃过一回亏。前年一套 PP 周转箱模,客户压价压得凶,设计的时候砍掉了一组斜水路。试模出来周期 58 秒,客户嫌慢,厂里加急把水路补上,改模加拆装又花了六天,周期降到 46 秒,一天多出快一千五百模次。算下来当初砍水路省的三千块,赔出去的远不止。老实讲,设计阶段该布的水路,一格都别省。
还有两点容易漏。一是模温:PP 打薄壁件,模温 30 到 40 度,接常温水就行;ABS 要 60 到 80 度,得配模温机,水温不够产品内应力大,后面喷油开裂全是它。二是水孔位置:顶针孔、镶件孔、螺丝孔满天都是,钻偏了打穿型腔,整套模芯直接报废,我们靠的是加工前把孔位图在电脑里全部干涉检查一遍。
和五金冲压模比,塑料模加工差在哪?
最大的差别是加工思路:冲压模靠硬度硬碰硬,塑胶模靠精度和表面给塑料定型,钢料状态、表面处理、排气冷却全都不一样。一张表看明白。
| 对比项 | 塑胶模(注塑) | 五金冲压模 |
|---|---|---|
| 钢料状态 | 预硬钢 P20、718H,HRC30 左右直接精加工 | 淬硬到 HRC58 以上再线切割 |
| 尺寸思路 | 型腔要放收缩率,PP 放 1.2% 到 2%,ABS 放 0.4% 到 0.7% | 按料厚放间隙,料厚 5% 到 10% |
| 表面处理 | 省模抛光,外观面做到镜面,占工时三成以上 | 刀口研配为主,不抛镜面 |
| 排气 | 0.01 到 0.03 毫米排气槽,生死线 | 基本不用管 |
| 冷却 | 水路系统必须设计,直接影响产量 | 不需要 |
光看表还不够,说一个外人最容易忽略的点:收缩率。塑料件出模以后会缩,图纸上 100 毫米的件,型腔得做到 101 毫米多,具体放多少看料、看壁厚、看浇口位置,有时候同一个件不同方向收缩率都不一样。冲压模没有这回事,画多少冲多少。所以塑胶模的型腔尺寸是反推出来的,加工前这步算错,试模件全盘偏小,返工就是整套型腔重做。
为什么塑胶模宁可用预硬钢也不像冲压模那样淬火?因为淬火会变形。型腔抛到镜面再淬一次,光洁度和尺寸全毁,等于白抛。预硬到 HRC30 左右的料,直接铣、直接磨、直接抛,精度锁得住。这是两套工艺最根本的分水岭。
回到开头那个冲压模师傅。他跟了三天,走的时候把工具收拾得整整齐齐,说了句:你们这行,粗看是做钢,细看是伺候塑料。我挺认这个说法。下次你去验收一套塑胶模,别光顾着看试模件漂不漂亮,抛光等级写没写进合同、排气槽量没量、水路图看没看,这三件事做在前面,后面少花好几万冤枉钱。
常见问题
塑胶模是不是抛得越亮越好?
不是。只有外观面才值得抛到镜面,内见件 800 号砂纸就够,带皮纹的面根本不抛。过度抛光白花工时钱,有些料抛太亮还容易粘模,得按面分级来。
排气槽开深一点排气更痛快,为什么还要限深度?
深了就飞边。超过 0.03 毫米左右,ABS 这类料熔体容易钻进槽里,出来一圈毛边,修边的人工比省模还贵。经验是宁浅勿深,气量不够用加宽槽、多开几处来补。
冷却水路堵了或者设计少了,后期还能补救吗?
堵了可以拆模用除垢剂循环清洗,或者从堵头位置通。设计少了就难办,只能重新钻孔加斜水路,还得避开顶针和镶件,改模费用上万很正常。所以水路一定要在设计阶段定死。
一套塑胶模抛光和排气做好之外,还有哪些加工环节容易出问题?
顶针孔和斜顶的配作间隙是重灾区,配松了飞边、配紧了卡死烧针。另外分型面的研合度也要盯,拿红丹检查贴合率,低于九成试模必跑毛边。这些细节验收时都可以当场查。