模具回针起什么作用?复位杆与顶出
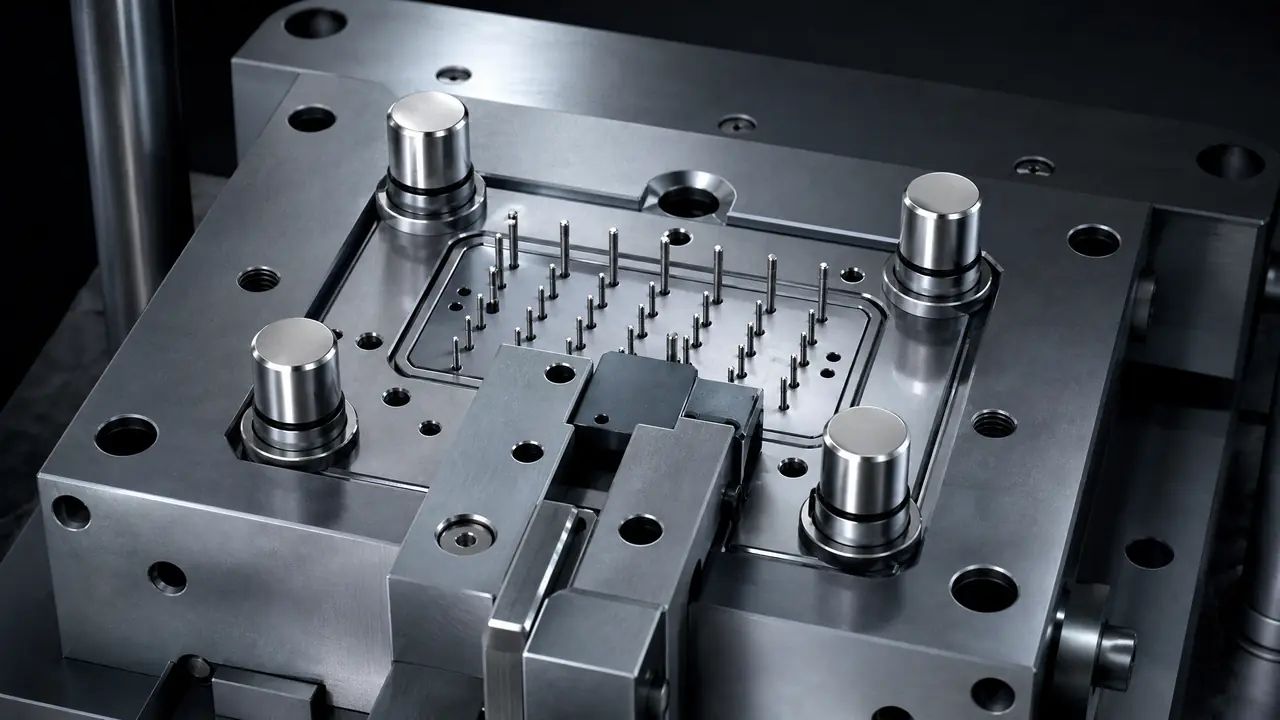
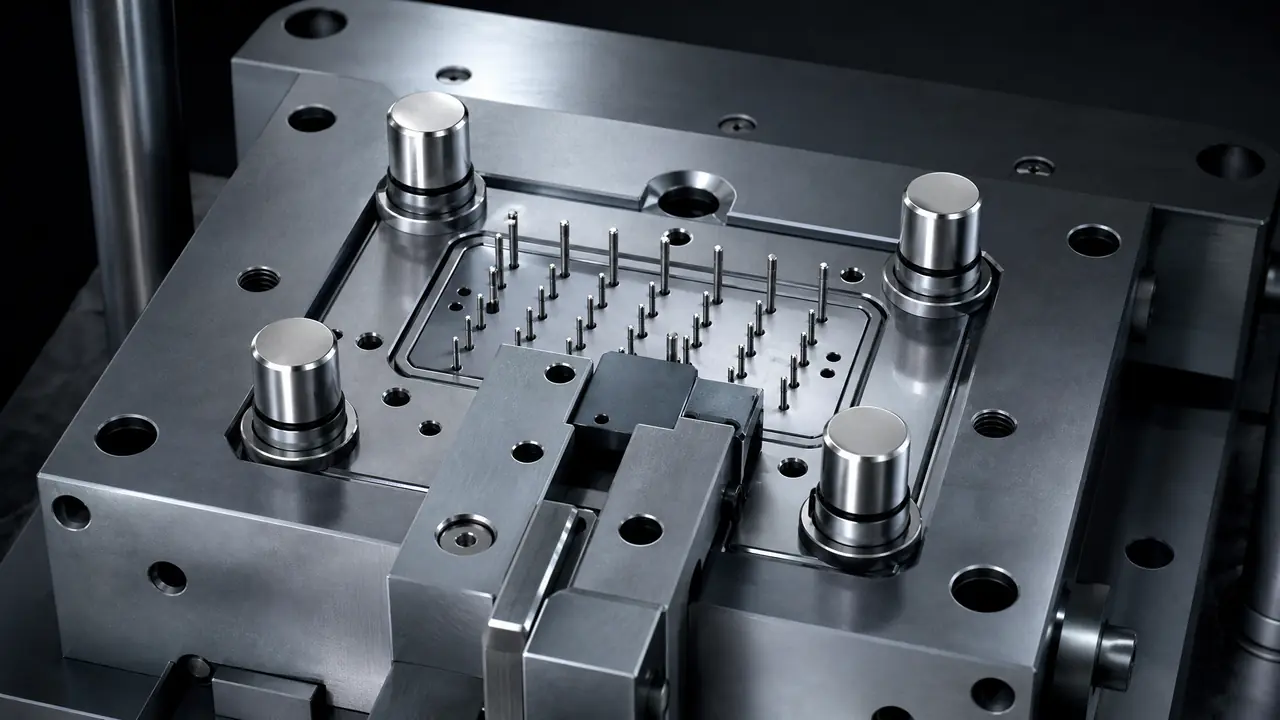
开门见山:模具回针就是复位杆,它只管一件事——合模前把顶针板推回原位,护住顶针和滑块。别小看这四根杆,一套模具能不能安稳用到报废,一大半看它回得干不干净。设计阶段先核对回针和滑块、斜顶的位置关系,再谈别的。
模具回针这东西,画图的时候没人在意,出事的时候人人都在找它。你肯定见过这种场面:试模到第三模,开模一听响,顶针把滑块顶面撞出一个坑。现场安静得很,没人说话,都等着模具师傅表态。那个坑,多半就是顶针没退回去造成的。
回针的官方名字叫复位杆,英文里叫 return pin。它的活儿说出来不复杂:顶出系统把产品顶出去之后,模具要合拢,这时候得有个东西把整块顶针板推回原来的位置,回针干的就是这个。位置也不神秘,就在顶针板的四个角上,对称分布,一头固定在顶针板,另一头的端面伸到分型面附近。合模的时候,前模模板先碰到回针的端面,压着它往回走,顶针板就被推回去了。
回针就是复位杆,它只干一件事
回针(复位杆)的作用是在模具合模前,把顶出机构的顶针板强制推回原位,防止顶针、斜顶与滑块相撞。它不参与顶出,也不参与成型,纯粹是个「归位」的零件。听着像个小角色,但一出事就是大事。
为什么非要强制归位?因为顶出系统不是自己会回去的。产品顶出后,顶针板停在顶出位置,如果模具就这么合下去,伸出来的顶针、斜顶会直接怼上前模或者滑块。轻则压伤分型面,重则斜顶直接报废,修一次的代价够买一箱回针。
常见的布置是四根,规格看模架大小,小模用 φ12 的,大模 φ20、φ25 都有。我们车间那套 1×1 的遥控器外壳模,用的是四根 φ16 的回针,端面跟分型面平齐。合模瞬间,前模 A 板的对应位置(就是图纸上那个小小的让位坑)先压到回针,顶针板往回走 45mm,把二十多根顶针全部收回去,这个动作在产品脱模之后、滑块合拢之前完成,顺序不能错。
有人会问,光靠回针推,顶针板回收的阻力全压在四个端面上,会不会压出问题?正常情况没事,因为回针直径大、数量多,接触面是整个端面,压强不高。怕的是另一种情况——回针端面被磕伤或者有毛刺,合模时卡住,顶针板回一半停在那。这种故障查起来特别费劲,因为症状跟顶针拉伤一模一样,很多人一上来就去拔顶针,白忙一场。
只靠弹簧复位,为什么靠不住
弹簧复位只能当辅助,因为它会疲劳衰减、被油泥卡滞,回不到位就是撞模事故。回针是机械强制,压到哪回哪,不靠弹力。两者关系是弹簧帮忙,回针兜底。
很多便宜模架上会配复位弹簧,套在回针外面,或者装在顶针板四角。开模后弹簧把顶针板先弹回去一大半,合模时回针再收尾。这个搭配平时挺好用,省得顶针板晃晃悠悠。但弹簧有个天生的毛病:会累。
我的判断是,弹簧可以装,但不能指望它。之前接过一套改模的活,原厂只装了弹簧没算回针行程,用了三个月,注塑师傅打电话说顶针老回不到位,产品顶出痕迹越压越深。拆开一看,弹簧压缩量早过了许用范围,自由长度短了快 4mm,弹力只剩个零头。换弹簧能顶一阵,可这不是根治的办法。
| 复位方式 | 原理 | 可靠性 | 适用场景 |
|---|---|---|---|
| 复位弹簧 | 弹力回推顶针板 | 低,会疲劳衰减 | 辅助,简化小模 |
| 回针(复位杆) | 合模时前模板强制压回 | 高,机械硬到位 | 所有注塑模的标配 |
| 先复位机构 | 拉钩、摆杆提前强制回位 | 高,动作提前 | 滑块下方有顶针的模具 |
这张表是我自己踩坑之后总结的。弹簧那一栏我原本写的是「经济实惠」,后来想想还是改成「辅助」更实在——它省的那点成本,抵不上一次撞模的修模费。
滑块底下有顶针?先复位机构必须上
当顶针、司筒或斜顶位于滑块运动路径下方时,必须加装先复位机构,让顶出系统在滑块合拢前提前归位。这是设计阶段就得定死的规则,试模时才想起就晚了。
先复位机构是个统称,常见做法有拉钩式和前模顶块式。拉钩式在前模板上装钩子,合模时钩住顶针板上的挡块,把顶针板硬拉回去,拉完脱开。前模顶块更直接,前模上装个斜面块,合模过程中先碰到顶针板上的杠杆,把它压回去,然后滑块才合拢。原理不同,目的一个:抢在滑块之前把路腾出来。
双色模是先复位用得最狠的地方,因为两个转盘位置上滑块和顶针挤在一起,空间比单色模紧得多。我看过一套双色按键模,滑块底下走了一根 φ3 的顶针,间距不到 2mm,设计时没加先复位,试模第二模就把滑块工作面啃掉一块。返修加了组拉钩,前后耽误十来天。想深入了解这类模具的结构冲突,可以看看这篇双色模具工艺详解,里面把转盘式结构的顶出布置讲得比我细。
具体怎么判断要不要上先复位?粗略的经验是:滑块的运动轨迹在开模方向上的投影,跟任何一根顶针、司筒、斜顶有重叠,就必须加。宁可多加,别赌运气。有人说间距留大一点就行,那是纸面算法,实际加工有公差,装配有间隙,试模还有热胀冷缩,2mm 的安全距离真不够看。注塑模具四大系统里顶出这块的完整拆解,写得比这里系统,感兴趣可以去翻。
回到开头那个撞坑的场面。查顶针没回位的问题,顺序别搞反:先看回针端面有没有磕伤、毛刺,再看复位弹簧是不是软了,最后才去怀疑顶针本身。八成的案例在前两步就能结案。回针这四根杆平时不声不响,可它是顶出系统的保险丝,画图的时候把它的位置和行程核对清楚,比事后修模划算得多。
常见问题
回针一般用什么材料,需要淬火吗?
模架自带的回针多为普通碳素钢,中小批量够了。产量大或者滑块处有先复位拉钩频繁磕碰的,可以换成 SKD61 之类的合金工具钢并做氮化处理,端面硬度上到 HV900 左右,抗磕碰能力强不少。
回针长度怎么定,端面要不要高出分型面?
常规做法是端面与分型面平齐,或者微微高出,但不会低进去。低了合模压不到,顶针板回不去;高出太多则要检查前模让位深度,避免合模不严产生飞边。改模修过端面的,一定要把让位坑一起补。
顶针板回不到位,怎么快速判断是回针还是弹簧的问题?
手动合模到快闭合时停住,用手电照分型面看回针端面有没有顶到位。端面已接触但顶针板还差一截,多半是弹簧卡滞或导柱拉伤;端面没碰到,先查端面磕伤和前模让位。这个检查五分钟就能做完。
斜顶也需要回针配合吗?
需要。斜顶固定在顶针板上,跟着顶针板一起回收,回针把顶针板推回原位,斜顶自然回到成型位置。斜顶角度大的模具更依赖强制复位,光靠弹簧容易斜顶回抽不完整,合模时卡在滑块导轨上。