汽车压铸模具怎么选?真空压铸和模具寿命的门道一次讲透
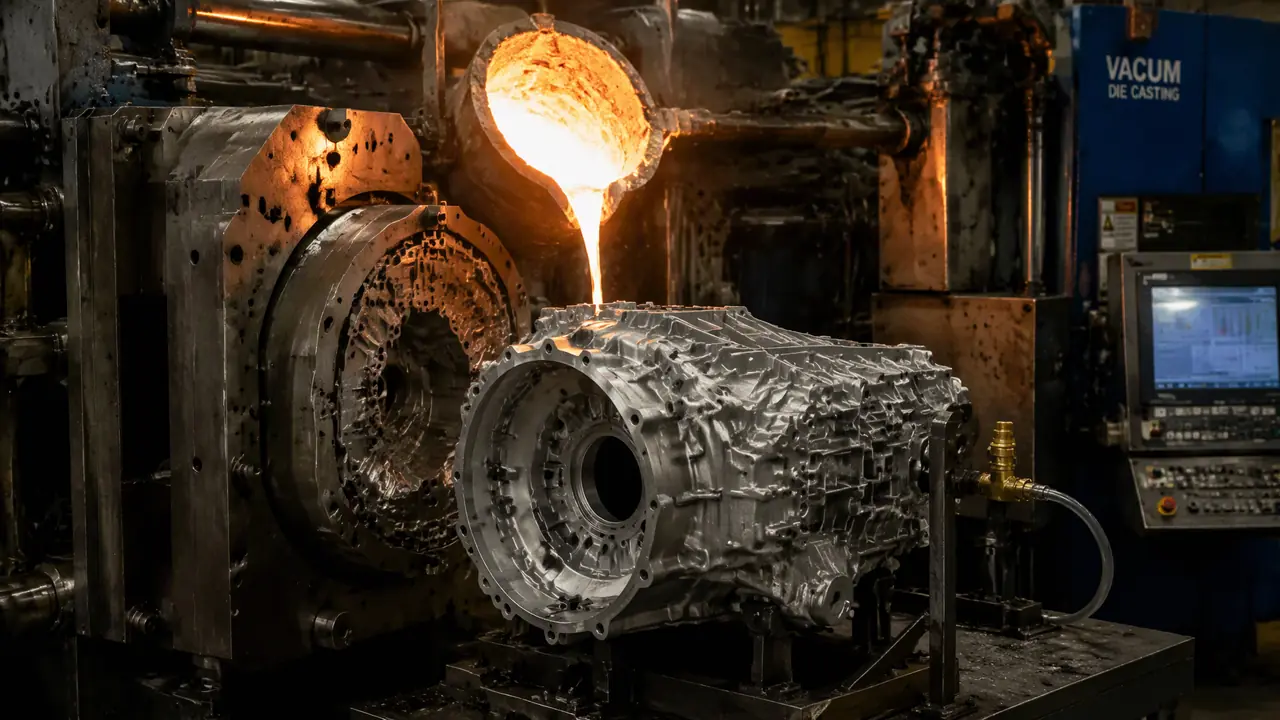
把话放这儿:汽车压铸模具跟普通压铸模不是一回事,变速箱壳体、电机壳这类三冷区零件,真空压铸几乎绕不开,模具寿命按模次算,一副H13模做到8到12万模次就该大修。本篇讲真空阀怎么布置、抽真空要抽到多少毫巴、保养怎么做到10万模次不崩角,照着做能少走弯路。
上周有个苏州的客户打电话来,问我能不能接一副变速箱壳体的汽车压铸模具,开口就问你们做真空吗。我说做,他紧接着问贵多少。这一单最后聊到报价上浮18个点,客户在电话那头沉默了三秒,然后说行,给我留产能。这个反应很典型,懂行的采购都知道这类壳体件绕不开真空。
普通人看一台变速箱壳体,觉得就是个灰扑扑的铝疙瘩。做这行的看到的是另一面:它装在发动机边上,工作温度能到一百多度,还要扛几个油压接口的密封面,气孔一多,高压油一渗,整个壳体报废。普通压铸充填的时候卷进去的气排不掉,铸件里全是小气孔,这些孔在后续两百多度的烘烤工序里受热膨胀,表面鼓起一个个小泡,行话叫鼓泡。所以三电和动力总成的壳体件,真空压铸是基本操作。
真空的原理土得很,就是浇注前把型腔里的空气抽走。跟医院抽血一个道理,针管里先排空气,吸进去的才是纯的血。型腔里没气了,铝液充填的时候没东西可卷,气孔率自然就下来了。所以做这副模,第一件要操心的事不是型腔精度,是密封。
真空压铸模具和普通模具差在哪
区别就在密封和抽气上。真空模抽真空能抽到100毫巴以内,气孔率从3%压到1%以下,做热处理不鼓泡。普通模做不到这个真空度,充填卷气多了,壳体件探伤过不了关。
先说真空度。业内一般认为真空度到100毫巴以内算合格,有条件的做到50毫巴以内,这样气孔率能从普通压铸的3%左右压到1%以下。这个数字不是玄学,拿事例说,一个做汽车水泵壳的客户拿零件去做CT扫描,普通压铸的件内部气孔一照一片,换真空工艺后,CT照片干净得像打磨过的镜面。客户拿着两张片子放在会议室桌上,采购当场拍板全线切真空。
要抽到这个真空度,模具上要动三处地方。第一处是排气槽,位置开在金属液最后汇合的地方,深度0.15到0.25毫米,太深会喷铝,太浅抽不动气,这一刀下去之前要拿模流软件跑一遍充填,看最后填满的点在哪,排气槽就埋伏在那儿等着。
第二处是真空阀。分高速阀和截止阀,高速阀响应快但贵,一副进口的要三四万,国产的几千块也够用,差别在响应速度和寿命。截止阀便宜,就是容易卡死,一旦卡在关闭位置抽不了气,整副模等于白装真空系统。
第三处最容易被忽视,分型面封料。上下模一合,贴合不严就漏气,抽半天抽不到100毫巴。封胶用耐高温的硅橡胶条,一副模封一圈要八百到一千二,看着不贵,坏处是三个月到半年要换一次。很多厂装了真空系统后抱怨抽不到位,十有八九是分型面漏气,泵没问题,是门没关严。
除了模具上的三处,压室里的留量也得控。铝汤倒进压室,留头过大,充填前停留时间长,卷气就多。留量一般压室直径的30%到50%之间,过低冲头会提前飞料,过高铝汤在压室里捂久了卷气。这一勺铝汤倒多少,老师傅舀汤的手感很重要,上料机则要反复调给汤量。
有客户问过我一个尖锐的问题:真空压铸就不能通气体辅助吗。有人确实尝试过通氧压铸,让氧气跟铝反应生成三氧化二铝消耗掉型腔残留气,但这个工艺现场危险,纯氧加高温铝液,火星子一溅就是事故,现在主流还是机械真空泵抽气,通氧那套基本淘汰了。
对了,插一句真空度的验证。装好模具第一次抽真空,拿一个真空表装在模具排气口,合模抽气三十秒,看表读数能不能到目标值,到不了就先查分型面贴合,再查各管路接头,别一上来就怀疑泵。
真空抽到位后,模具寿命还剩多少
真空不直接决定寿命,但间接受影响。真空模排气槽被铝屑堵死的速度比普通模快,堵死不清理,下一模卷气全回来,所以真空模的清模周期要按班次算,做到位的话模次能稳定在8到12万次。
真空系统本身对模具寿命的影响,集中在排气槽上。抽气的时候铝液跟着气往外走,很容易在排气槽口结铝屑,行话叫粘铝。粘铝不清,排气通道变窄,抽气效率掉一半不止。负责任的厂每班清一次排气槽,班班清,拿油石推一遍再拿气枪吹。清排气这个事,很多厂只在模次大保养的时候做,平时图省事跳过,结果三个月后真空度虚标,铸件气孔率又回去了。
再说模具本身扛多少模次。做汽车壳体这种大件,模芯用H13或8407,热处理硬度做到HRC44到46,真空压铸比普通压铸充填速度快一点,对模具热疲劳的冲击反而更大,所以汽车压铸模具寿命普遍按8到12万模次设计,到期不是报废,是要做大修,烧焊修复型腔,重新热处理,再顶一轮。
一副模一个模次出一到两个壳体,按一模两腔算,12万模次能出二十多万件。这个数字对主机厂一阶供应商来说够撑一整个车型周期,对二阶供应商就紧张了,所以二阶供应商报价的时候,模具摊销会多算一笔大修费。
为了延长寿命,厂里常见的招是模芯表面氮化处理,硬度能再提两个HRC,抗铝液冲蚀。但氮化层有厚度,做了一次以后再烧焊修复,修复处和氮化层交界处容易起皮,这是老师傅都不太愿意接的活,因为修不好返工的责任全在修模师傅头上。另外一个招是控制模温平衡,模温机把模具工作温度稳定在180到220度,温差小热应力就小,裂纹长得慢。有个冷知识,压铸模具不是越凉越好,模温太低,铝液碰到冷模面激冷,表面结硬皮,后面来的热铝汤一层层捂上去,层状缺陷和冷隔就全来了,跟冬天往玻璃杯里倒开水会炸是一个道理,热胀冷缩不均匀,材料自己跟自己较劲。
所以我偏向的顺序是:先抓清模频次,再抓模温稳定,最后才考虑氮化。前面两项是日常功夫,不花钱花纪律,第三项才要预算。见过太多厂把氮化当救命稻草,前面两项烂着,氮化做完三个月照样崩角。
买这套系统要多花多少钱
真空压铸比普通压铸贵一截。一副中型汽车压铸模具本体50到80万,加真空系统再上浮15到25个点,铝锭和模具保养成本也会多几个点,整条链子算下来单件成本贵两成左右。
先拆模具本体。中型汽车压铸模具,比如变速箱壳体单腔模,H13模芯,50到80万是常态,看型腔复杂度和抽芯数量,壳体上要埋油管接头,抽芯多的话80万往上走。电机壳这类带散热片的,散热片薄,充填难,模具精加工工时比普通壳体多30%左右,报价也要往上跳。
真空系统另算。真空阀加管路加控制,国产的一套3到5万,进口的8到15万。安装调试各厂收法不一,有的含在整套报价里,有的单独收五千到一万。我拿到的最近一份报价单是台州一家厂给的,H13模芯电机壳模68万,加国产真空系统4.2万,合计72万多,客户砍到70万整成交。
铝汤本身也有增量。真空压铸对铝汤纯净度要求高,一般要求用精炼除气过的铝汤,铝锭进价跟普通压铸差不多,但回炉料掺的比例要控制,多了气孔率又上去了,所以材料成本会上浮3到5个点。模温机、真空泵的维护,一年一万到两万,看设备档次。
数量级摆这儿了:整套真空方案做完,客户单件成本大概贵两成左右,换来的是气孔率降一个数量级,探伤合格率从八成出头拉到九成五以上。这笔账划不划算,看产品卖多少钱,变速箱壳体一个几百块,报废一个亏一个的油钱,两成的成本换掉一成半的报废,账是平的甚至赚的。
回头再看那位苏州客户,他上浮18个点的时候沉默的那三秒,我猜他心里是在算这笔账。做模具这行二十多年,我见过太多客户在真空系统上犹豫,最后要么咬牙上了,出货顺利,要么省了这个钱,壳体气孔超标,报废和返工把省下来的钱加倍吐出去。模具是长跑,不是百米冲刺,前面多花的每一分钱,后面都会变成良品率还给你。
常见问题
真空压铸模具用多久要大修一次?
按模次算,H13模芯做壳体件,8到12万模次做大修,烧焊补型腔加重新热处理,能再顶一轮。日常保养跟得上的厂能往上限靠,清模懒散的厂6万模次就得进修模车间。
真空系统坏了还能正常生产吗?
能,模具本体不受影响,退回普通压铸模式照打。但铸件气孔率会回升,探伤合格率掉下来,客户验收过不了,所以真空设备一般要配备用泵,主机坏了备机顶上,产线不停。
副厂做的真空模跟大厂做的差在哪?
差在细节和责任。大厂会给你模流分析报告、真空度验证记录、每个排气槽的位置图,出问题能追溯。小厂给你打一副模,抽不到100毫巴他说是铝汤问题,你说是模具问题,扯皮扯到天荒地老。壳体件这种高要求产品,模具钱别省,省的是小钱亏的是大钱。
新能源汽车的电机壳和变速箱壳体对模具要求一样吗?
大方向一样都要真空,细节差别在结构。电机壳带散热片和安装止口,同轴度要求高,模具要保证止口和内腔一次成型不出分型痕,精加工工时更长。变速箱壳体油道多,抽芯和油缸布置更复杂,模架更大。两类模都做过的厂,报价习惯会差开,选厂的时候要问清楚做过哪一类。