模具字块怎么选怎么换?接单十年的心得全在这
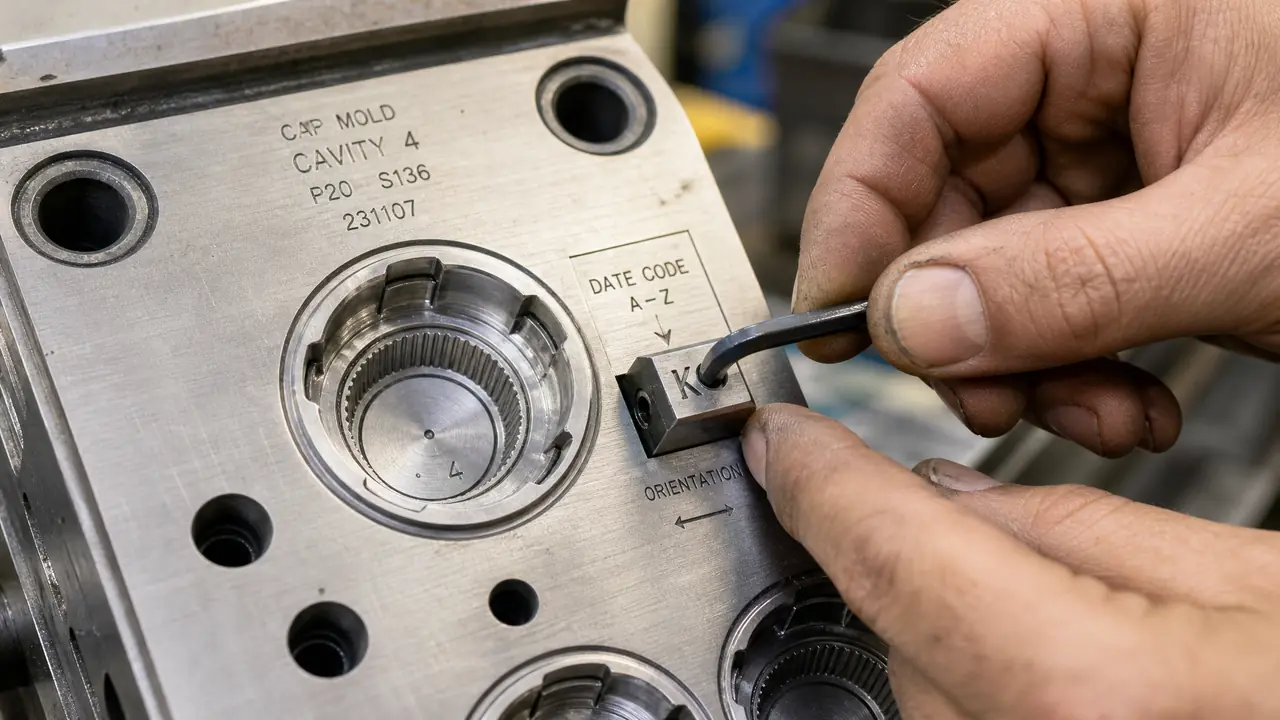
把话放这儿:模具字块单独做,就是为了坏一块换一块,别让整副模跟着返修。材质认准P20和718预硬料,字面抛到跟型腔一个光度,换一次块四十分钟,烧焊改字一次三千块还要停机五天。手里有瓶盖、杯盖、色卡这类要打日期的活,下单前先把字块方案谈进合同。
上个月接了个瓶盖订单,客户为省八百块不肯做模具字块,日期直接刻死在型腔上。我的看法很直接:这钱不能省。打了三个月客户换包装要改日期,整副模拉下机台烧焊磨字,花了三千八还耽误五天。当时那八百块花出去,这单现在还在赚。
容易坏的地方单独做、坏了单换,这是模具行业用了几十年的老思路,模具字块就是这套思路里最小的一个零件。别看它小,一套瓶盖模上多个几百块,一次改字的麻烦能吃掉你几千块。这篇就把字块是什么、怎么选、怎么换,掰开讲一遍。
模具字块是什么东西,装在哪个位置
模具字块是嵌在型腔或滑块上的活动小件,专管日期批号字母这类要变的标记,压板螺钉固定,坏了单换,不用动整副模。说穿了它就是个「活动的字」。瓶盖内口的日期、杯底那圈小字、色卡上的一串字母,都是它印出来的。
位置一般在型腔边上或者滑块背面,加工的时候把字位铣出一个凹槽,字块嵌进去,背面一块压板压死。注塑时胶料填满型腔,也钻进字块的字缝,开模出来字就留在产品上。字块和型腔不是一体,这是全部的关键——刻成一体,改一次字就是一次烧焊。
字深通常做到0.3到0.5毫米,字面比型腔面低0.05毫米左右,高出一点点,产品上就会出现一圈拖伤。我见过的做法有三档:小厂用现成的钢字码,字符是独立小方块,在模板上打排孔,用完撬出来重排;正规些的在电极上把字雕出来,加工型腔时顺带把字块槽做出来;最讲究的是标准外购字块,一个字符一块,坏了按号补。
换整块还是只换字?
字面磨损拉伤换整块,只改字符内容就换字:整块几百到两千,重雕字几百块,烧焊翻修三千起还搭五天机时。判断标准就一条——字底的基准面还在不在。基准在,嵌新块进去就能用。
这个坑我踩过。早些年不懂,让师傅把磨损的字直接焊补回去再雕,焊过的地方硬度跟边上料不一样,打了两万模次字周围就开始拉毛,产品上留一圈印子,整批货返工。后来学乖了,字块按两套备,一套装在模上,一套躺在工具盒里,换块连停机带装夹四十分钟搞定。
四十分钟对五天,这笔账不用细算。
备件再多说一句。日期块常用的就是0到9加几个字母,一次性把常用字符备齐也就几百块。真正贵的是非标字块,字面带客户logo或者特殊字体,要单独雕电极,一千五往上,交期七八天。老实讲,这种非标块在合同里就要写清楚归谁保管,别到时候两家人扯皮。
钢字码、镶字块、烧焊改字,选哪个
量产用镶字块,打样和几万件的小单用钢字码,烧焊改字留着应急,三种路子的成本能差十倍,下单前先算自己的模次。账不难算,难的是很多人下单时压根没想到日期这一项。
| 方案 | 成本 | 适合产量 | 更换耗时 |
|---|---|---|---|
| 钢字码排字 | 几十块一套 | 几万模次以内 | 重排约半小时 |
| 镶字块 | 几百到两千 | 几十万模次以上 | 连停机带装夹四十分钟 |
| 烧焊改字 | 三千起步 | 应急救场 | 下机台五天起 |
钢字码我更偏向用在试模阶段。T1试模过了、客户把字样确认了,再换正式字块进量产,最省钱也留了余地——万一客户连字号带字体一起改,扔掉的字码才几十块,扔掉的字块就是一两千。
对了,跑题说一句:这东西跟换遥控器电池一个道理,电池没电换电池,没人把整个遥控器砸了。可车间里真有人砸遥控器——去年隔壁厂一套杯盖模字面磨平了,老板嫌换块贵一直拖,产品字迹糊到客户扣了三万块货款,这才下决心改可换结构。
字面处理也有讲究。字块镶进去之前,字面要抛到跟型腔同一个光度,粗糙度差一级,产品上字周围就是一圈雾。字口再倒一个很小的斜度,0.05毫米就够,脱模时字不容易粘料。这些是装配钳工的活儿,订模时白纸黑字写进技术要求,别靠嘴说。
字缝渗料起边,怎么治
字周围一圈毛边,八成是字块和槽的配合旷了,先压紧压板再平磨垫片,重了就换块,别一味加大注塑压力硬打。飞边越打越大,最后连产品带字面一起报废。
渗料的根源就三个:压板螺丝松了、槽底磕出高点、字块背面进了胶皮。我的处理顺序是先停机卸压板,拿油石把槽底背平,字块背面垫一层0.02毫米的铜皮再压死,十次里有八次能救回来。剩下两次是槽口本身磨损变形,直接换块,别硬修。
千万别用加大锁模力和射压去压飞边,模温80度上下的时候料很会钻缝,压力一大字块被顶得更高,飞边越打越厚,最后连字面一起带坏。治飞边要治配合,不是治压力,这跟门缝漏风要关窗户、而不是使劲撞门一个道理。
回到开头那个瓶盖单。三千八的烧焊费加上五天停机,客户差点换了供应商,而当初八百块的模具字块方案,被老板用「没必要」三个字否了。现在他的补模单压在我桌上,报仢单我多打了一行:含可换日期字块,加八百。这一行字,值。
常见问题
模具字块用什么钢材好?
瓶盖水杯这类日用件,P20或718预硬钢就够用,硬度HRC30上下,打几十万模次没问题。产量特别大或者打玻纤料的,上S136或SKD61,耐磨性高一截。别迷信越硬越好,字块个头小,过硬反而容易崩字口。
字块装反了装错了怎么办?
订模的时候让加工做个防呆角,字块背面切个小斜角,槽里对应铣出缺口,方向不对就装不进去,成本几乎为零。真出过6和9装反的事故,一整班产品日期全是倒的,返工的损失比这套防呆结构贵一百倍。
日期字块多久换一次?
看模次不看时间。日用件打到三十万模次左右,把字面检查一遍,起毛边就换。平时修模顺手拿油石背一下字口,能多撑一半的寿命。别等产品上字糊了、客户投诉了才想起来。
钢字码能自己买了重排吗?
可以,五金市场按套买,自己排字自己压,试模打样足够。但正式量产模不建议外购标准块自己改,字块槽是跟型腔配着做的,公差卡得严,装进去要么旷要么压不实,打起来渗料,得不偿失。