蓄电池模具是什么?外壳和板栅一次拆明白
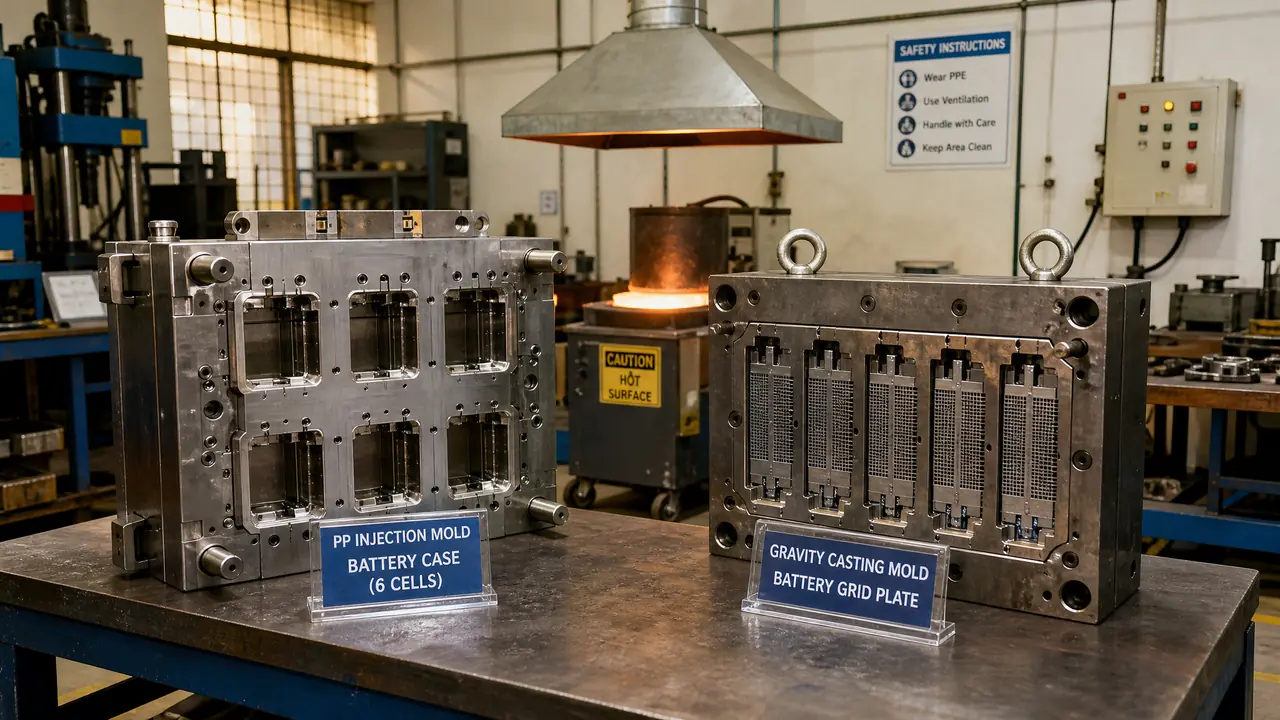
答案很短:蓄电池模具是两副模,不是一副。外壳那副是PP注塑模,管的是不漏液;板栅那副是铅合金铸造模,管的是导电。两副模的钢材、温度、价格和验收标准都不一样,下单前先问清自己要哪一半,再去谈价。
上礼拜有客户打电话来问蓄电池模具,我按注塑模给他报价,他说他要做的是铅板栅。这我才反应过来,用这个词的人,一半以上说不清自己要的是哪一半。我的判断就一句话:蓄电池模具是两副模,外面的PP外壳一副,里面的铅板栅一副,两半先分开,再谈价格,不然互相耽误工夫。
怎么分?把电池外盖抠开看。你眼睛看到的那只白壳或黑壳塑料砖,里头六个单体格,那个是电池壳,聚丙烯注出来的。掀开壳盖,里面插着一片片灰白色的极板,像切好的面包片,极板里头那个骨架叫板栅,是铅水浇出来的。
两副模几乎没有一个参数是重样的:工艺、钢材、温度、设备、验收,全都两码事。要开模的朋友,下面这份拆解比十张报价单都顶用。我两副都摸过,挨个给你交底。
电池壳模具:外头那层PP壳的防漏功课
电池壳模具是注塑外壳那副模,难点不在形状在防漏:壁厚均匀、热封面平面度0.05毫米以内、气密试压一个气泡都不许冒。电动三轮、两轮车的电池壳多半用PP共聚料,比如K8003这个牌号,熔温220到250度,模温40到60度,机台160到250吨,一模出两件,周期50到60秒。
壳里六个格,格与格之间五道隔墙。隔墙要打满又不能粘模,拔模角度至少放一到两度,隔墙面抛得越亮越好,不然师傅脱模得拿撬棍伺候。型芯型腔用718H或者P20预硬钢,免去热处理变形的麻烦。一模出两件就够了,腔数再多,运水一乱,周期反而拉长。
壳子真正的生死线是热封面。电池厂后段拿加热板把壳和盖热封到一起,封面不平,封完必渗。我们厂的标准是平面度0.05毫米以内。注出来还要过气密:把孔堵上,打0.04兆帕气,摁进水槽里泡30秒,冒一个泡就是废品。这个环节偷懒的厂,等灌了酸再试漏,整批电池都搭进去。
壳模的结构细节,我之前专门写过一篇电池壳注塑的精度与安全,看完你就明白电池壳模凭什么比普通日用壳模贵出一截。多半截的钱,就贵在那条热封线和气密验收上。
这个坑我踩过一回。客户图省料钱换了便宜PP,熔指偏高,注出来格壁有流痕,气密不良率从2%爬到20%。一吨料省八百块,一天报废件亏三千多,这笔账怎么算怎么亏。壳料认准注塑级的共聚PP,别在料上抠。
板栅铸造模具:铅锅里浇出来的导电骨架
板栅铸造模具是往金属型里浇铅水的模,浇出极板导电骨架。难的不是做模,是配模涂料、控排气,外加浇铅工位的铅烟防护,三样缺一样都出事。板栅用铅钙锡铝多元合金居多,老式铅锑合金也有,铅熔点327度,炉里铅水控在460到520度。
这个温度对金属型不算狠:模坯用HT250铸铁或者H13钢,模温稳在150到180度。低了浇不满,高了粘模。开浇前模面要喷脱模涂料,滑石粉配水玻璃或骨胶,喷到0.1到0.2毫米厚。跟摊煎饼一个理,锅不擦油,面糊准粘。这层涂料管着脱模顺不顺、板栅面光不光,老师傅打几模就补一次,靠手上的节奏。
排气槽开在0.05到0.1毫米之间。开薄了困气,细筋浇不满,出冷隔;开宽了铅水四处钻,飞边飞得跟刀刃似的。板栅的筋条细的地方才0.8到1.2毫米宽,垂直铸造机十几二十秒浇一片,节奏快,前后模的合模精度差一点,毛刺就大一圈,后段冲边机加班都修不完。
板栅厚度看电池种类。货车、拖拉机用的启动电池极板厚实,车间里常听的"4.5铅模具",浇的就是4.5毫米规格的板栅,具体门道我单独写过一篇铅酸电池板栅铸造模具的门道,做起动型电池的可以从那篇入门。
说板栅模,防护这事必须敲黑板。铅水460度往上,液面和铅渣会冒铅烟,浓度低的时候闻不着也看不见,进了身体排不掉,一年一年攒。铅锅口必须装吸烟罩,罩口风速0.5米每秒往上;操作工戴KN95以上的防尘呼吸器;车间里不吃东西、不抽烟、不喝水,饭前洗手漱口,下了班进澡堂换了衣服再回家。每半年验一次血铅,超过每升400微克就得调岗,别硬扛。
模子废了能重开。身体垮了,重开不了。
还有件杂务:铅液面上浮的氧化渣,老师傅叫铅雪,两个钟头就得捞一回,不捞就混进板栅成了夹渣,极板直接判废。捞出来的渣攒着卖回收商,别当普通垃圾扫。地面保持干燥,铅灰见水走的是慢麻烦。
两副模一起下:报价交期验收一张表对清
壳模预算8到15万,T1试模40到50天;板栅模一对3到8万,验收盯刀口飞边和筋条浇满。先定验收标准再谈钱,顺序反了后面全是扯皮。两副模的账完全两本,下面这张表是我在厂里对过的实底。
| 对比项 | 电池壳注塑模 | 板栅铸造模 |
|---|---|---|
| 工艺 | PP注塑 | 铅合金重力铸造 |
| 模材 | 718H、P20预硬钢 | HT250铸铁、H13钢 |
| 温度 | 熔温220-250度,模温40-60度 | 熔温460-520度,模温150-180度 |
| 设备 | 160-250吨注塑机 | 垂直铸造机或浇铸线 |
| 价格区间 | 8-15万 | 3-8万 |
| 交期 | T1试模40-50天 | T1试模20-30天 |
| 验收重点 | 热封平面度、气密试压 | 刀口飞边、筋条浇满、无冷隔 |
| 寿命 | 30-50万模次 | 5-10万模次,中途修模 |
壳模的报价看腔数和热流道。不配热流道能省两三万,代价是水口料多,产量大了自己算这笔账。我偏向小批走冷流道、大批配热流道,这个不模棱两可,量到了就该上。
板栅模的报价看模材和刀口处理。铸铁便宜,但六七万模次就热裂;H13加氮化贵四成上下,寿命翻着走。量起得来的厂,我建议直接上H13,中途少停机,省下的都够补差价了。
提个醒:有的供应商把"蓄电池模具一套"打包报价,板栅模那头悄悄做手脚。交货时壳模漂漂亮亮,板栅模排气槽开得又宽又深,飞边满天飞,冲边压力全压到你头上。签约时把验收条款写死——封面平面度多少毫米、气密打多少兆帕泡多久、飞边按哪一级判——一条条落在纸上,比什么口头承诺都牢靠。
回到上礼拜那位客户,后来问明白了,他做两轮车电池,要的是壳模。我把PP模的报价区间发过去,让他把电池壳图纸带来看热封面。他又追问一副模能不能两半都出,不能,看完这篇你也不会再问了。两半先分清再谈钱,省工夫,也省交情。
常见问题
锂电池的外壳能拿蓄电池模具做吗?
基本不行。动力锂电池的壳多是铝型材加冲压件,少数塑料壳用的是PPS、PPA这类工程塑料,熔温比PP高小一百,缩水率又只有一半,模具完全换不了手。阻燃和安全的标准也不在一个级别上,两码事分开找厂。
板栅铸造模具多久换一套?
铸铁模打得细的话5到8万模次,模面出热裂就要下机抛光补涂料;H13氮化模认真保养能打到10万模次往上。平时的功夫都在涂料上,涂料层保得住,模子就老得慢,别让模子隔夜凉透再开。
浇铅工位一年防护要花多少钱?
一个人一年两次血铅检测,一次五六十块;呼吸器滤棉一月一换;吸烟罩和风机装下来几千块。摊下来每人一年三五千。这钱跟铅超标之后的医治和停工比,毛毛雨。这项舍不得花的电池厂,单子接了也是坑工人。
二手的蓄电池模具能买吗?
板栅模看模面热裂纹有没有连通、刀口崩没崩;壳模要闻、要照,装过电解液的旧壳模型腔有酸蚀麻点,买回来焊补加抛光的钱常常赶上一副新模。没有自己上手量过,二手电池模具别碰。