汽车轮毂模具怎么做?低压铸造旋压冲压三条工艺路线对比
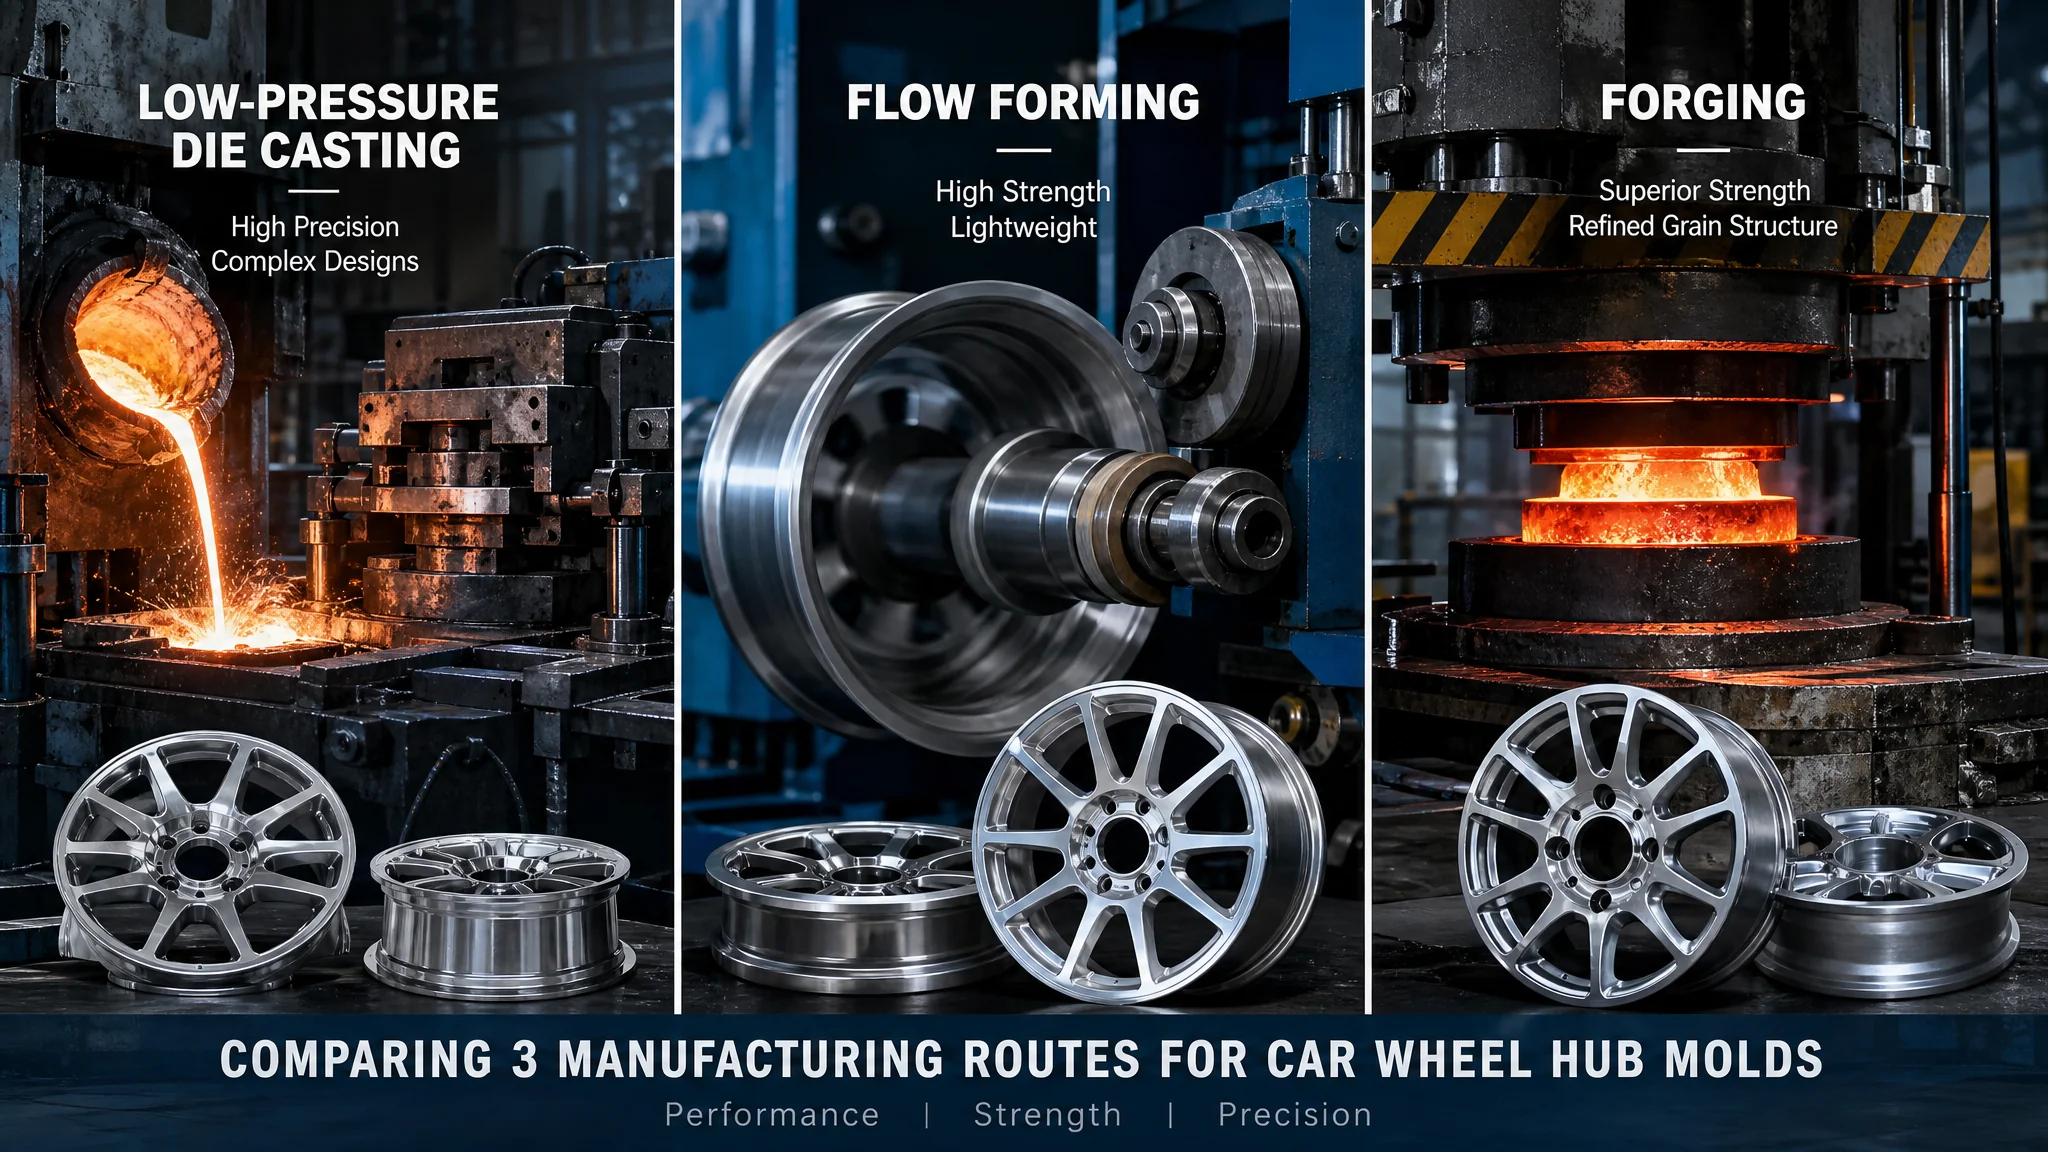
简单说:汽车轮毂模具不是一套模,而是一整条工艺路线的工装体系。低压铸造用H13钢模加砂芯,是乘用车原厂的主流;旋压在铸造毛坯上用芯模把轮辋拉薄拉强;锻造上大吨位锻模,成本和档次都最高。接单前先问清客户做哪个价位,再谈模具结构。
去年有个朋友想转行做轮毂模具,跑来问我:汽车轮毂模具是不是就是一套钢模子?我说你这么理解,第一单就得亏。轮毂这东西,模具背后挂着整条成型路线,低压铸造、旋压、锻造、冲压焊接,各有各的模具结构,报价能差出十倍。
你肯定也见过汽配城里几百块一只的轮子,也见过改装店一只卖四五千的。差别在哪?一半在品牌和渠道,另一半就藏在这些工艺路线里。维基百科的Alloy wheel词条把几条制造路线列得挺清楚,但模具这层皮,得靠干过的人才拆得开。模具是路线的载体,路线是产品档次的分水岭,这话我后面反复要讲。
轮毂模具到底指什么?一套还是一条产线?
轮毂模具从来不是孤零零一套模子,而是围绕成型工艺的一整套工装:低压铸造用钢模加砂芯,旋压用高精度芯模配辊轮,锻造用多模膛锻模,钢轮毂用冲压拉伸模加滚形模具。路线一定,模具结构、寿命和报价逻辑全跟着变。不少刚入行的报价员就栽在这,拿着低压铸造的模价去报锻造的活,不亏才怪。
我习惯先问客户三个问题:装什么车?年产量多少?轮子卖什么价位?三个答案下来,路线基本就锁死了。乘用车原厂配套,九成以上走低压铸造;中高端和改装市场往旋压、锻造爬;货车和低配车型,钢轮毂冲压焊接依然是常客。要补一句,汽车模具这个家族远不止轮毂,覆盖件、内饰件、结构件各有各的玩法,想系统了解可以翻翻我之前写的汽车模具种类全景。
低压铸造轮毂:上模、侧模、下模,一个都不能少
低压铸造模具由上模、侧模、下模加砂芯四部分组成,侧模一般4块拼圆。铝水在密闭保温炉里被压缩空气沿升液管压进型腔,压力大概20到30千帕,保压几分钟后开模取件,一个周期5分钟左右。这是乘用车铝合金轮毂的绝对主流路线。
我在一家轮毂厂蹲过两周低压铸造车间,印象最深的就是那个节奏:一模一件,机械手取件,热处理前逐只过X光探伤。浇注温度700到720摄氏度,炉温波动超过10度,铸件就可能出针孔。上模轮辋位置埋着水冷通道,水温和流量直接决定轮辋的金相组织,这是低压模设计里最吃功夫的地方,也是两套图纸看起来一样、寿命天差地别的根源。
翻过一次车。那年夏天车间水温偏高,上模一条水路还结了垢,轮辋局部过热粘模,取件拉出一道深痕,抛光救不回来,一只轮子直接报废。料钱加前序加工费,小两百块没了,当班连着废了三只。从那以后我们定了个规矩:水路三个月必须除垢一次,别嫌麻烦。砂芯也别忽略,轮毂内腔全靠覆膜砂芯成型,砂芯废了,X光一照内腔全是渣,这点跟砂型铸造和金属型铸造的差别里讲的道理是一致的。
寿命我记过一笔账:侧模结构简单,8万模次问题不大;上模水路周围最容易点蚀,5万模次上下就得补焊修模;砂芯模具3到5万次要换芯盒。铸完还要过T6热处理,535度固溶加160度左右时效,强度上不去,锅多半是热处理的,跟模具没关系。
旋压成型:铸造毛坯上再拉一道,芯模是灵魂
旋压不是凭空成型,它把低压铸造的短毛坯卡在芯模上高速旋转,三个辊轮从外往里碾压,把轮辋部位壁厚从十几毫米拉薄到四五毫米。模具核心就一根高精度芯模,配上辊轮轨迹程序,模具本身比整套铸造模便宜,贵的是机床和调参的功夫。
拉这一道到底值不值?我拿实测价格说话:同是17寸,普通低压铸造轮零售800块上下,旋压轮卖1800到2400。差价就差在轮辋的金属流线被辊轮拉长了,强度和韧性都上一个台阶,单只还能减重15%到20%。跑山多、对轻量化敏感的人,这钱花得不冤。
芯模精度是命门。圆跳动要压在0.02毫米级别,材质多用Cr12MoV,表面淬火再镀硬铬。辊轮轨迹的程序是各家旋压厂的饭碗,同一台机床,老师傅调出来的成品率和新手调的能差出十个点,我见过为这套参数开两倍工资挖人的厂。
锻造轮毂:大吨位压机上的贵价货
锻造轮毂用6000到10000吨级的压机,把6061铝棒在多模膛锻模里预锻、终锻成型,材料利用率高,内部组织致密,强度比低压铸造轮高五成以上。模具成本、压机投入都是三条路线里最贵的,产品也最贵。
锻模材料还是H13唱主角,但工作条件比铸造模狠得多:模块尺寸大,冲击载荷高,一套像样的锻模100万起步,讲究点的两百来万。市面上18寸锻造轮单只3500到6000,改装店还常年缺货。关于锻造模具的选材和失效坑,我之前专门写过一篇,这里不展开。
锻造轮强是真强,可我觉得民用车真用不上,这话可能得罪人。我拿自己车试过:磕马路牙子,便宜的铸造轮直接崩一块,锻造轮多半凹个坑,抛光接着用。可你要不激烈驾驶,这差别一辈子碰不上几回。有钱随意,理性消费。
钢轮毂还活着:冲压焊接这条老路线
钢轮毂不走铸造。轮辐用冲压拉伸模做多道拉深,轮辋用钢板卷圆对焊再滚形,两个件压装焊接成一只轮。模具是标准冷冲模体系,单套便宜,寿命几十万次,全靠量摊成本。
货车、面包车,还有不少新能源车的备胎槽里,躺的都是钢轮。轮辐要经历落料、拉伸、翻边、冲孔四五道工序,批量小就多副单工序模排线,批量大直接上级进模。轮辋那边是卷圆、对焊、滚形、扩张一条龙。冲压这门手艺水很深,汽车冲压模具的拉延翻边和级进模我写过长文,感兴趣的翻回去看。
一只钢轮出厂三四百块,模具单套几万到十几万。丑,重,但便宜耐造,北方冬天跑烂路的车主就认它。这条路线模具门槛低,竞争也最狠,利润薄得像纸,想入行的先想清楚。
模具钢怎么选?铸造模认准H13
低压铸造和锻造轮毂模的主流材料都是H13(4Cr5MoSiV1),热强性和抗冷热疲劳都够用;钢轮毂冲压模按工序分工,刀口件用Cr12MoV、SKD11这类冷作钢,拉伸模膛用合金铸铁也常见。材料上省的钱,最后都会在寿命上还回来。
H13这潭水很深。国产料一公斤40块上下,进口的比如瑞典乌德霍姆的ORVAR系列,一公斤100多,价差三倍,乌德霍姆官网上热作钢的牌号资料可以直接查。我们实测过:国产H13做低压模,5万模次后水路周围开始点蚀;进口料能扛到8万次以上。量大的厂算总账,进口料反而划算,停机修模的损失比差价狠得多。
氮化能续命。型腔表面离子氮化后,抗铝水冲蚀明显改善,配合定期抛光,寿命延三成不夸张。这套组合拳铝型材挤压模也在用,H13氮化在铝型材模具上的实战可以对照着看。盘子方面不用愁,根据中国汽车工业协会的数据,2024年我国汽车产销双双站上3100万辆,轮毂模具这碗饭,够吃很多年。
常见问题
低压铸造轮毂模具多少钱一套?
含砂芯模具在内的全套,行业普遍报价40万到80万,看轮型和厂子水平。碰到20来万的报价要留个心眼,多半在水路布置、排气或者钢材上偷了工,用起来修模修到你怀疑人生。
旋压轮毂到底比铸造的好多少?
轮辋部位强度和韧性明显更好,单只轻15%到20%,我的实感是过弯和加速响应利索一点。但同尺寸差价一千多,城市代步真感知不强,值不值自己掂量。
轮毂模具能用多少模次?
低压模侧模8万次上下,上模水路周围5万次就要盯紧,砂芯模3到5万次。保养得当、水路定期除垢再加氮化,整体寿命延两三成没问题。
家用车换轮毂买哪种工艺的?
原厂尺寸替换,低压铸造完全够用,认准大厂和认证标志;想升级轻量化,上旋压;下赛道、真玩改装再考虑锻造。别为用不上的性能掏钱。
我的态度很明确:接轮毂模具的单,先锁路线再谈结构。做乘用车原厂配套就深耕低压铸造模具,把水冷和排气做到位;想吃中高端利润,旋压芯模和程序得自己攒本事。贪多嚼不烂,我见过什么都想接的厂,最后什么都没做精。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。