佛像模具怎么做才耐用?分片翻模和开脸的门道一次讲透
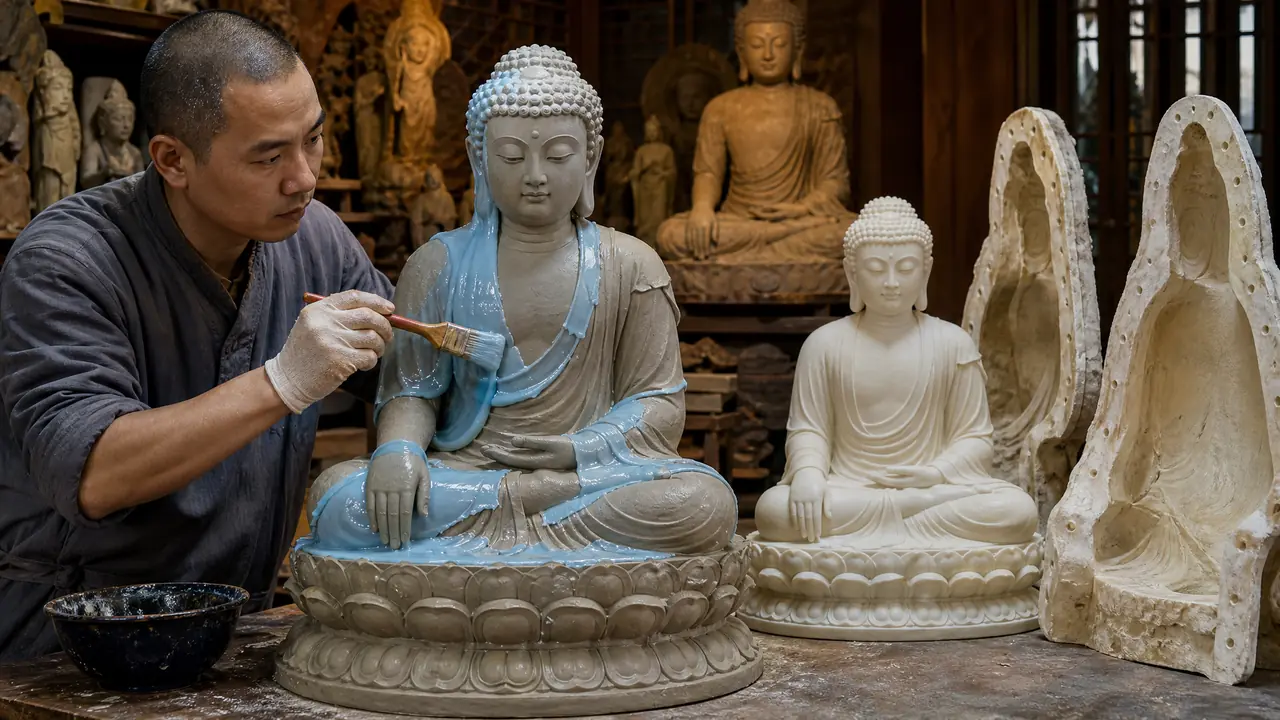
答案很短:佛像模具不是一种模具,树脂像用缩合型硅胶刷模,铸铜像先翻蜡壳再制壳浇铸,水泥像走玻璃钢对开模。选型看材料,档次看分片,脸部那一片要单独伺候,这篇把佛像工艺厂的做法拆开讲透。
上个月有个做佛具批发的客户来厂里看模,进门第一句就是"佛像模具多少钱一套"。我没急着报价,先问他做树脂、铸铜还是水泥。对方愣了一下,这还有区别?区别大了,三种像三套模具,路子选错,钱翻倍都打不住。
我的判断放在前头:买佛像模具,先定材料工艺,再谈模具本身。树脂像走硅胶刷模,铜像走失蜡,水泥大像走玻璃钢对开,三套手艺用的胶、托模、师傅全不一样。下面按我们自己车间的做法,一项项拆开讲。
树脂、铸铜、水泥,佛像模具是三套完全不同的手艺
树脂像用缩合型硅胶刷模配石膏托,铜像先翻蜡壳再制壳浇铸,水泥大像走玻璃钢对开模,三套模具的用料、造价和寿命完全不在一个量级。
先说树脂。40到60公分的坐佛,一套模用胶6到10公斤,外面还要包一层石膏托模定型。胶必须选缩合型的,不饱和树脂里的苯乙烯会让加成型的铂金硅胶中毒,刷上去不固化,这一条树脂厂都绕不开。选胶的门道我写过一篇专文,硬度怎么挑、缩水率怎么算,点进去看就行:树脂工艺品模具硅胶怎么选?硬度、缩水率与操作细节。
一套缩合型硅胶模,我们车间的经验是翻50到80模,发髻螺纹密的地方最先掉边。铸铜完全是另一条路:硅胶模只负责翻蜡,蜡壳控制在3到5毫米厚,挂浆制壳、焙烧,铜水1100度上下浇进去。壳是一次性的,蜡模能重复翻,所以铸铜的模具钱花在蜡模环节,一套好模翻上百个蜡模不吃力。失蜡这套工艺的模具长什么样,精铸模具怎么做蜡模?失蜡铸造的中模里有图有拆解。
水泥像最容易被误解。景区里三五米的大佛根本不走模具,钢骨架焊起来,水泥一层层手工塑形,那是雕塑活的范畴。一米上下的庭院像、寺院外墙边的小供像,才用玻璃钢对开模灌水泥,一套模灌一百模以上没问题,缺点也明显,花纹比硅胶糊,细的衣褶线出不来。
| 类型 | 模具做法 | 一套造价区间 | 寿命 | 适合批量 |
|---|---|---|---|---|
| 树脂像40cm | 缩合型硅胶刷模加石膏托 | 800到1500元 | 50到80模 | 几十到几百件 |
| 铸铜像1m | 硅胶模翻蜡壳再制壳 | 4000到8000元 | 上百个蜡模 | 十几到几十件 |
| 水泥像1m | 玻璃钢对开模 | 2000到4000元 | 100模以上 | 上百件 |
表里的价是我自己报价单上的经验区间,各地人工不一样,浮动两成都正常,看个量级就行。
分片翻模:片缝藏在哪,决定这尊像的档次
一尊坐佛至少分四片:前身、后身、发髻两片,片缝必须藏进衣褶或发际线,缝从脸上过,这尊像基本就废了。
佛像是立体的,耳垂长、手印外翻、衣摆外撇,全是倒扣,不分片脱不出来。片数越多接缝越难修,老师傅的本事是把片数压到最少。我们做过最省的一套40公分坐佛是5片:前身、后身、两片发髻、一只单独翻的手。片缝全压在衣褶和发际线里,出模以后拿刻刀顺着纹路走一遍,几乎看不出接痕。
刷胶的节奏也有讲究。一遍横、一遍竖,等表干40分钟左右再上下一遍,总共4到6层。这里有个我的教训:前年赶一批护身小佛像的单,第二遍胶没表干就接着刷,整片模起鼓,3公斤胶全废,交期还差点误了。打那以后我立了规矩,表干不到点,谁也不许动胶桶。
分片这套手法不只佛像用,凡是带层次的浮雕件都靠它活命,浮雕模具怎么翻出层次?分片翻制与细节处理讲的是同一个逻辑,想举一反三可以翻翻。
开脸的讲究:脸部那一片要单独伺候
开脸是整尊像的魂,脸部要单独成片、单独保管,浇注前先手刷一层树脂把气顶出来,脱模后再由固定师傅修眉眼,一步都省不得。
气泡最爱积在眉骨、鼻翼、嘴角这些凹陷里,脸上一个麻点,整件就降成处理品。我们的做法是合模前用毛刷往脸片上薄薄刷一层树脂,让胶把花纹里的空气赶出来,再合模灌料。有条件上真空机的厂,抽完泡再浇更稳;没条件的慢浇加木架轻震,效果也过得去。
脱模之后的开脸,是修眉、描眼、定神态,各厂路数不同。我们厂固定两位师傅管这道工序,别人不插手,同一批像的脸前后差半个钟头都不行,不然摆进玻璃柜里神态各异,客户一眼就挑出来。
宗教上的事我们分得很清。寺院和居士客户对仪轨有自己的要求,图纸和样品由甲方确认,车间只负责把每一刀翻得清清楚楚,开光之类的仪式我们不掺和,也轮不到模具车间说话。模具能保证的是螺发颗数、眉眼线条、手印指节一根不错,至于这尊像赋予什么意义,那是造像人和供养人的事。
老实讲,模具做得再精,开脸这步人工省不掉。有同行宣传一次成型的佛头免开脸,你多留个心眼,脸省了工,神态也就省没了。
那位佛具批发客商后来订了两套40公分坐佛的树脂模。看模那天他在车间转了一圈,指着一张待修的蜡壳问我这道缝怎么处理,我说这就是片缝,藏进衣褶里的。他这才明白,佛像模具的价钱差距不在硅胶多少钱一公斤,在分片和开脸的功夫上。
常见问题
一套佛像硅胶模具到底能用多少次?
缩合型硅胶正常50到80模,花纹浅的能撑到一百出头,螺发和衣褶密的地方先坏边。用完洗净阴干,别暴晒别折叠,寿命能多两三成。
自己在家能翻佛像模具吗?
20公分以下的小件可以试试,硅胶加石膏百来块钱就能开张。40公分往上倒扣多,没有托模经验大概率废胶,练手先从小件开始。
树脂佛像怎么做出铜像的效果?
两条路:料里掺铜粉抛出铜色,或者成型后做仿铜漆。掺铜粉料费贵三成左右,好处是磨旧了还是铜色,仿铜漆磕一块就露底。
铸铜佛像的失蜡模具能一直用下去吗?
硅胶模翻蜡可以一直翻,上百个蜡模没问题。壳型是一次性的,每浇一炉铜就得重新制一次壳,这笔钱省不了。
佛像模具为什么比普通工艺品模具贵?
贵在分片多、脸部精度高、托模要跟形。同样尺寸,一个花盆模两三片就够,坐佛至少四五片,工时直接翻倍。