异形模具难在哪?非标结构的设计思路与报价逻辑
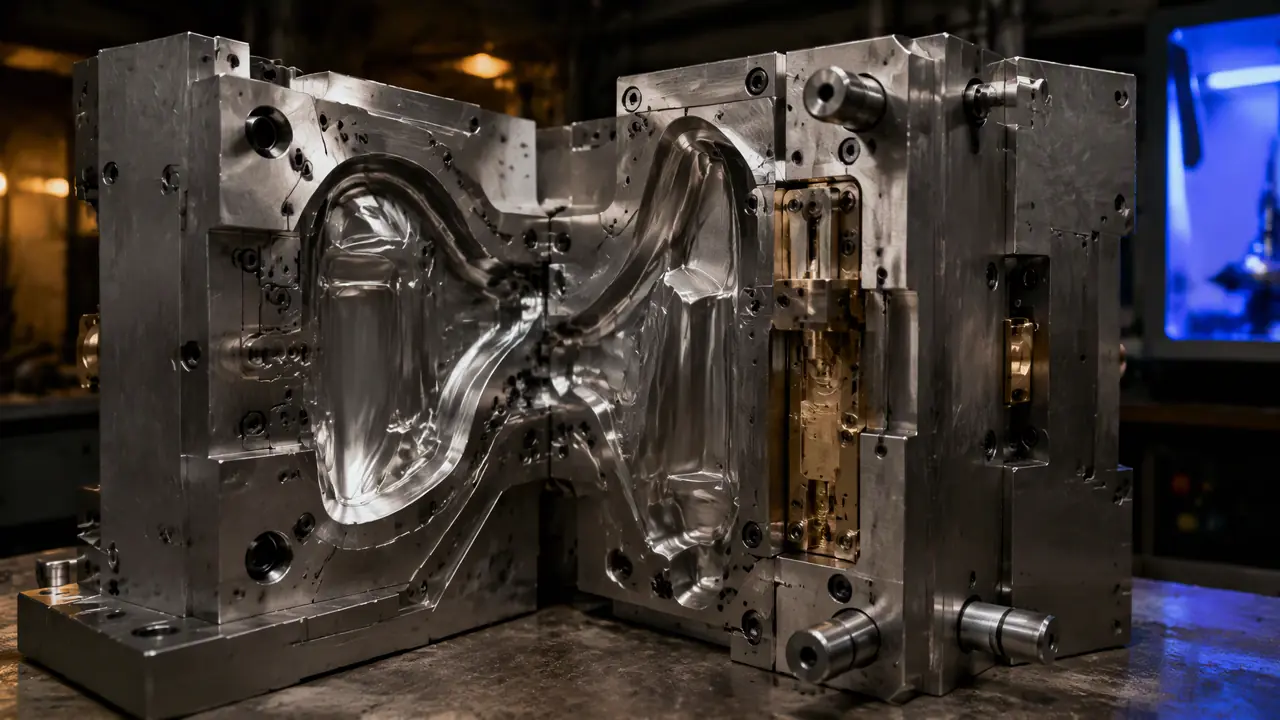
先说结论:异形模具难的不是形状怪,而是分型面、倒扣脱模和修模次数叠加之后,成本没法拍脑袋估,钢料只占小头,结构工时和试模修改才是大头。拿到异形件图纸先别急着问价,把脱模方向和分型线定下来再去谈。
异形模具的报价为什么能差出一倍?上个月我刚帮朋友看完一套异形外壳模,同一个产品,三家报价从11万到19万。差的不是材料,是结构方案。形状不规则的产品,分型面要跟着曲面走,抽芯、斜顶、镶件全得跟上,每一处都是钱和时间。
说实话,标准模你闭着眼都能估个八九不离十,异形模不行。同一份图纸,设计员换个分型方案,报价单能直接矮下去两万。所以这篇就讲透两件事:结构上难在哪,报价上怎么算。
异形模具到底异在哪三个地方
异形模具的难点集中在三处:分型面随曲面走、倒扣必须靠抽芯或斜顶脱模、壁厚不均导致收缩难控。标准模的分型面多半是一个平面,异形件的分型线要在三维软件里顺着曲面一段一段找,找歪一点,产品上就留一圈难看的披锋,前模还得跟着改。
我见过最典型的一个坑,是个带把手的水杯外壳。把手内侧那一段是倒扣,产品设计师没提前想脱模方式,模具厂只能强行加行位(滑块),模架跟着大一号,光这一处改动,模具价格就多了大概八千到一万二。
倒扣的处理方式基本就三种:外滑块、内侧斜顶、强制脱模。倒扣量小、料又软(PE、PP这类),可以强脱,省一笔结构费;倒扣深了,斜顶和行位跑不掉。这块我们站里有专门一篇模具斜顶的文章,倒扣结构怎么设计写得比这里细。
第三个难点是壁厚。异形件壁厚经常不均匀,最厚处和最薄处差一倍很常见,收缩不均产品就翘。PP料在模温80℃左右、壁厚均匀的时候,收缩率大约1.5%;异形件厚薄一跳,局部能到2%往上,试模之前根本算不准。
设计思路:先把脱模方向定死,再谈别的
异形模具设计的第一步不是画型腔,是定脱模方向和分型面,这两样定了,抽芯数量、模架大小、价格区间基本就锁死了。方向选错,后面全是返工。车间里有句老话:分型面定错一步,钳工多熬三夜。
实操顺序一般是这样的:先把产品摆出一个拔模方向,逐个检查侧孔侧凹,列出倒扣清单;能用斜顶解决的不上行位,因为行位要占模架空间,还得配压块和限位螺丝;实在绕不开的深腔结构就做镶件,把难加工的异形部位拆成小块单独做。
镶件这招在异形模里用得特别多。曲面交界的尖角、深腔底部的加强筋,CNC铣刀进不去的地方,拆成镶件单独车磨,再装进模框。坏处是多了装配精度要求,好处是坏了能单换,不用整块模仁报废。固定方式、防跑位这些细节,可以看这篇模具镶件的拆解,写得很全。
拔模斜度也要提前谈。异形件外观面通常给1到3度,咬花面还得再加,蚀纹深度每加深0.01毫米大约多给1度斜度。这些参数写进DFM评审表里,比开完模再扯皮省事得多,这笔账设计师和模具厂要当面算。
排气和冷却,异形模里经常被排到最后才考虑,这是坏习惯。曲面汇聚的地方容易困气,烧焦、困气纹都从这来。我的习惯是在分型面沿曲面走线的位置预留0.02毫米左右的排气隙,深腔处加排气镶件,试模时能省掉不少折腾。
报价逻辑:异形模贵出来的钱都在哪几项
异形模具的报价通常比同尺寸标准模贵三到五成,差额主要来自结构设计工时、抽芯斜顶这类机构的加工,以及多出来的一到两轮试模修改。看报价单时按这几项去对,心里就有数了。
把常见的价格构成摆成一张表,你对着报价单逐项问:
| 报价项 | 标准模占比 | 异形模占比 | 为什么会涨 |
|---|---|---|---|
| 模架钢料 | 约三成 | 两成出头 | 占比反而降,机构件的份额上来了 |
| 结构设计与编程 | 约一成 | 两成左右 | 分型面找形、行位斜顶干涉检查耗时翻倍 |
| 型腔加工 | 约四成 | 三成多 | 曲面多,CNC三轴加电火花补,电极数量多 |
| 抽芯与特殊机构 | 基本没有 | 一到两成 | 行位、斜顶、油缸全是纯增项 |
| 试模修改 | 一轮为主 | 两到三轮常见 | 收缩翘曲难一次到位,T1能过算运气 |
选材上也有讲究。外观件用718H、2738这类预硬钢的很多,价格适中;透明件才上S136这类不锈钢,一套模仁贵出不少。别一开口就点名进口一胜百的料,除非量产模次确实大到几十万次往上,否则国产预硬钢足够,省下来的钱够你多改两轮模。
要是产品加了30%玻纤,那就是另一回事了。玻纤对型腔的冲刷很凶,模仁建议直接H13淬硬加氮化,不然打个几万模次,型腔表面就被拉毛,外观件上能清清楚楚看到拖伤痕迹。
谈价的时候我一般让客户盯住两点:一是报价单里试模写了几轮、超了怎么算钱;二是行位斜顶这些机构是按套数报的还是打包的。这两处一模糊,后期加钱的口子就开在这。需求、周期、验收条款怎么一次谈清,这篇模具定制怎么谈才不被坑里有整套流程,可以对着用。
交期怎么估?给异形模多留一轮试模的时间
结构不复杂的中小型异形注塑模,从图纸确认到T1试模大概35到45天,算上修改和稳定量产,预留60到75天比较靠谱。谁跟你说异形模25天能交货,要么产品没看仔细,要么后面修模修到你怀疑人生。
我手里那个咖啡机水箱的案子,3D图确认到T1用了40天,T1出来把手位置缩水痕明显,调保压和模温花了8天,T2基本OK,前后50天出头。这就是异形模的正常节奏,别信压缩到极限的承诺。
回到开头那三份报价,11万和19万的差距,拆开看就是行位差一套、钢料差一个档次、试模轮数写的次数不一样。异形模具这东西,图纸定方案,方案定价格,顺序反了就等着被加钱。拿不准的时候,先把倒扣清单理出来再找厂谈,你已经赢过大多数客户了。
常见问题
异形模具和定制模具是一回事吗?
基本是一回事的两面。定制强调按你的产品单独开模,异形强调产品形状不规则、结构跟着复杂。定制的圆形瓶盖模其实很好做,异形的那类才配得上一个难字。
异形模具一定要用进口钢材吗?
不是。量产几十万模次以内,718H、2738这类预硬钢完全够用,除非是透明外观件,或者玻纤增强料对模具磨损大,才值得上S136、SKD61这类更贵的料。
报价单里最容易被低报的是哪一项?
试模修改。不少报价单只写T1试模一次,异形模通常要两到三轮,每轮调机加改模都是钱。签合同前把超次单价写死,后期扯皮能少八成。
产品还没定型能先开异形模吗?
别。结构没冻结就开模,改一次结构等于重做一套机构。最少等3D图评审完、倒扣位置全部确认,再付开模定金,这个顺序不能省。