水泥花瓶模具怎么选?粗花瓶细花瓶的模具结构与脱模剂选择
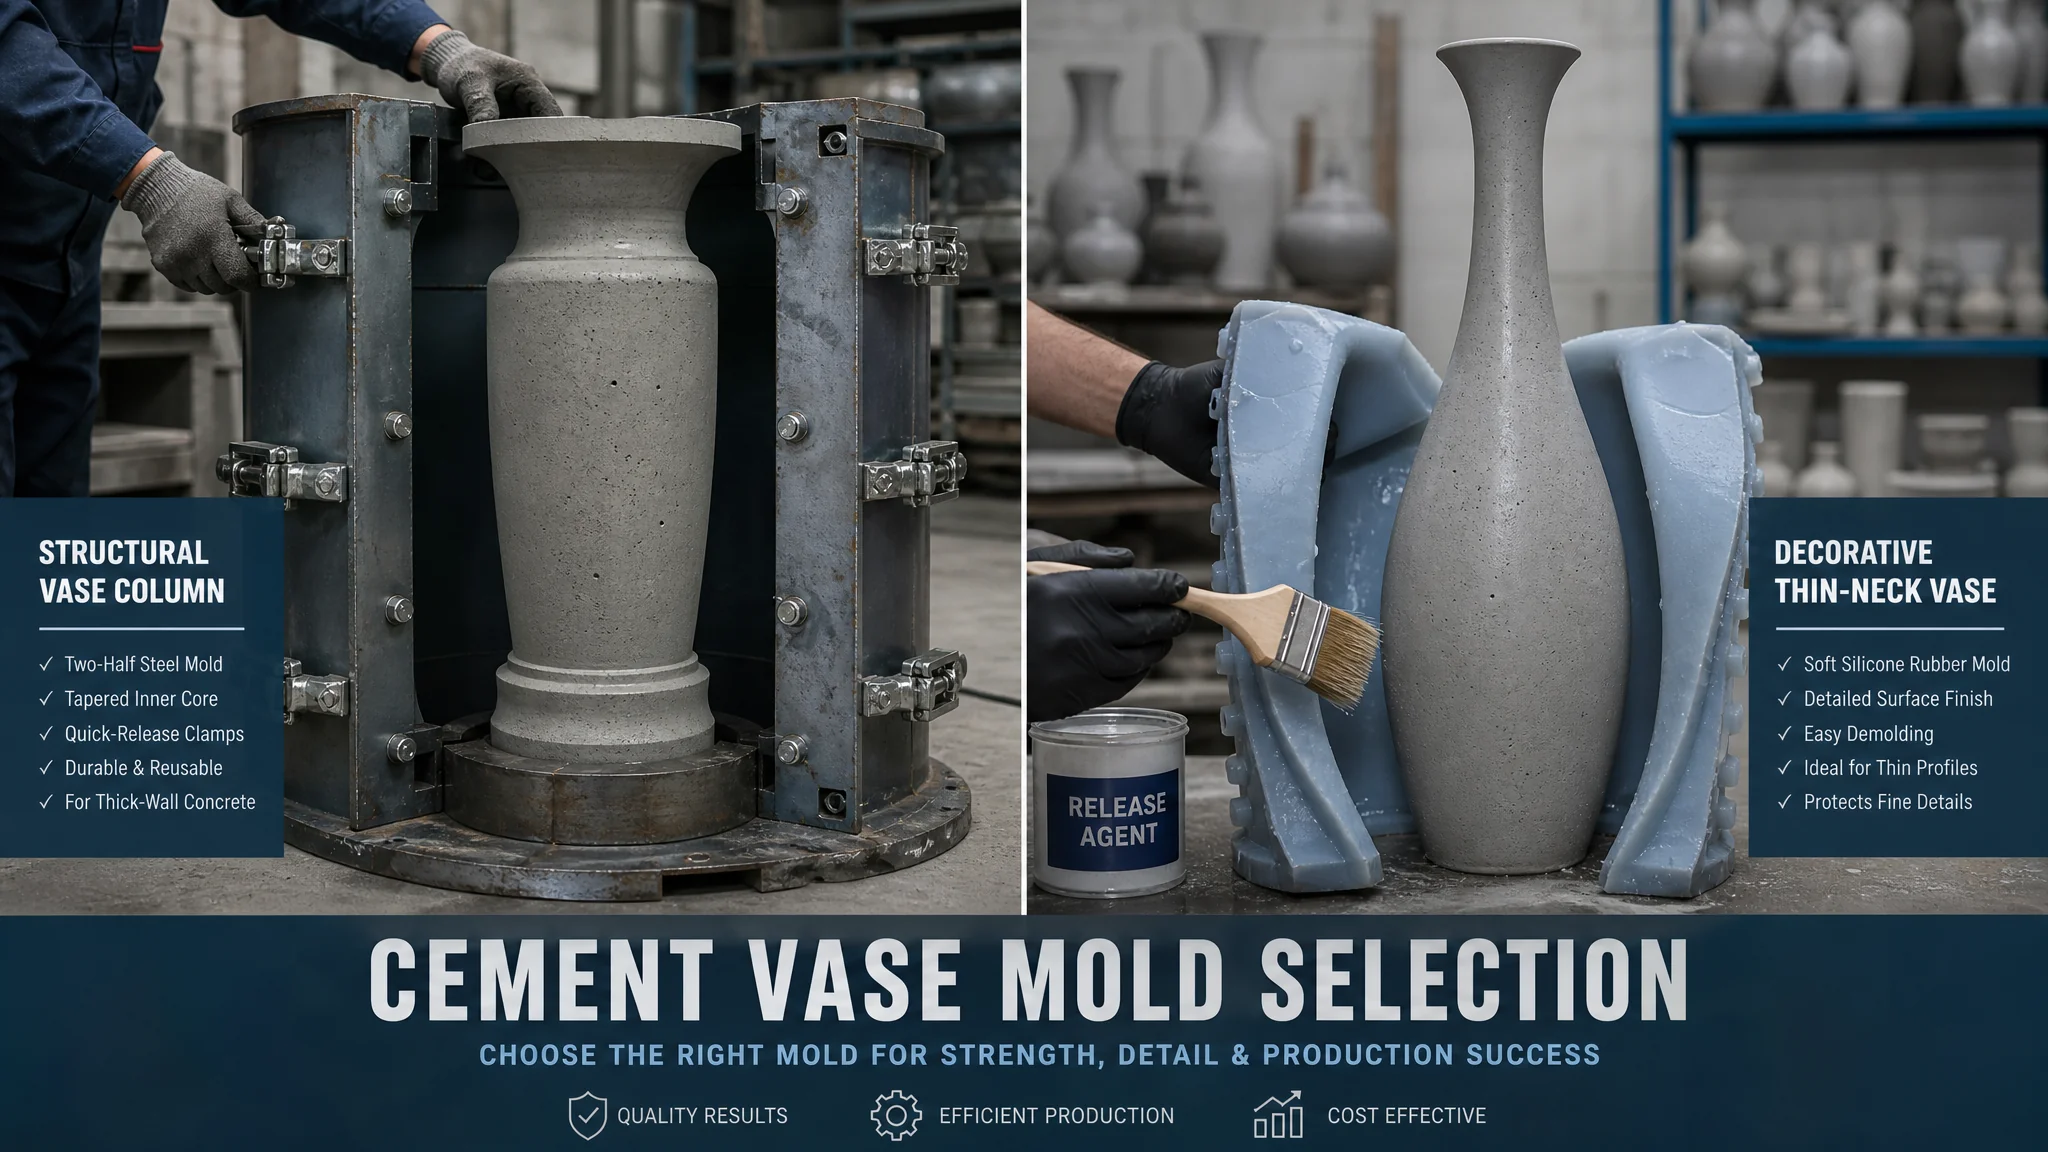
简单说:水泥花瓶模具先分粗花瓶和细花瓶再谈选型。粗花瓶(花瓶柱、护栏柱)用两半开对合钢模加内芯模,靠快开夹具和锥度脱模;细花瓶(薄壁装饰瓶)用硅胶软模,宁可多等半天也不能硬拔。脱模剂上专用脱模剂最稳,废机油便宜但会沾污坯面,浇筑后24小时起模是底线,急了必裂。
前年秋天我接过一批别墅栏杆的活,三十几根欧式花瓶柱,头一回做的时候真没什么敬畏心。不就是水泥花瓶模具嘛,翻个模灌点浆的事。结果第一批六根,脱模当场裂了三根,还有一根卡在模里死活不出来,最后是砸了模才把钢模保住的——混凝土碎渣崩了一地,模具愣是没伤。那天我在车间蹲到晚上十点,得出一个结论:花瓶这个东西,大头细颈,上粗下粗中间细,天生就是模具结构上的麻烦精。
后来这批活重做,全顺了。这行就是这样,交一次学费,思路就清晰了:水泥花瓶不能当一种产品做,得拆成粗花瓶和细花瓶两种工艺。粗的走钢模,细的走软模,中间还有玻璃钢和硅胶内衬几个过渡方案。模具结构和脱模剂怎么配,浇筑完等多久拆,每一步都有讲究。这篇我按自己这两年做花瓶柱、护栏柱、花盆墩的经验,把选型和翻车的细节摊开讲。
粗花瓶和细花瓶到底差在哪?
粗花瓶指花瓶柱、护栏柱、欧式花瓶墩这类结构件,直径普遍在15厘米以上,壁厚25到40毫米,里面还塞钢筋骨架,承重是硬指标;细花瓶指装饰摆件,壁厚就10毫米上下,不带筋,图的是造型好看。两者的模具路线完全不同:粗的用两半开对合钢模,细的用硅胶软模,拿错工具必翻车。
这个区分为什么重要?我见过有人拿做花瓶柱的思路去做细颈摆件,钢模对合缝直接把瓶颈夹在里头,拆模的时候无从下手——瓶颈那个收窄的位置,硬模根本没有退让量。反过来的坑我也见过:拿软模去灌花瓶柱,硅胶模软,一米高的柱子灌下去,中部横截面被浆压得往外鼓,出来的柱子腰围粗了一圈,跟同一批的柱子对不上口径,栏杆拼起来歪歪扭扭。
说白了就一句话:结构看强度,装饰看细节。花瓶柱在栏杆上是要穿钢筋、灌芯、承重的,标准图集里对这类构件的配筋和外形都有说法(欧式花瓶柱在国内工程里多参照建筑标准设计图集的做法,具体可见中国建筑学会网站的相关信息),模具必须服从结构。装饰瓶没人拿它受力,模具结构就可以完全为造型服务。想系统了解水泥制品模具全品类的,可以翻我之前写的水泥制品模具有哪些类型:从砖到管的全品类预制件模具,这篇只聚焦花瓶这一条线。
粗花瓶模具:两半开钢模加内芯,夹具和锥度是命门
粗花瓶的标准配置是两半开对合钢模:外形由左右两片3到5毫米钢模合出来,中间塞一根锥形内芯模形成空腔,顶部加一个颈口压圈。三个关键点是内芯锥度、快开夹具和排气孔,缺一个都够你受的。这套结构立住了,一天周转两到三次没问题。
先说内芯。花瓶是空心的,空腔全靠芯模成型,芯模必须做成上小下大的锥度,我的经验是不小于1:50的斜度,脱模的时候用吊环把芯子往上抽,锥度就是它的退路。第一次做的时候我没留够锥度,抽芯的瞬间听见里面"咯噔"一声,内壁整片拉伤,麻面拉槽,那批柱子后来全部报废在观感上。还有一点新手容易忽略:芯模得做成中空的或者用薄板卷焊,实心钢芯一吨多重,你根本吊不动,别问我怎么知道的。
两片外模的固定靠快开夹具,就是那种偏心轮的楔形夹,一套模四个到六个。螺栓也行,但拆一次要拧十几颗,效率差一半。我后来全换了快拆夹具,单人拆模时间从二十来分钟压到七八分钟。对合缝的密封也要盯:缝里垫一条3毫米左右的橡胶条,不垫的话漏浆,拆开模缝隙位置一条明显的跑浆印子,柱子侧面就是一道疤。
排气孔开在模底和颈部转折这些死角。混凝土是从模顶灌下去的,瓶颈那个收窄的位置最容易憋气,气泡全堵在转折处,拆出来一片麻子点。在转折位置钻两个6毫米的排气孔,灌浆时看到浆从孔里溢出来再停,这一片的麻面能消掉大半。
钢模的材质和做法,更多讲的是怎么压成本、怎么验收,我在水泥制品塑料模具和钢模具哪个好:选材对比与建议里有专门对比。花瓶柱这种带曲面的构件,塑料模盒基本没有现成的,钢模和玻璃钢模才是主流,玻璃钢适合小批量和花样复杂的,钢模吃量。
细花瓶模具:硅胶软模是正解,慢工才出细活
细花瓶用20到30邵氏A的硅胶软模,外加玻璃钢外托补刚性,这是最省心的组合。硅胶模最大的好处是有退让性:脱模时先剥外托,再把硅胶从角上往外翻,瓶颈再细它也能让过去。代价是贵和寿命有限,一副模五十到一百次的命,翻模前脱模剂必须刷够。
细颈花瓶为什么非硅胶不可?我举个最极端的例子:葫芦瓶。上球下球中间一道细腰,腰的位置直径比瓶身小一半还多,硬模开几片都拆不出来,只有硅胶能翻着退出来。我做过一批口径8厘米、高度35厘米的细颈瓶,硅胶模加玻璃钢外托,脱模的时候两个人托着底,一个人从上往下慢慢剥硅胶,整个过程五六分钟,急不得。有个徒弟性子急,一把往下拽,瓶颈直接拉出三道横向裂纹,那个月他的绩效全赔在这几个瓶上了。
硅胶模的内壁光洁度直接复制到坯面上,所以母模(原模)要打磨到足够顺滑,母模上有多少瑕疵,翻出来的每一个瓶就带多少瑕疵。开硅胶模的完整流程——从母模处理、围模到灌硅胶——之前在硅胶模具怎么做:DIY手工翻模从入门到精通的完整教程里写过,这里不重复。只补一句花瓶特有的:高瓶子灌硅胶的时候母模要立着放、从底部慢慢往上灌,让硅胶自己赶着气泡往上走,横着灌模的气泡全憋在瓶身侧面,翻出来的模内壁带气泡坑,每个瓶都长同位置的痘。
欧式花瓶墩这个品类比较特殊,它介于粗细之间:直径二三十厘米,但表面的卷叶、涡卷浮雕花样特别多。这种我推荐玻璃钢模内壁贴一层薄硅胶的做法,硬模保形状,软衬保花纹,脱模的时候花纹不挂坯。单用玻璃钢硬模翻浮雕,十个里得有四五个瓶颈处挂料,这是我对比两批成品数出来的。相关的翻模细节可以看欧式模具怎么选不糊花纹:硅胶模玻璃钢模真实翻模记录,写得更细。
脱模剂:废机油、专用脱模剂、皂化液的真实账
三种常用脱模剂我都长期用过:专用脱模剂(油性或水性乳液)效果最稳,坯面干净,20升装一百多块能用一个月出头;废机油最便宜,五金店论桶收,但坯面会挂黄褐色油渍,后续做饰面得先打磨;皂化液便宜且不脏坯面,但持膜性差,一米多高的构件刷完还没浇到顶,上半截的膜就干斑了,得补刷第二遍。我的方案是粗瓶用废机油、出口的单用专用剂。
这笔账我认真算过。按一天周转三次、一套模一个月算,专用脱模剂的成本大概每根柱子摊三毛钱,废机油摊不到一毛。听起来差距不大?量上来了就肉疼——一个月三千根柱子,差价六百块,一年就是七千多。所以自家院子里用的粗花瓶柱,我从来都是废机油伺候,反正后面还要刷涂料,油渍就当看不见。
但有两类情况废机油绝对不能碰。一是要做清水效果的,就是不上漆直接露水泥本色的坯子,机油渗进表层毛细孔,一块一块的黄云纹,洗都洗不掉,我废过半批之后立了这条规矩。二是硅胶模,硅胶遇矿物油会溶胀,用不了几次模就发粘发软,寿命直接腰斩。硅胶模要么用专门的硅油脱模剂,要么图省钱用浓肥皂水加凡士林的土办法。
刷脱模剂的手法也有讲究,不是越多越好。刷太厚,油积在模底和花纹凹处,脱出来的坯面颜色发暗、局部油斑,还容易沾灰。薄而匀,刷完拿刮板把积液刮一遍,重点照顾对合缝和芯模锥面这两个位置。皂化液我补一句:它兑水用,冬天低于五度就别用了,冷天会在模面上结皮起冻,混进混凝土表层成片起砂,这个亏北方的朋友冬天容易吃。
浇筑和养护:多久脱模,这个真不能急
时间线是灌浆振捣→静置→脱模→泡水或盖湿布养护。粗花瓶柱加钢筋的,起模最早24小时,稳妥点36到48小时;细花瓶薄壁件夏天24小时、冬天48小时起步。养护满7天再出厂,前三天是强度爬坡最快的窗口,这期间乱搬等于白做。
为什么卡这么死?水泥是靠水化反应一点一点长强度的,早期那点强度全是"豆腐渣进度",拆早了边角掉块、薄壁拉裂。混凝土强度随龄期增长的基本规律,维基百科混凝土条目(en.wikipedia.org/wiki/Concrete)里写得很清楚,普通水泥一两天才到设计强度的两三成,一周左右过半,28天才算长成。我拆模翻车最惨的一次就是没掐住表:冬天赶工,第二天上午就去拆模,头天夜里气温掉到零度附近,实际强度连一成都没有,六根柱子拆出四根裂纹,裂纹全在瓶颈收窄的位置——那里壁厚最薄、应力最集中,裂了才是正常的。
浇筑环节补两个花瓶特有的细节。第一,粗花瓶柱灌浆要分两层:先灌到瓶颈下面,振捣排气,再灌满颈口。一次灌满的话,瓶颈收窄位置的气泡根本排不出去,拆出来瓶颈一圈气孔。第二,钢筋骨架要在灌浆前提前吊装进模内,保护层垫块卡够,别让钢筋贴着模壁——贴壁的钢筋拆模后是一条锈渍线,雨水一泡锈迹还会越长越大。
养护偷懒的代价是延迟到账的。脱模后直接码在院子里晒太阳的柱子,看着没事,三天后表面裂纹就爬出来了,水泥失水过快造成的塑性收缩裂缝,专门爱在薄壁和大平面上发作。花瓶柱脱模后我全走泡水池或者盖湿布洒水的路子,最少湿养三天。想深究养护原理的,可以看维基百科混凝土养护词条,失水速率和裂缝的关系讲得比我能说清楚。
常见问题
水泥花瓶模具一天能出几件?
看模具数量和气温。一套钢模一天周转两到三次,你有五套模,夏天的日产能就是十到十五根柱子。硅胶软模脱模慢、还得等坯体足够硬,一天一到两件就顶天了。想把量做起来,堆模具数量比买所谓"快脱模"靠谱,水泥凝固的时间是化学规律,压缩不了。
花瓶柱脱模后表面好多气泡麻面怎么办?
先查排气孔堵没堵,再查混凝土坍落度。排气孔通畅的话,把料调稀一点(坍落度往180毫米放),振捣延长到表面泛浆为止。已经形成的麻面,浅的用同配比水泥浆抹补,深的得掺一点界面剂再补,补完颜色会有色差,清水效果的构件基本等于报废,所以还是预防为主。
为什么我的花瓶卡在模子里出不来?
九成是脱模剂没刷到位,一成是拆得太晚。混凝土强度上来之后跟模壁咬得越来越死,超过48小时再拆,芯模都难抽。卡住了别硬撬,拿橡胶锤沿模壁震一圈,从底部进一点压缩空气松动,再不行就得等它完全干透收缩后取。我砸过一次模,之后再也不敢拖。
废机油和专用脱模剂到底差多少钱?
按我自己的账,一根柱子差两毛钱左右,量大了一年差出大几千。我的建议分两面:自己用、后面要刷涂料的,废机油随便造;要清水面或者出口的单子,老老实实专用脱模剂,废一块坯赔的钱够你买一年脱模剂。
细颈花瓶脱模总是裂颈怎么办?
三个动作:硅胶模翻着剥别直拽、脱模时间只多不少、薄壁处配比里加点短切纤维。瓶颈是应力集中点,壁又最薄,任何一点急躁都在这里兑现。我现在的规矩是细瓶脱模必须在48小时以后,宁可占着模周转慢,也不冒裂颈的险。
写到这收个尾。水泥花瓶模具这条线,我个人的偏好很明确:结构件认准两半开钢模加锥度芯模,装饰件认准硅胶模加外托,中间态用玻璃钢贴硅胶内衬。脱模剂别迷信贵的就是好的,按坯面要求分档用,一年下来省的钱够再开一套模。
行业面上补一句。根据中国模具工业协会的统计,2024年国内模具行业总营收超过3400亿元,水泥制品模具作为建筑预制件的上游,是个盘子稳定、拼细节的细分板块(数据口径见中国模具工业协会官网)。花瓶模具在这个盘子里小得可怜,但栏杆、围墙、市政园林的量常年摆在那,做精了不愁饭吃。
如果你正准备入这行,建议从一根标准花瓶柱的钢模做起,做满十根再碰细颈摆件。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。