模具测量工具怎么用不出错?卡尺千分尺塞尺三坐标车间实操
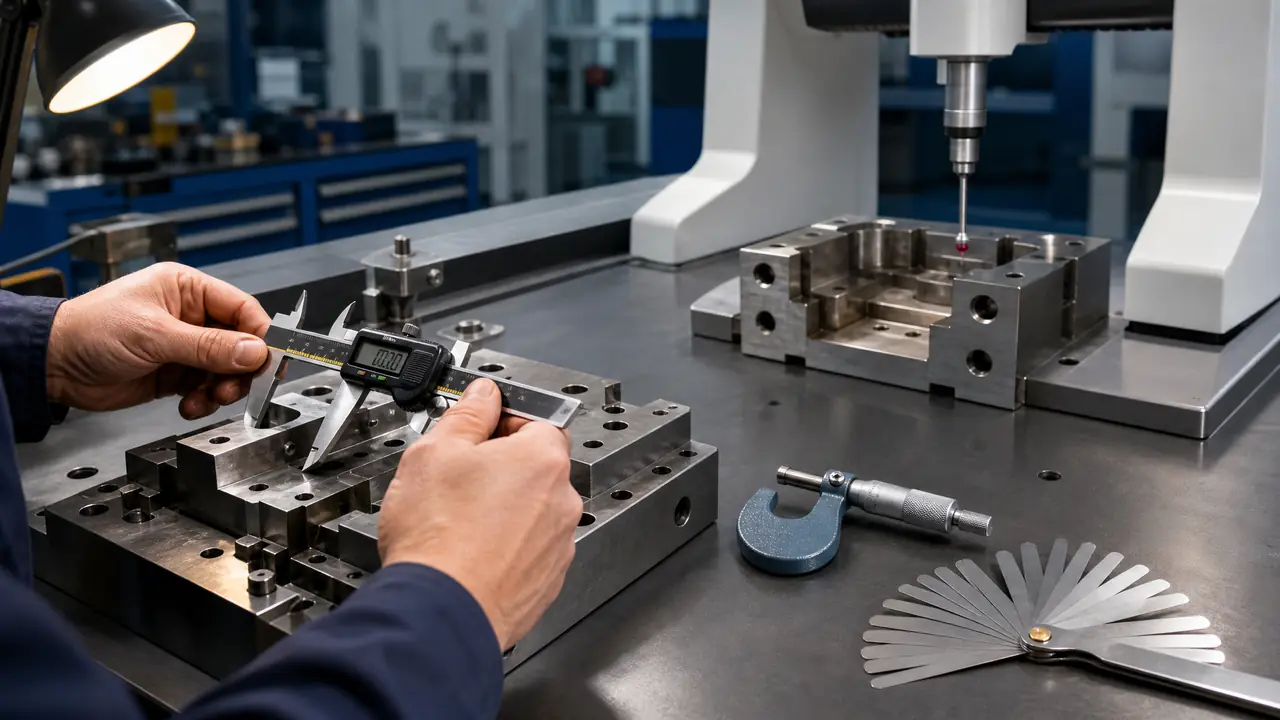
把话放这儿:模具测量从来不是一把卡尺打天下,卡尺量轮廓、千分尺量配合、塞尺量间隙、三坐标出报告,四样工具各管一段谁也替不了谁。工具用对只是及格线,读数的手上功夫和零件温度,才是量得准不准的分水岭。
模具测量这件事,说穿了就一句话:用对段的工具,把零件尺寸量到图纸认账的程度。上礼拜车间小周拿游标卡尺量一个模芯,读出58.06毫米就喊超差,我过去拿千分尺一夹,58.012,合格。好零件差点被冤枉去返工,问题不在零件,在工具用错了段位。
车间里天天跟尺寸打交道的就四样家伙:卡尺、千分尺、塞尺、三坐标。价格从几十块到几十万,分工一点不重叠。老实讲,带过几个学徒,他们最容易犯的错不是不会读数,是拿着卡尺去干千分尺的活。这篇就把四样量具各管哪段、读数坑藏在哪一步,一次捋清楚。
车间四样量具各管哪一段,先分清再谈准
卡尺量轮廓,千分尺量轴径,塞尺量间隙,三坐标出报告,精度从0.02毫米排到0.001毫米,谁也替不了谁。四样工具的价格差着三个数量级,干的活也差着三个数量级,摆错位置就是白忙。
先说卡尺。车间人手一把的数显卡尺,分辨率0.01毫米,量模胚外形、模板厚度、台阶深度、运水孔距,这些都够用。模胚级的活,图纸公差一般给到正负0.1毫米往上,卡尺随便量。我库里那把150毫米的数显卡尺,一百六十块,用了四年,摔过两回还在服役。
千分尺往上一档。导柱要跟导套配,顶针要跟孔配,这类配合尺寸的公差通常压在正负0.01毫米这个级,而卡尺本身的示值误差就有正负0.02毫米上下,量了等于没量。千分尺的示值误差能压到正负0.002毫米,这才是干配合活的工具。买的时候按量程分0到25、25到50、50到75,一套三把下来五六百块,别想着一把量到底。
塞尺是钳工的贴身家伙。合模之后分型面贴得实不实,滑块跟锁紧块之间留了多少空,全靠一片片薄钢片塞进去摸。最薄的0.02毫米,比头发丝还细,二十几块一套,便宜到不像话。
三坐标是压轴的关卡。它不进车间日常,待在恒温间里,二十度上下浮动不超过一度,专门出验收报告、量曲面和孔位、给扯皮的事做仲裁。
对了,说到塞尺多提一句。有人拿它查平面度,得配着刀口尺用,透光看缝隙再塞片确认,光闷头塞是量不准的。
| 量具 | 分辨率 | 车间里管什么 | 参考价 |
|---|---|---|---|
| 数显卡尺 | 0.01毫米 | 外形、台阶、深度、孔距 | 80到300元 |
| 千分尺 | 0.01毫米,估读到0.001 | 导柱、顶针、型芯配合位 | 每把60到250元 |
| 塞尺 | 0.02到1.0毫米成套 | 分型面贴合、滑块间隙 | 20到60元一套 |
| 三坐标 | 微米级 | 验收报告、曲面孔位仲裁 | 15万到50万元 |
读数的坑比换工具的钱贵,这几步最容易栽
游标卡尺最容易看错游标刻线,数显卡尺怕没校零和电池虚电,千分尺必须靠棘轮控制测量力,误差多半出在手劲不在眼睛。这四样工具,每一样都有自己专属的翻车姿势。
游标卡尺的坑在对线。主尺读整数,游标上找那条对得最齐的刻线,0.02毫米一格的尺,看岔一根线就是两丝的误差。我带学徒有条死规矩:游标尺拿来练眼力,量重要尺寸必须换千分尺,防的就是这个。
数显卡尺的坑在校零。每天早上合拢量爪按一下归零,十秒钟的事,跳过它后面全白量。还有电池虚电,屏幕跳数,先换电池再怀疑尺子。别拿它当划线尺用,卡脚尖磨秃了,量出来的数就再也回不去了。
千分尺的坑在劲。测量面贴上工件,拧棘轮,响两三声就停手。图省事直接拧微分筒,手劲大了,0.005毫米就这么被你捏没了。还有个细节,手别整个攥着尺架量,手温传进钢架,尺架热胀,长活量久了数会飘,量到一半换个握姿都可能差一两个微米。
塞尺的坑在片子和手法。片子上粘着油和铁屑,塞出来的间隙就虚。塞0.02的薄片手要稳,硬怼进去当场打折,折过的片就废了。要确认0.08的间隙,能选一片0.08就别拿0.03加0.05叠着塞,叠片之间那点空,够你多出一丝误差。
再说个踩过的坑。老式游标卡尺的内测爪,读数要加上两爪并拢时的宽度,多半是10毫米;数显卡尺才是直读的。我学徒那年没加这10毫米,一批内腔槽宽全记小了,报废单贴了整整一个月,肉疼到现在。
三坐标什么时候才值得上?
公差在正负0.02毫米以内、客户要检测报告、或曲面孔位卡尺够不着的活,就该上三坐标;日常车间巡检用它,纯属杀鸡用牛刀。判断标准就一条:卡尺和千分尺够不够得着。
先说钱。国产桥式三坐标,普通测头配置十五六万起步,加上恒温间改造和除湿空调,落地二十万打不住;进口品牌翻一倍不稀奇。小厂一年开不了几套精密模,养一台机器账算不过来。
我更偏向这么分:验收和客户要报告的活,送第三方检测,一个件三百到八百,报告盖CNAS章客户认账。等月均送检超过十次,再盘算买机器。真到汽车一级配套那个量,恒温间加三坐标是标配,躲不掉。
用的时候也有讲究。零件搬进恒温间别急着上工作台,大模芯晾够四个小时,跟室温平衡了再量,不然热胀冷缩能差出两三丝。测头每月校一次,红宝石球碰坏一次,后面的数据全作废。装夹要轻,薄壁件夹变形了,量出来的平面度其实是你夹出来的。
回过头说小周那件事。后来我把四样量具按段位贴了标签挂在工具车上,量什么段的活拿什么尺,再没出过拿错工具喊超差的事。模具测量这活不神秘,分工记牢、读数手稳、零件放凉,量出来的数就敢往报告上写。
常见问题
新手第一把卡尺,买数显还是游标?
直接数显。省掉对线的功夫,校零也方便,一百来块的国产货够车间用三年。游标尺留着练眼力可以,当主力工具容易看岔线。
卡尺千分尺用久了要不要送检?
一般一年送检一次,找当地计量院所出证书。天天摔碰的卡尺半年查一回,示值超差的别心疼,该换就换,尺比废件便宜。
刚下机的热零件能直接量吗?
不能。长度计量以二十度为基准,刚加工完的模芯六七十度,直接量能把合格件量成废品。放凉到室温再动手,大件多等一会儿。
塞尺的片子弯了一点,能掰直了接着用吗?
轻微弯可以垫平玻璃上轻轻压回,有折痕的直接换。折过的片厚度已经不匀,塞出来的间隙看着漂亮,数是假的。