模具基础知识速查表:公差、斜度、收缩率、模次这些词一篇全说透
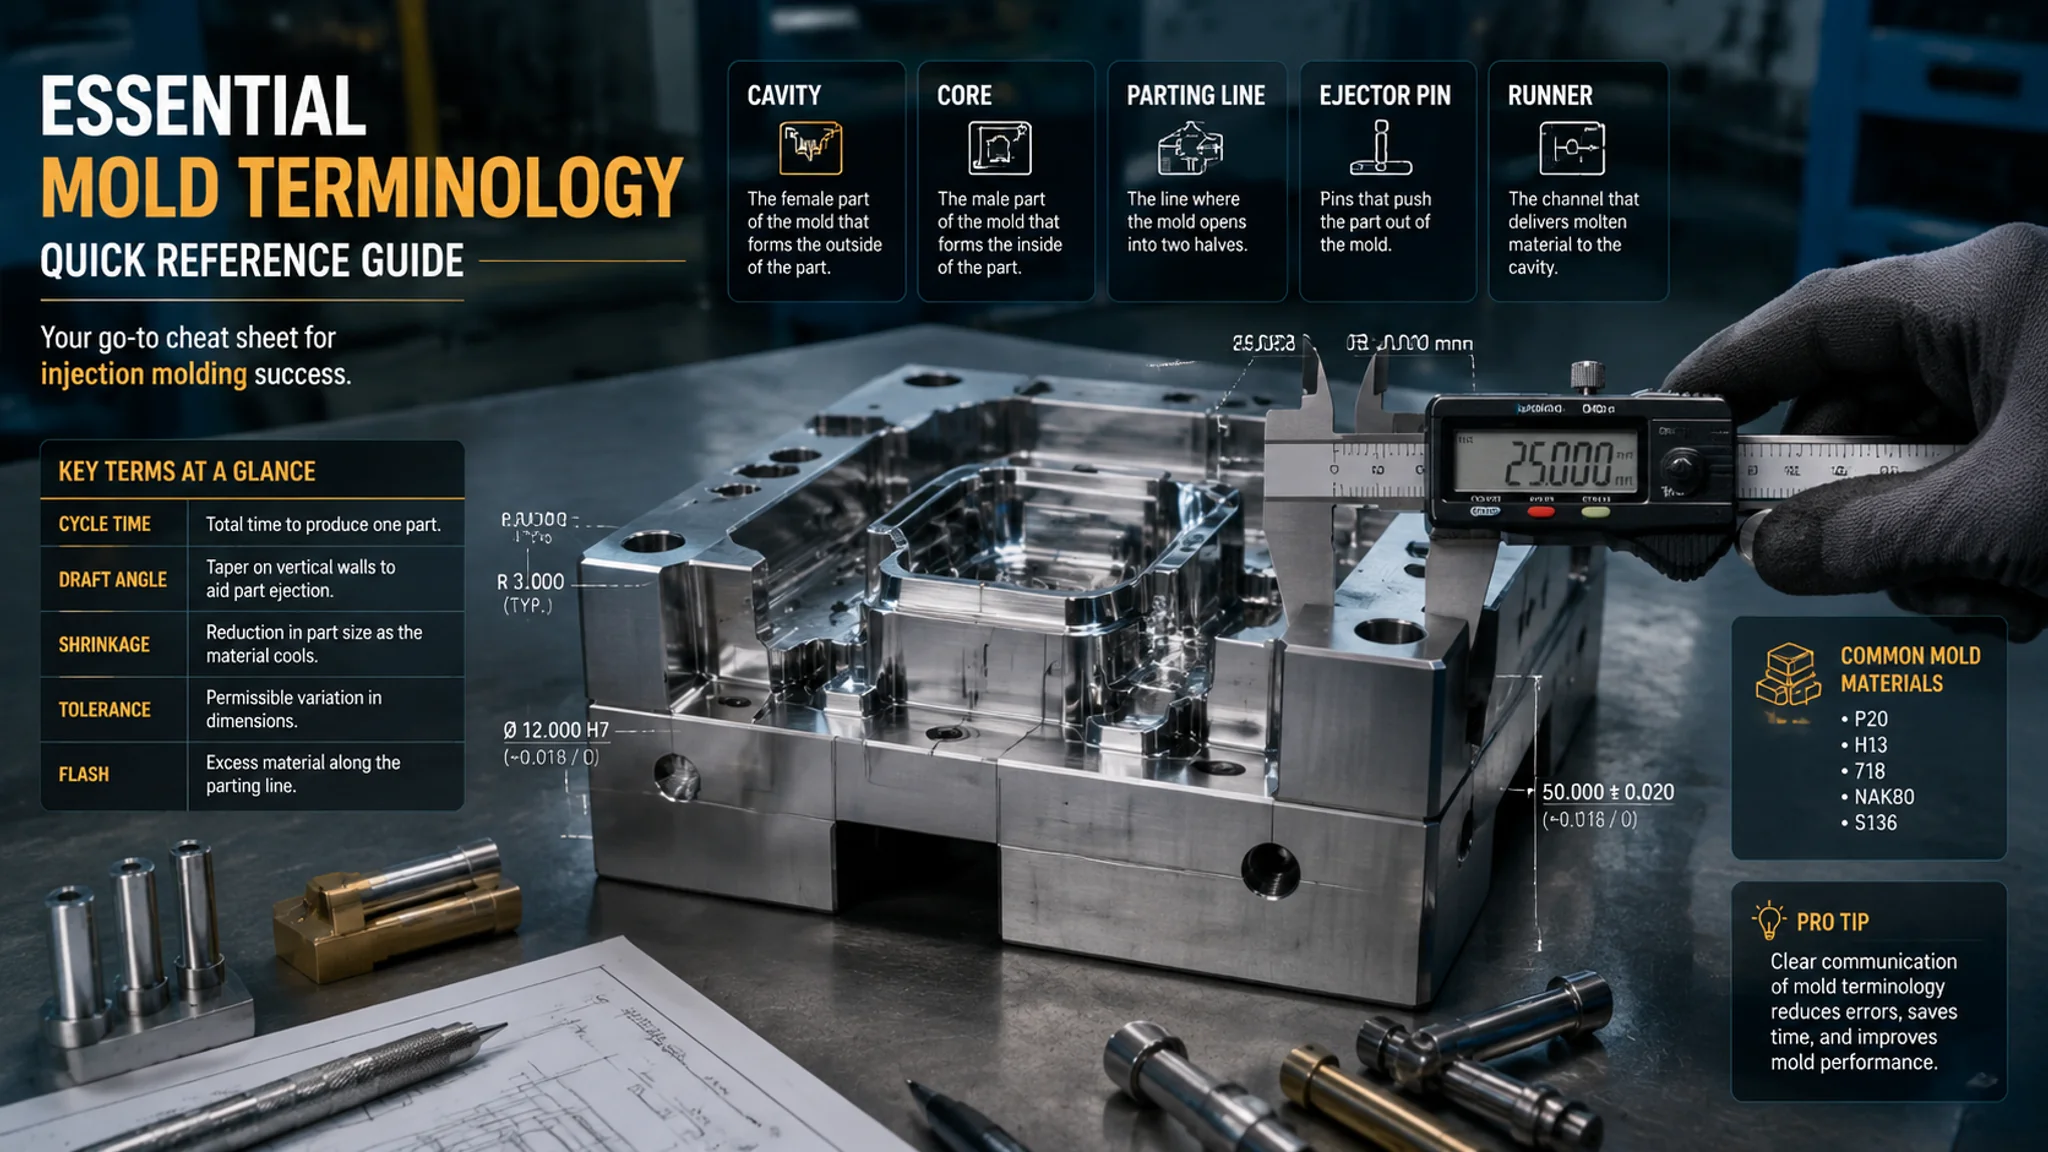
简单说:模具基础知识里最常被问的就那么几个词——公差、脱模斜度、收缩率、模次、开模行程、T0T1。公差是允许的尺寸误差范围,斜度是方便产品脱模的角度,收缩率是塑料冷却后缩水的比例,模次是模具干活的次数,T0T1是试模轮次。这篇一个个掰开讲透,看完跟师傅对黑话不犯怵。
带过几个新人,几乎都卡在同一关:不是不会干活,是师傅一开口就懵。什么“这个孔正负五个丝”“斜度给到两度”“材料收缩按千分之五放”,全是压缩过的黑话,懂的人三秒说完,不懂的人连问题都提不出来。所以我想把这套模具基础知识里最常被问的名词,单独拎出来写成一篇文章,像一个速查表,谁入行就丢给谁。
先认个高频单位:丝。一毫米是一百丝,五个丝就是0.05毫米。车间里量具最常用的也是它,游标卡尺精度一般到2丝,千分尺能到1丝,更精密的上三坐标。这个单位别跟“条”搞混,做模具的说丝,做包装的说条,1条是10丝。刚入行被安排去借“五十丝的塞尺”,张嘴喊成“五十条”,整个车间都在笑。挺好笑的,但记住了就再没错过。
公差到底是什么?为什么师傅总说“正负五个丝”
公差就是允许的尺寸误差范围,图纸上写50±0.05,意思是量出来49.95到50.05之间都算合格。模具上常见的量级是几丝到几十丝,精密模具要做到正负1丝。
为什么要有公差?因为没有任何加工能做出绝对准的尺寸。铣刀有磨损,机床有振动,钢件热处理还会变形。硬追零误差,成本会爆炸。所以设计的思路是:功能允许松的,公差放开;卡配合的地方,公差收紧。一套模具公差给得好的设计师,加工费能省下一大截,因为他知道哪里该抠、哪里该松。
两个词顺便记住:基本尺寸和极限偏差。50是基本尺寸,正负0.05是极限偏差。模具里孔和轴的配合还要分间隙配合、过渡配合、过盈配合——镶件压进孔里不许动,用的就是过盈,单边压个一到两丝,压装前还得给孔口倒个角,不然一压就啃出铜印。这套语言的源头在公差标准:国内用GB/T 1800系,国际上对应ISO/TC 213的尺寸几何规范体系,往深了钻可以照着查。想看公差是怎么被一步步加工出来的,可以读精密注塑模具公差控制到0.01mm是怎么做到的,那篇全是车间里摸出来的数。
脱模斜度为什么必须给?不给行不行?
脱模斜度(也叫拔模角)是竖直壁面上故意做出的小角度,让产品开模时能顺利脱出来。经验数值:光滑面至少0.5°,蚀纹面1°起步,纹越深角度越大。
不给行不行?行,等着粘模。产品跟型腔壁之间的吸附力很实在,零斜度等于让产品把模具抱死。轻则拉白拉伤,重则顶针顶穿产品也下不来。这跟从冰箱拿制冰盒一个道理——冰格四壁要是有哪怕一点点斜度,一拧就出,纯直角的格子得靠掰。
实际放法有讲究。注塑模具外观面一般0.5°到1°,有蚀纹的按纹路深度加,行业里大致是每0.01mm纹深多给0.5°到1°,具体得跟蚀纹厂对。我经手过一个翻盖盒,外侧面蚀了细纹,拔模角只给了1°,试模粘得怀疑人生,后来把纹面斜度放到2.5°,干净利落。冲压方向的拔模也是同一个逻辑,拉伸件要算回弹,先把斜度放够。结构上看不懂力往哪走的话,去翻模具结构图解,把顶出和开模方向搞明白,斜度给在哪面就顺理成章了。
收缩率怎么用?为什么模腔要做大一点?
收缩率是塑料熔体冷却固化后尺寸缩掉的比例。模具型腔尺寸等于产品尺寸乘以“1加收缩率”,比如ABS收缩率千分之五,一个100mm的产品,型腔就做到约100.5mm。
原理不复杂:热胀冷缩。熔体在两百来度的模腔里成型,冷到室温,尺寸自然缩一圈。模具得提前把这部分补回来,术语叫放缩水。常见材料的大概区间:ABS在千分之四到千分之七,PP能到千分之一到千分之二十五,玻纤增强的尼龙反而小,千分之一到千分之三,但加了玻纤会带来各向异性——顺着料流方向缩得少,垂直方向缩得多,方形的件能缩成长方形。
这行最稳的土办法,是查供应商物性表加试模实测。每家料的批次、色母含量、保压压力都会让实际收缩飘。习惯做法是首次开模按中间值放,T1试模完实测产品,再修模微调。所以老师傅常说模具不是设计出来的,是修出来的,收缩率就是头号原因。缩水跟材料怎么搭,注塑模具入门指南里有一整段讲料性,比我这篇细。
模次是什么?模具的寿命怎么算?
模次就是模具开合的次数,干一次活算一模。模具寿命按模次计量:普通塑胶模具几十万到一百万模次,压铸模具因为工作温度高,寿命短得多,几万到十几万模次。
这个词报价和保养时天天用。客户问这套模能做多少件,答的是保证模次;老板催保养,看的是已用模次。影响寿命的因素排个序:钢材牌号、热处理硬度、结构有没有应力集中、日常保养到不到位。同一张图纸,P20的模和718H的模寿命能差出几倍,价格也差一截。买钢前值得翻翻常用模具钢牌号性能对比,心里有张价格和寿命的对照表。
保养对模次的影响被严重低估。我见过一副做了六十万模次还在跑的洗衣配件模,也见过三十万模次就报废的同类模,差就差在每八万模次一次的下机保养:拆开、清排气槽、查顶针、加油。这跟汽车换机油一个道理,按时养的车开不坏。我们厂从80次崩模修到230次正常报废的那套经历,我写在模具寿命延长实战手册里了,血泪账,值得一看。
开模行程是什么?跟产品高度有什么关系?
开模行程是注塑机开模时动模板移动的距离,必须大于产品高度加上流道长度再加安全量。行程不够,产品取不出来;行程富余太多,白白浪费循环时间。
打个比方,开模行程就像电梯门打开的幅度。门只开一条缝,人出不来;门全开到顶,多等好几秒。注塑机动模侧往后退,退出来的空间要够机械手或者人伸进去把产品拿出来。深腔件尤其要小心,一个120mm高的桶,行程至少留到300mm上下,还得算上脱模行程和拉杆干涉。
选注塑机时行程是大坑之一:小机的行程塞不下高产品,大机行程富余但电费和节拍都吃亏。除行程外还要核对拉杆间距容不容得下模具外形、锁模力够不够,吨位怎么估可以参照力劲这类主机厂公布的技术资料(力劲集团官网)。这几个参数怎么跟模具配对,模具设备选型采购指南里有清单,对着打勾就行。
T0、T1、T2到底在说什么?试模的行话拆解
T0是模具首次上机试模,T1、T2是依次的修模后再试。每一次T后面数字加一,意味着修过一轮问题。验收标准一般约定连续两轮试模无重大修改,才叫合格。
这套叫法是行业约定,不是国标,但大厂小厂基本通用。T0那天车间像过节:设计、装配、试模的都围着机台,第一模出来大家屏住呼吸。说实话,第一模就完美的模具我没见过,多少都有飞边、缩水、走不满胶之类的毛病,修完再来就是T1。有的模具能一路修到T4、T5,每多一轮,交期和成本都在涨,所以报价合同里写清楚含几次试模非常关键。
从T0到交付中间发生的事,比名词本身精彩得多,推荐看模具工艺流程全解析和制作模具的基本流程,那两篇按时间轴拆的,名词放回流程里就立体了。
常见问题
丝和毫米怎么换算最快?
记一个数就够:1毫米等于100丝。正负5丝就是正负0.05毫米,公差2丝就是0.02毫米。车间口语里“三十丝”听着吓人,其实就是0.3毫米,跟筷子头差不多厚。
公差是不是标得越紧越好?
真不是,公差每收紧一档,加工成本往上跳一截。正负5丝和正负1丝,用的机床、量具、人工都不在一个级别。该紧的紧(配合面、镶件孔),该松的松(外观非功能面),会分配公差的设计师才是好设计师。
脱模斜度和产品外观冲突怎么办?
经常会打架,斜度大了外观会看出锥度。妥协的办法是外观面给最小斜度(0.5°甚至更小),然后靠提高型腔抛光等级来补偿。抛得越亮,脱模阻力越小。实在不行的纯竖直面,就得考虑改结构,比如拆镶件或者上侧抽。
收缩率查不到准确值怎么办?
按物性表区间取中间值开模,留修模余量,T1试模实测后微调。另外别忽略保压的影响,加大保压能压掉一部分收缩。凡是拍着胸脯说自己收缩率放得分毫不差的,多半没真开过模。
一套模具能保证多少模次,写进合同靠谱吗?
靠谱,而且必须写。行业普遍做法是按模具等级约定保证模次,比如普通模50万模次。同时把钢材牌号、热处理硬度一并写死,不写牌号,供应商拿便宜料顶包你也验不出来。这块的合同细节可以参考模具定制怎么谈才不被坑。
写到这我更想强调一句:名词只是门票,真正的手感在车间里。但门票也没有想象中好拿——我见过转岗来的工程师,理论比谁都强,头一个月还是被“给两度斜度”“按千分之五放缩水”这种话打蒙。把这篇里十来个词嚼碎,再照着模具大全分类速览把家族谱系过一遍,新人期至少能省半个月迷糊。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。