水泥围墙模具为什么用半年就变形?问题多半出在这4个地方
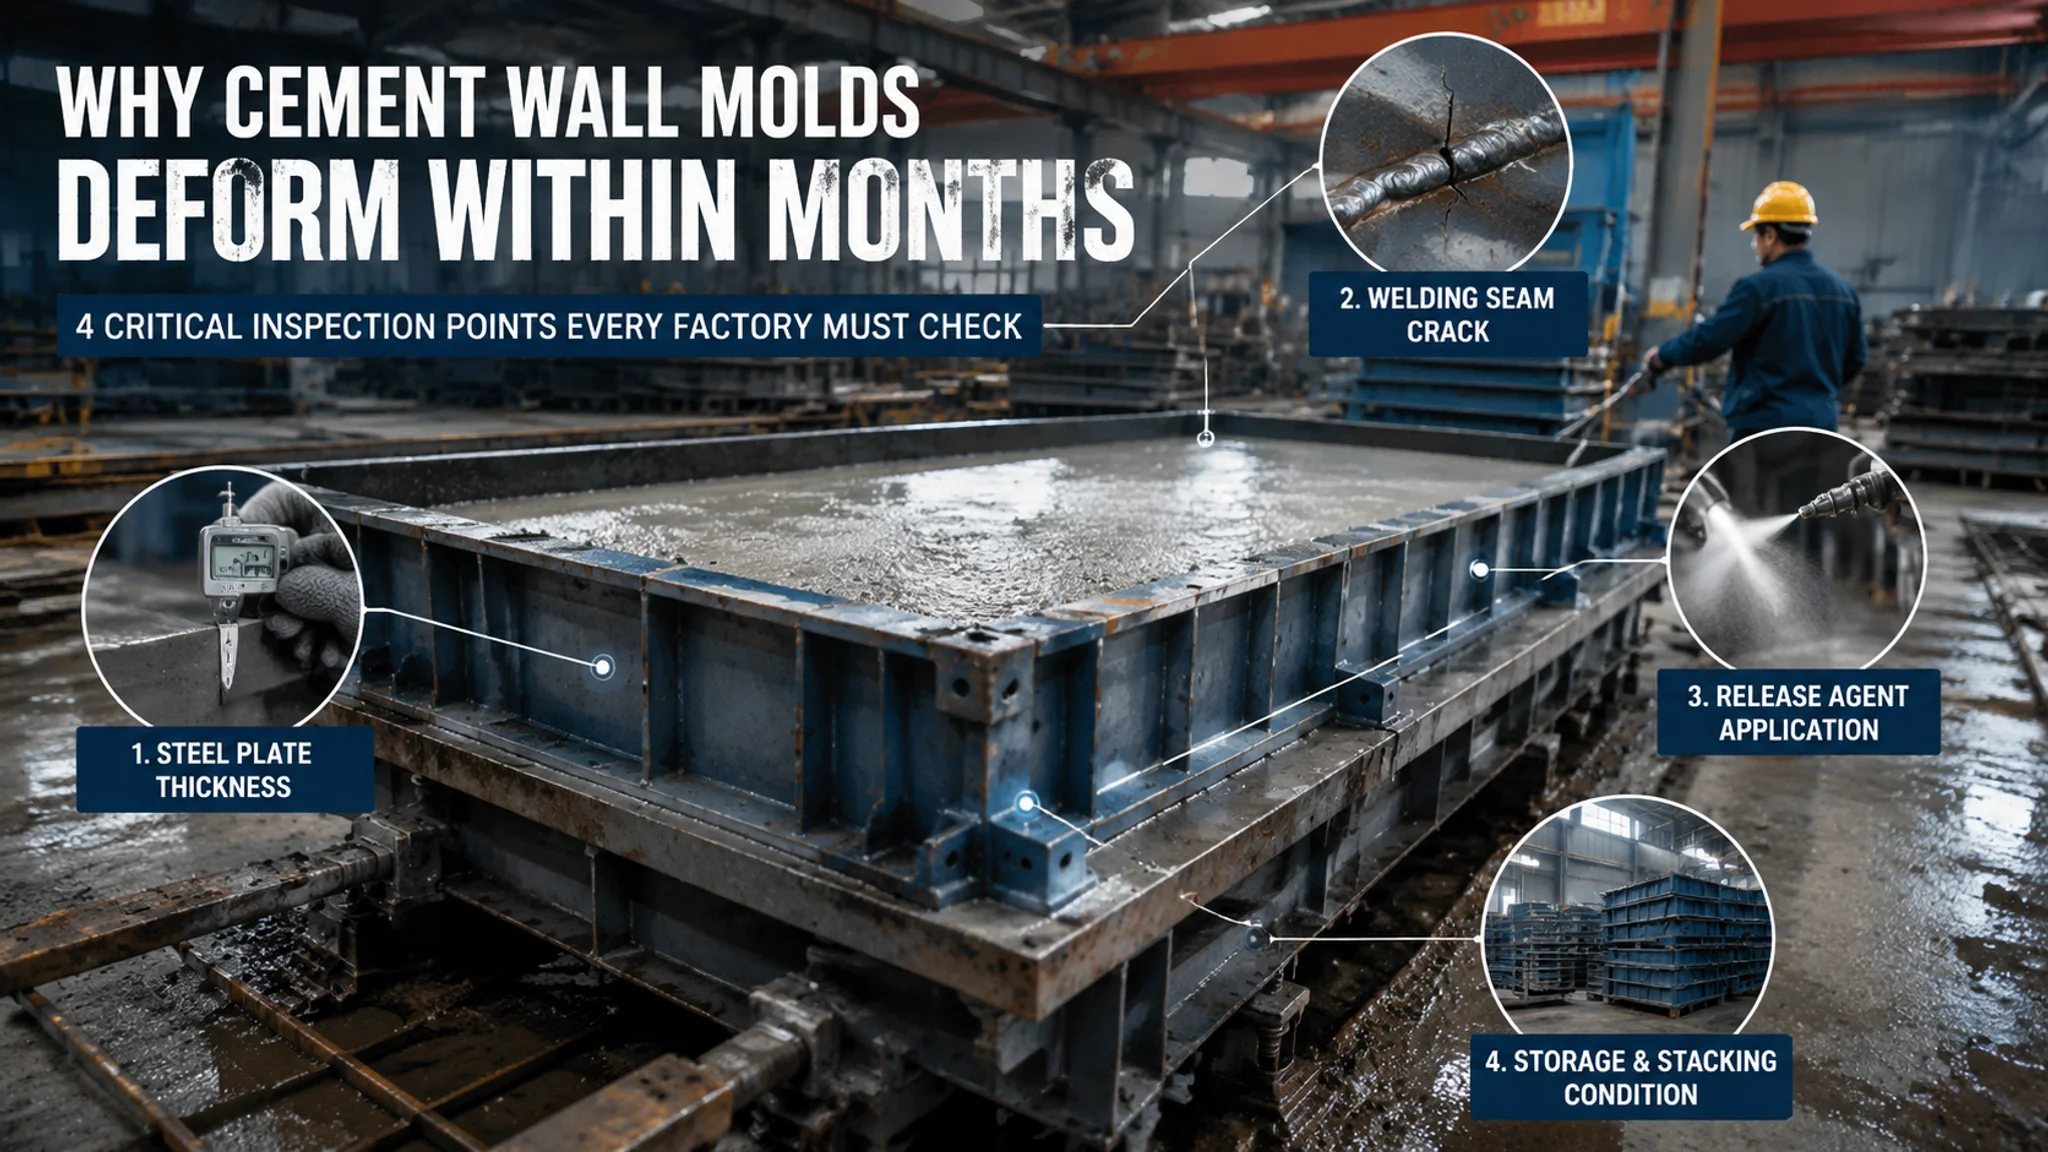
简单说:水泥围墙模具变形八成不是"用得多",而是钢板厚度偷了0.5mm、焊完没去应力、脱模剂兑水、露天乱堆这四个坑占了两三个。把这几处抠住,普通钢模具从500次干到2000次以上不难,我见过一套2mm面板的模具硬撑三年多。
后台隔三差五有人问水泥围墙模具的事。问得最多的不是"买哪个",而是"为什么我那套模具才用了半年就鼓包、歪边、脱模越来越难"。
说实话这个问题我太熟了。前几年我在保定帮一家预制围墙厂做过工艺整改,厂里32套钢模具,半年后能正常用的只剩11套。老板第一反应是骂厂家质量差,要求退货。我把报废模具挨个翻过来看,32套里有19套是自己厂里使用和保养的问题,真属于模具厂责任的只有6套。剩下7套是两边都有点份。
这是我跟很多厂打交道的一个共同感受:水泥围墙模具的寿命,出厂那一刻只决定了一半,另一半握在使用的人手里。
想省钱?先把下面这四个地方弄明白。一个都不难,难的是天天坚持做。
钢板厚度:差0.5mm,寿命差三倍
水泥围墙模具的面板厚度直接决定抗变形能力:做围墙板这种大面积薄壁件,面板低于3mm基本撑不过500次,4mm能到1500次上下,5mm配合合理加强筋能干到3000次以上。侧板可以薄一档,但面板千万别省。
为什么偏偏是面板最容易坏?围墙板面积大,一副2米乘50公分的模腔里灌满混凝土得有两百来公斤的侧压力,振动台一开,这些料浆往面板上撞。薄钢板就像一口平底锅煎大饼,中间没支撑,怼几百次就鼓出来了。鼓5mm,你做出来的围墙板就是弧形的,两块拼起来中间漏一条指头宽的缝。
保定那家厂吃亏就吃在这。采购图便宜,订的模具标称3mm面板,到货我拿卡尺一量,2.4mm。别小看这0.6mm,刚度是按厚度的三次方掉的,实际刚度只有标称的一半左右。三个月,鼓包。
怎么防?两个土办法。
第一,收货时带卡尺,面板四边和中间各量一次,实测低于标称0.2mm以上直接拒收。别不好意思,行业里这种"负差板"太常见了,钢材一顿差几十块,模具厂省的就是你的寿命。
第二,看加强筋的密度而不是只看板材。同样4mm面板,筋距25公分和筋距40公分完全是两种东西。我自己的经验是:面板后面每平方分米都得有支撑点,手按上去纹丝不动的才算合格。
选模具时如果还在塑料模和钢模之间纠结,可以先看看水泥制品塑料模具和钢模具的选材对比,那篇把两种模具的适用产量算得很细。
焊接应力:不处理的焊缝就是定时炸弹
模具焊完不做去应力处理,焊缝内部残余应力巨大,用两三个月就从根部开裂,这是自制模具和低价模具的头号死因。正经厂家会做整体退火或者振动时效,焊缝敲上去声音发闷不发脆。
这事很多做围墙板的人根本没概念。钢板焊接时局部加热到上千度,冷却收缩不均匀,内部就憋着应力。模具一上振动台,混凝土一压一撞,应力集中的地方慢慢就裂了。裂纹都是先从焊缝根部开始,细得像头发丝,肉眼很难发现,等你看到模具漏水,里面已经裂透了。
我拆过一套用了五个月的报废模具。侧板和底框的角焊缝,全长1米8,裂了1米4。断口看着很干净,典型的疲劳开裂——不是一次撞坏的,是几万次震动一点点撕开的。
怎么判断你买的模具做没做去应力?说实话没有仪器的话只能靠间接信号:一是看厂家有没有热处理炉或者时效设备,实地看过最稳,没条件就视频看车间;二是敲击听声,处理过的焊缝区域敲起来声音沉,没处理的发尖发脆;三是看价格,一套2米标准钢模具低于800块还号称能用五年的,大概率省了这道工序——退火一炉的成本摊到每套模具上得几十块,太便宜的模具根本包不住。
顺便说一句,那些自己焊模具的更要注意这个。焊完拿气割枪对着焊缝来回燎一遍做局部保温缓冷,效果虽然比不上整体退火,但比什么都不做强太多。自制和买成品的完整账我之前在水泥围墙模具自己做还是买成品里算过,结论是自制省钱是个错觉,其中最大的坑就是焊接质量。
焊接变形控制的更多细节,比如怎么用反变形法和刚性固定法把平面度压在0.5mm以内,The Fabricator 上有不少焊接工装方面的实操文章可以翻翻。
脱模和振动:你可能在亲手折磨模具
脱模剂兑水超过一比三、振动台空振、拆模用撬棍硬撬角落,这三件事每一件都在成倍缩短模具寿命。塑料模兑水脱模剂还会让水泥结皮粘模,越粘越撬,恶性循环。
先说脱模剂。有老板觉得脱模剂是笔冤枉钱,一桶机油基底兑上三桶水"省成本"。省了吗?表面看是省了,实际兑水过量的脱模剂喷上去形不成连续油膜,水泥浆直接跟钢板亲上,脱模时就得起撬棍。撬一次模具边口就磕一个缺口,缺口又变成下一个粘模点。
我后来给保定那家厂定的规矩很简单:水性脱模剂按1比2兑水,喷完等30秒再浇料,一公斤原液不到十块钱,够几十套模具用。三个月下来撬棍基本退休了。
振动台这边的问题更隐蔽。工人图快,模具空着就开震动"试一下",这叫空振。模具里没有混凝土配重压着,钢板在自振频率上抖,焊缝受力比满载还狠。见过最夸张的,一天空振十几次,模具两个月角焊缝全裂。正确做法永远是装完料再开震,震动时间也别贪长,围墙板这种薄壁件25到40秒足够,震久了骨料沉底离析,板面反而发花。
拆模手法也有讲究。上震动台前先确认快开锁扣全部到位,脱模从模具中部的卸料口顶出来,别撬长边。长边是面板刚度最差的地方,撬一次弯一点,几十次下来这条边就成了波浪形。
浇注和养护环节的时间参数、水泥配比这些,路牙石模具选型与水泥配比那篇写得比我细,做水泥预制件的可以照着核对一下自己的配比单。
存放和周转:模具一半是坏在"闲着"的时候
模具用完不清洗、带水泥皮过夜、露天码放暴晒雨淋,坏得比干活时还快。水泥结皮吸水返潮会腐蚀钢板,PP塑料模暴晒一个夏天紫外线老化就脆了。当天清模、干燥避光、立放不叠压,一分钱不花能多续一倍寿命。
这句话听着有点反直觉——模具闲置怎么会比干活磨损更大?但你去任何一家管理松的围墙厂堆场看一眼就懂了:用完的模具随便一扔,腔里还挂着水泥浆,赶上雨天泡在水里,太阳一出来晒得发烫。水泥水化是持续几十天的缓慢反应,结在模腔里的水泥皮会一直吸潮膨胀,把钢板表面锈出麻点。下次浇注,麻点位置又变成粘模点。
塑料模具这边是另一个极端。增强PP确实不粘水泥,这是它的看家本事,但紫外线是它的死穴。有的厂图方便把塑料模在院子里一摞一摞码着,一个夏天过去,模边一掰就裂。塑料围墙模具便宜是便宜,180到280块一套,可也不能这么糟蹋。
周转环节我吃过一次亏。有次赶工期,工人用叉车叉模具,货叉直接顶着面板怼。叉完那批模具面板上留下两道凹痕,做出来的围墙板正面两道鼓条,800多块板全按次品出了。从那以后我们立了规矩:叉模具必须用兜底托架,模具之间垫木方,码放不超过五层,面板一律立放。就这几条,纸面上写着土,真管用。
存放场地实在紧张的,至少做到三件事:清完模再入库、离地垫高10公分防返潮、窗户挂遮阳网。这些都是花小钱办大事的路数。仓库怎么规划更省地,可以参考预制构件模具的核心参数里关于规格和堆放的那部分。
不同产量的模具配置:一笔糊涂账
日产50块以下,10到15套塑料模轮转就够了,投入两三千块;日产100块往上必须上钢模加振动台产线,一次性投入大但单件摊销不到5毛;中间地带用塑料模硬扛是最亏的,人工工时费会把模具省的钱全吃回去。
这笔账很多刚入行的人算不明白。我给三家不同规模的厂做过配置方案,把结论直接搬过来给你。
做小工程散单的,比如一个月几百块围墙板的院子经济,塑料模最合算。轻,两个人徒手就能操作,女人都能干,不涂脱模剂也不粘模。备上12套模,当天浇注隔天早上脱模轮转,一天出四五十块不费劲。
做工地供货的,日需求上百块,塑料模的短板就露出来了:周转次数翻倍意味着你要备三四十套塑料模、雇专人拆装,场地还摆不下。这时候钢模加振动台是唯一解。一套2米钢模一天能浇三四次,8套模配一台振动台,两个工人日产120块很从容。单件模具摊销四毛多,比塑料模的方案还低。
中间那段最尴尬的产量,日产六七十块,我的建议是咬牙直接上钢模。塑料模硬撑这个产量看着省钱,实际拆装人工加废品率,一年多花的工时费够买两套钢模。这不是理论推演,是我看着一家厂算了三个月流水账之后得出的数。
从行业面看这块市场也确实在涨。根据中国模具工业协会的数据,2024年国内模具行业总营收超过3400亿元,其中建筑预制件类模具增速明显高于传统冲压和注塑类。农村围墙、市政围挡、小区景观墙这些需求把预制围墙板这个小品类带起来了,模具的采购和养护经验也就越来越值钱。想了解水泥预制件模具全品类的,可以去翻水泥制品模具的类型全解,从砖到管都有。
美国预制混凝土协会的PCI官网上有一批关于预制围墙系统设计和模具维护的技术文档,英文能看的话值得读,很多养护细节比国内讲得系统。
常见问题
水泥围墙模具买回来第一次使用要注意什么?
新模具先检查锁扣和拉杆有没有松动,面板上有没有运输磕碰的凹痕。第一次浇注前把模腔彻底清一遍浮灰,刷一遍足量脱模剂"养模"。头几块板子多少会带点瑕疵,属于正常磨合,做出来的板别急着出厂,先垫在底下当试模件用掉。
模具面板鼓包了还能修吗?
看鼓多少。鼓2mm以内,拆下来在背面加焊一道加强筋再校平,还能接着用。鼓到5mm以上、钢板已经拉伸变形的,修的价值不大,校平之后用不了多久还是会鼓回去。我建议面板鼓包超过3mm就按报废算,别舍不得,做出来的弧形板子卖不上价还砸口碑。
冬天低温对模具有影响吗?
钢模具本身不怕冻,怕的是模腔里残的水结冰,冰会把细小裂纹撑大。冬天收工一定把模具倒扣控干水。塑料模具的PP料脆化温度在零下20度左右,正常存放冻不裂,但冻着的状态下别摔别砸,低温下PP抗冲击性掉得厉害,一磕一个口子。
一副模具到底能用多少次?
给个大概区间:4mm面板的钢模具规范使用1500次上下,5mm加振动时效处理的能到3000次,塑料模具1000次出头。注意这是"规范使用"的前提,脱模剂乱兑、空振、撬棍伺候,这些数字直接砍半。我见过2mm面板的杂牌模被工人养着用撑了三年,也见过5mm的好模具半年干报废,差距全在使用的人。
写到这里你会发现,水泥围墙模具这事没什么高深技术,全是"知道了就能做到"的细节:量钢板、认焊缝、按比例兑脱模剂、清完模再收工。我个人最看重钢板厚度和去应力这两条,一个是出生证明一个是体检报告,把住这两关,剩下的坑都有机会补救。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。一副多用两年的模具,省下来的就是白落的利润。