模具镶块什么情况下用?易损位与省钢的逻辑
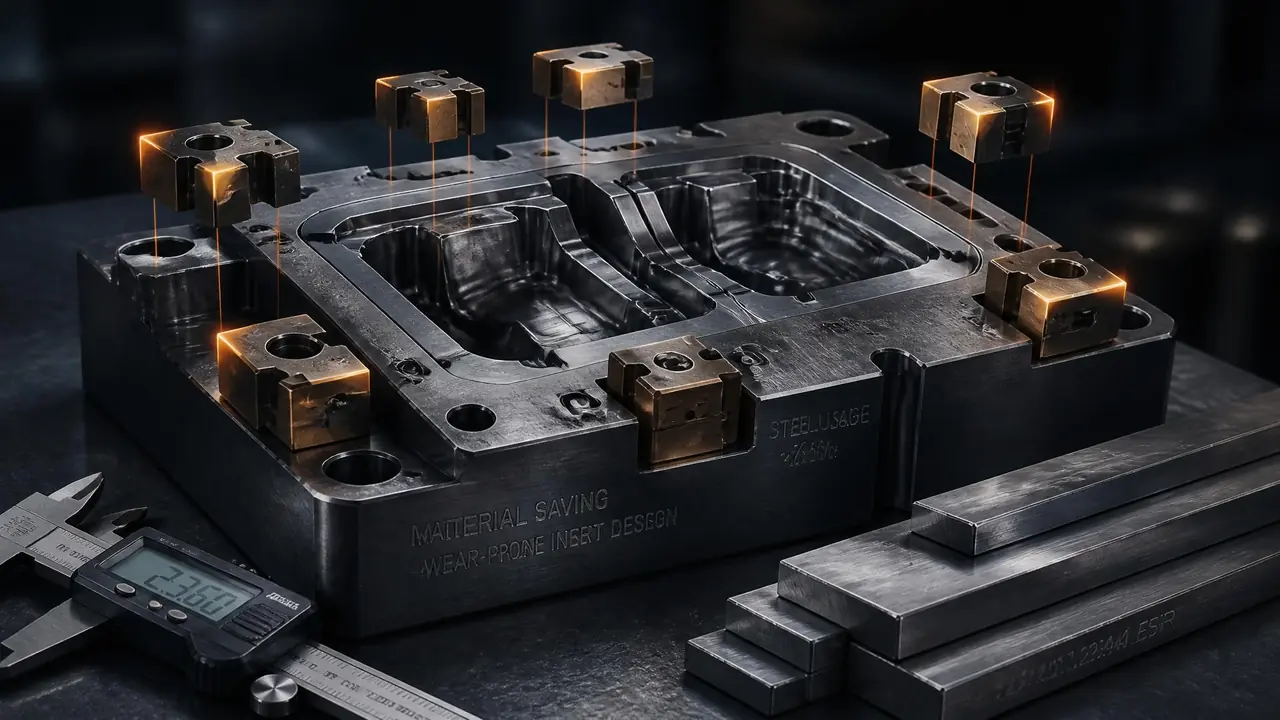
直接给结果:模具镶块用在易损位、深腔死角和要改模的位置上,坏哪换哪,省钢也省维修时间。判断依据是产量和大修周期,先对着模具图把插穿位和滑块标出来,再决定哪几处做镶块。
上礼拜有位做收纳盒的老客户把一套模拉回来大修,见面第一句就问:模具镶块到底装多少才算合理?我的答案从来没变过——易损位必镶,深腔死角尽量镶,其他地方能省则省。镶块不是越多越保险,装错了位置反而添乱。
这套模三年前出厂,五十万模次打下来,型腔本体几乎没伤,坏的翻来覆去就那三样:插穿位拉毛、滑块耐磨面压出坑、加强筋根部崩角。当年设计没留镶块,修一次就得整体下机烧焊,氩弧焊补完还得回火防裂,一天时间就耗进去了。这回客户咬牙把三个易损位全改成镶块结构,备件多花两千出头。他算的账很清楚:往后每修一次少停半天机,两个多月就把这笔钱赚回来了。
哪些位置必须做模具镶块
五种情况该镶:插穿位、碰穿位、深腔死角、需要排气的位置、大概率要改模的地方,其余看情况。这五类占了镶块应用量的绝大多数,剩下的才是特殊工艺需求,别被「多镶几块更安全」这种话带偏。
先说插穿位。公母模合起来反复插拔,接触面又窄又硬,最容易起毛刺拉伤。这种地方做成镶块,材料直接上 S136 淬硬到五十度左右,坏了卸下螺钉换新的,十几分钟的事。碰穿位同理,只是受力方向不同。
深腔死角是第三类。型腔底部的清角、窄筋,刀具进不去,电火花打又慢又贵。拆成镶块单独加工,车铣磨随便上,精度反而比整体铣出来的好。对型腔结构还不熟的朋友,可以先看看这篇讲模具型腔和型芯区别的文章补补基础。
第四类是要排气的位置。深腔困气烧黑是老大难,在死角处镶一块排气镶块,配合面留 0.01 到 0.015 毫米的缝,气顺着缝跑出去。我们车间那套深腔垃圾桶模,加了一块排气镶块之后,烧黑不良率从千分之八降到基本绝迹。第五类是大概率要改模的部位,比如客户隔三差五要求改壁厚、改卡扣,镶块一换就完事,本体一根汗毛都不用动。
易损位都藏在哪?
易损位集中在插穿位、滑块成型面、浇口对面和排气缝上,平均干到十几万模次就得修一次。位置找不准,镶块做得再好也是白搭,所以设计阶段就得把它们圈出来。
拿注塑模举例。插穿、碰穿算一类;滑块成型面算一类,抽插几千次配合面就磨出间隙,产品开始披锋;浇口附近算一类,玻纤料冲刷最狠,30% 玻纤的 PA6 打十万模次,浇口对面的钢面能冲出一条浅沟,手指头都能摸出来。这些位置行业里普遍按十五到二十万模次一个周期安排检修,具体看料性和产量。
我自己的土办法是拿红丹笔在模具图上把这三类位置圈出来,圈完跟客户挨个确认要不要镶。多花十分钟,省掉的是后面无穷无尽的扯皮。说句实在话,一套模具寿命的长短,八成就看这些易损位养得好不好,这跟模具寿命延长的实战记录里写的规律基本对得上。
省钢的逻辑:不是抠门,是算总账
省钢不是买便宜料,而是本体用预硬钢、易损位用高档淬硬钢,材料钱能省下一大截,寿命还更长。账要连材料、加工、维修一起算,单看钢价没有意义。
很多人以为镶块结构就是为了省钢材钱,这话只对了一小半。本体用 718H 这类预硬钢,大概三十多块钱一公斤;易损位镶块用 S136 或者 SKD61,淬硬之后六十到八十块一公斤。要是整套型腔全上 S136,光材料就得多花几千上万。改成镶块方案,高档料只占型腔面积的百分之几,账一下就省出来了。
| 对比项 | 整体一块料 | 易损位做镶块 |
|---|---|---|
| 材料成本 | 整模上高档钢,多花几千上万 | 本体预硬钢,高档料只用在几小块上 |
| 坏了怎么办 | 下机烧焊,补一次等半天还怕裂 | 备件换上,十几分钟恢复生产 |
| 后期改模 | 铣掉重做,伤筋动骨 | 换块备件,本体不动 |
| 代价 | 维修被动,越用越怕 | 拼缝多、装配要求高 |
但省钢真正的价值在维修端。烧焊一次三百到五百,还得承担开裂和料纹风险;换一块备好的镶块,钳工拧几颗螺钉就完事。对产量大的模具来说,停机半天损失的货值可能比镶块本身贵十倍。这就是为什么量产模几乎都上镶块结构,打几百模的样品模反而常常整体料对付——没必要折腾。
镶块装多了会出什么问题?
镶块装太多,拼缝痕、累积公差和漏水风险全上来,一套模具的镶块最好控制在十处以内。外观大平面尤其要克制,能不镶就不镶。
头一个是拼缝痕。多一块镶块就多一圈接缝,产品外观面上拼缝错位了,再光的表面也立刻见线。外观件的大平面,我们车间一般坚持整体成型,镶块全部藏到非外观面去。
再就是累积公差。十个镶块就是十组配合尺寸,加工误差叠上去,装配钳工调模的时间成倍涨。漏水也得防,水路紧贴镶块走,密封圈压不实,试模时嗷嗷漏。固定方式上,小镶块挂台,中等尺寸螺钉拉,大块压板压,选材到固定的整套门道,这篇讲模具镶件选材与固定方式的文章写得很细,可以对照着看。
回到开头那位收纳盒客户的问题:镶多少才合理?答案是围着易损位和改模点转,不为镶而镶。他这回改完,试模一次过,插穿位换上新镶块,产品披锋当场消失。下次你的模具报价单上出现镶块这一项,先别急着砍价——看看那笔钱是不是花在了刀刃上。
常见问题
模具镶块和镶件是一回事吗?
基本一回事,叫法有地域差别。镶块一般指偏大的块状结构,镶件更多指小的成型特征,比如螺丝柱、异形针。本质上都是可拆卸替换的成型零件,坏了换新,不动本体。
镶块用什么材料比较合适?
分两种思路。本体用 718H、P20 这类预硬钢就够了;易损位镶块看塑料脾气,普通料用 SKD61 氮化,腐蚀性强的 PVC 用 S136 或者表面镀硬铬,淬火硬度普遍做到 48 到 52 HRC。
镶块和本体的配合公差留多少?
行业常见做法是过渡配合,大概控制在 0.01 毫米以内。太松会跑料出披锋,太紧装拆费劲还容易胀裂。关键位置可以让加工厂做成配磨,装一次准一次。
小批量模具有必要做镶块吗?
大多没必要。打几百模的样品模,整体料省事省钱;除非那个位置注定要改,才值得单独镶一块,其余地方老老实实用整体结构。