陶瓷模具制作要几次翻?注浆与印坯
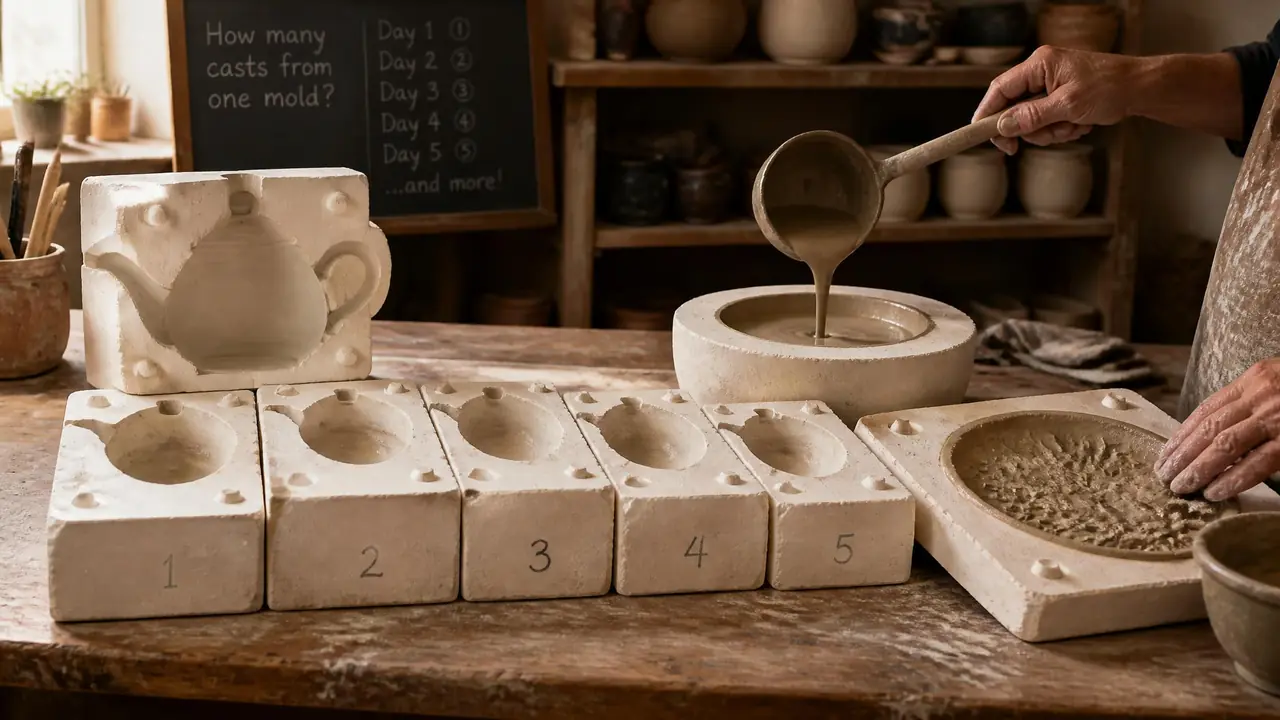
先说结论:陶瓷模具制作翻几次,由器型分块决定——碗一类一次翻成,带柄杯壶两片模翻两次,茶壶要翻四到六块。注浆靠石膏吸水吃稀泥浆,印坯拿湿泥直接压。动手前先定分模线,线画错了翻几次都白翻。
上个月帮朋友的工作室翻一套茶壶模,他张口就问:陶瓷模具制作是不是翻一次就行了?我说你先把壶嘴和把手看清楚再说。壶嘴那一块翻坏了三回,整套模前前后后下了五次石膏浆,最后一共六块才凑齐。这行没有一次到位这回事,翻几次全看你的器型长什么样。
道理不复杂。石膏模要从湿坯上取下来,坯体上凡是往里收的部位——把手内侧、壶嘴根、浮雕的深沟——模具都得拆成对应的块,不然脱模的时候会把坯拉裂。行业里管这个叫倒钩,倒钩越多分块越多,翻模次数就跟着涨。所以别先问次数,先把自己的器型转着圈看一遍。
陶瓷模具制作要翻几次?先画分模线再数块数
翻模次数等于模具块数:碗盘类没有倒钩,一次翻成;马克杯带柄翻两片;茶壶通常四到六块。块数越少坯线越干净,能两片收场就别拆三片。判断顺序永远是先找倒钩、再画线、最后定块数。
分模线有个土办法:拿一根泥条贴着器型滚一圈,滚过的地方泥坯要是能顺着这条线垂直脱出来,线就算成立。画好了先用油泥把原模下半截埋住,露出来的半边就是第一块模的范围,四周记得插榫口——拿硬币压两个锥形坑就够用,后面几块全靠榫咬合不跑位。
调石膏这步我栽过跟头。水和石膏粉按1.4:1下料,粉撒进水里静置两分钟再搅,搅到酸奶状就停手,有条件过一下真空脱泡,没条件就静置一分钟,让大气泡自己浮上来破掉。从搅拌到膏体失去流动性大概八分钟,超过六分钟就别灌了——灌到一半凝固在桶里这种事我干过一次,整桶石膏连桶一起扔。完整的翻模流程我在陶瓷模具怎么做那篇里拆得更细,这里只讲次数和分块的账。
每一块单独灌,凝上二十来分钟拆块修边,全部块翻完拼起来试合模,缝大了拿刀修。一套六块模顺利的话两天干完。我们那套因为壶嘴返工,拖了四天。慢是慢点,可重翻一块的损失比等半天大多了。
注浆和印坯:同一副石膏模的两种吃法
注浆靠石膏吸水:比重1.7到1.8的稀泥浆倒进模里,模壁结壳成型,适合杯瓶薄壁器;印坯靠手压:含水率两成上下的湿泥按进模腔,适合浮雕厚件。同一副模两种工艺都能伺候,脾气不一样。
注浆的关键是计时。泥浆在模里停六到八分钟,壁厚四毫米上下,时间每差一分钟壁厚差不多差一毫米,我拿卡尺剖开对比过。冬天模温低于十五度吸水变慢,壳结不起来,我们车间冬天会把空模先挪到窑边烘十分钟再用。模用一阵会老化,吸水孔让泥浆里的细颗粒堵住,坯越注越薄,脱模后拿海绵擦净晾干能缓一缓。
印坯更吃手上功夫。泥片擀到比目标壁厚略厚一点,按进模腔从中心往边上赶,赶不实的地方藏气泡,烧的时候鼓包。印完别急着脱,等坯体收缩到能自己往下掉再开模,硬掰必裂。这个动作跟月饼模具怎么用里压饼皮是一个道理,区别只是泥还会收缩。
| 对比项 | 注浆 | 印坯 |
|---|---|---|
| 泥料状态 | 稀泥浆,比重约1.75 | 湿泥,含水率约两成 |
| 成型原理 | 石膏吸水结壳 | 外力压实贴模 |
| 适合产品 | 杯瓶壶类薄壁空心器 | 浮雕盘、异形厚件 |
| 对模具的要求 | 吃吸水率,模要烘得透 | 吃表面光洁度,模面要滑 |
| 模具寿命 | 约80到120次 | 约200次上下 |
| 上手难度 | 难在计时和浓度稳定 | 难在手上力度均匀 |
要说偏向:小批量手工活我选印坯,不用调浆不掐表,当天就能出坯。要一口气出几十个同一规格的杯子,注浆稳得多,浪费也小。石膏模本身的制作要点在石膏模具怎么做里写过,两条路通用的前提都是模先做好。
翻废三次的壶嘴,问题出在哪
壶嘴这种外伸小件最难翻:跟壶身交接处全是倒钩,一块模包不住,得拆成两块留活口,榫口没对齐就永远合不拢。翻废多半废在分块犹豫上。
我那三次翻废,第一次是原模没干透,石膏浆压上去让水汽顶出一脸麻子;第二次榫口偏了两毫米,合模缝里挤出一条泥翅,修都修不平;第三次纯粹贪快,膏体已经发稠还硬灌,壶嘴尖上没灌满。三条教训归成一句话:宁可慢半天,别省那一道检查。
模拼好了别急着上泥浆。先合模对光看缝,透光的缝就是修得不到位;再掰一小块湿泥按进去压一下脱出来看坯线,坯线清楚没有飞边,这副模才算过关。多花十分钟试模,能省一次报废。
回到开头那套茶壶模。朋友后来问我值不值这么折腾,我说陶瓷模具制作这件事,翻模翻的是耐心不是手艺:分模线画对、榫口对齐、膏体别灌晚,剩下的交给时间。你现在要动手的话,先把器型转一圈找出所有倒钩,把块数定下来,再去调第一盆石膏。
常见问题
石膏模翻好后要烘多久才能用?
四十到五十度的烘箱里放四十八小时左右,没有烘箱就阴干一个星期。判断干透最稳的办法是称重,连续两天重量不降就算行了。急着用湿模,它吸不动水,注出来的坯又薄又花。
注浆时坯体老开裂是怎么回事?
多半是模太干,吸水太快,坯体外硬内软,脱模一拉就裂。拿喷壶把模内壁喷潮一点,或者把泥浆比重往下调,让它结壳慢些。还有一种情况是脱模太早,坯还软着,多等十来分钟再开模。
印坯和注浆能共用一副模具吗?
大部分情况可以,前提是脱模斜度留够了。印坯靠手按,对模面的挤压力比注浆大,磨损快一截。同一副模又印又注不太划算,建议分开专用,谁也别拖累谁。
翻模时石膏总是提前凝固怎么办?
把水温降下来,夏天用凉水,搅完立刻灌。膏体从搅拌到失去流动性就八分钟左右,桶里一发稠就停手,宁可重新调一盆,也别灌出个半截模。