压模模具适合做什么料?胶木橡胶SMC的取舍和飞边修边
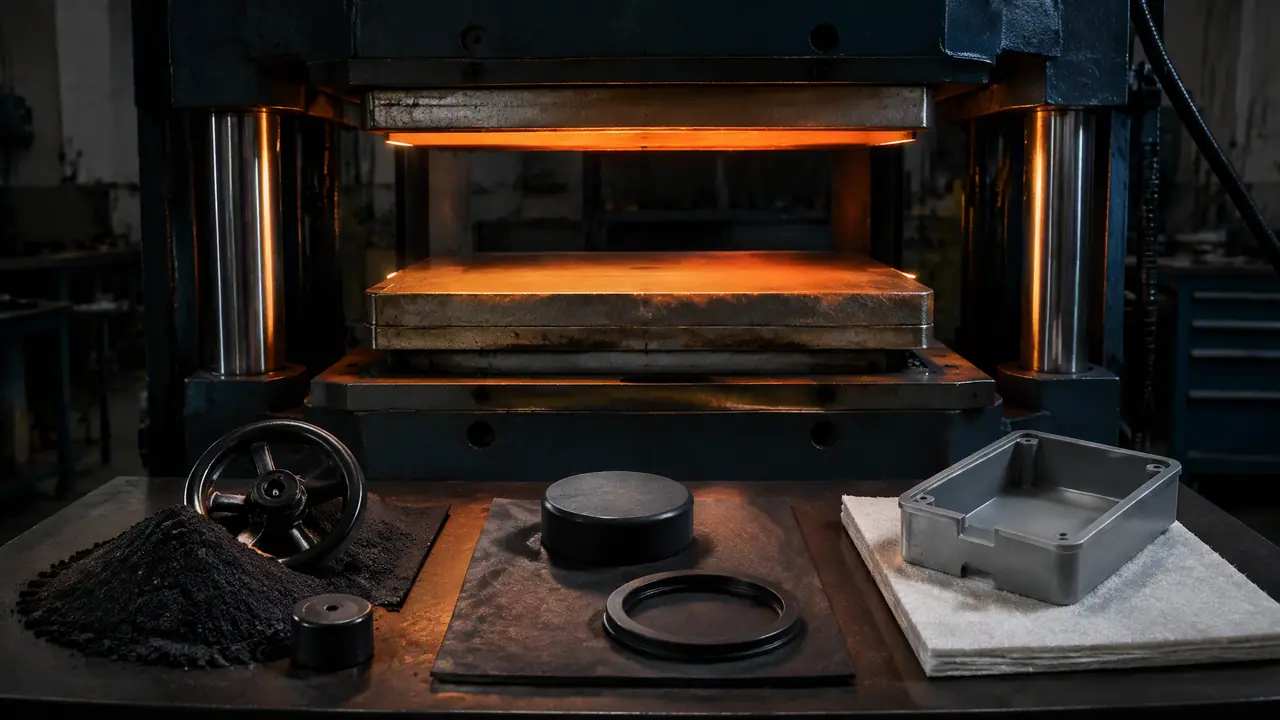
把话放这儿:压模模具最对路的料是胶木、橡胶和SMC这类热固性材料,靠加热加压一次固化定型,开模比注塑便宜,单件却慢。几千到几万件的中等批量选它最划算,量再大就该让给注塑。这篇拿我经手的胶木手轮和SMC配电箱壳算细账,三种料怎么压、和注塑怎么取舍、飞边怎么修省工,一次讲完。
上个月一个做配电箱的客户拿着SMC壳体图纸来问注塑价,我直接说这料得走压模模具,他在电话那头愣了半天,以为我在推他的单。胶木、橡胶、SMC这类热固性料,压模才是正路,注塑要么做不了,要么做出来毛病一堆。接模压单子十来年,我碰到的客户一半以上把模压和注塑搅在一起谈,其实两条路的料、模具结构、报价算法全不一样。
这篇按我自己经手过的活儿,把压模适合什么料、什么时候该选它、飞边怎么修最省工,一次讲透。你看完至少能干一件事:判断手里的活儿该不该上压模。
压模成型到底是怎么一回事
压模成型就是把粉料或团料放进加热的模腔,加压让它流动填满并固化定型,模温、压力、时间三个数定成败。原理一句话讲完,门道全在参数里。
胶木粉压手轮,模温165度上下,压力给到每平方厘米300到500公斤,保温45到90秒看壁厚。SMC压配电箱壳,模温145度,压力只要每平方厘米50到100公斤,一压就是四分钟。数字记不住没关系,记一个逻辑就够用:料越硬越吃压力,件越厚越吃时间。
结构上压模分三种腔。溢式最简单,飞边天生厚,0.3到0.5毫米很常见。不溢式要称重加料,飞边能压进0.1毫米以内,半溢式夹在中间,是我们厂用得最多的折中。对了,说到热压,热固性层压板、覆铜板走的也是同一条路子,温度和压力的门道我在热压模具用在什么行业?层压模压成型的温度压力里写过,想深挖的接着翻。
我的第一套胶木模吃过放气的亏。合模压到位就直接保压,出来一箱手轮个个鼓泡,切开里面是空的,两百多件全废。车间老师傅点了一句:压到位松半圈,泄压放气两三次再锁死。就这一个动作,气泡从此绝迹,料里的水汽和挥发物全从分型面跑掉了。
胶木、橡胶、SMC,三种料三种压法
胶木吃温度,橡胶吃硫化时间,SMC吃机台吨位,三种料的模具钢材和报废原因完全不是一路。分开说。
胶木就是酚醛塑料,粉料进厂先烘干,90到100度烘一刻钟去潮,这一步省不得。带螺母的件,嵌件要预热,冷嵌件碰上热料,包胶处准裂。我压插座旋钮那两年,收缩率按0.5%到0.8%留,模芯选CR12MOV淬硬,一套模压了二十几万模次才大修。
橡胶的账不一样,核心是称重。胶料多放两克,飞边立刻厚一倍,密封圈修边能修到怀疑人生。模温145度,硫化8到15分钟看胶种,出炉的件带着橡胶味,车间通风必须开足,不然干一天头都是懵的。
SMC是玻璃纤维团料,剪料称重铺进模腔,覆盖六到七成面积就够,合模让料自己流满。压机吨位要大,配电箱壳这个尺寸得上800吨。最容易翻车的是玻纤外露,料铺得不匀或者流动距离太长,表面就出白斑,客户验收头一条就盯这个。同门的BMC料压井盖、水表箱,走的也是这套铺料合模的路子。
三张料单摆在一起,差异一目了然。
| 项目 | 胶木 | 橡胶 | SMC |
|---|---|---|---|
| 常见制品 | 旋钮、手轮、插座件 | 密封圈、减震垫 | 配电箱壳、底护板 |
| 模温 | 160-170度 | 140-160度 | 130-150度 |
| 单件周期 | 45-90秒 | 8-15分钟 | 3-6分钟 |
| 最怕什么 | 鼓泡缺料 | 飞边过厚 | 玻纤外露 |
量到多少该选压模,多少该让给注塑?
热固性料和带嵌件的活儿直接选压模,热塑性料看批量,几千件开压模省模具钱,十万件以上注塑摊得更薄。下面这笔账是从我自己的报价单里抄出来的。
模具价是压模最大的筹码。同样一个中等尺寸的壳体件,胶木压模我报过4万5,换注塑模同行报11万,差出一倍还多。注塑模贵在浇注系统、冷却水路和模架精度上,压模结构简单,一个凸模一对模腔就撑起场面。
| 对比项 | 压模 | 注塑 |
|---|---|---|
| 中等件模具价 | 3-8万 | 8-20万 |
| 单件周期 | 1-5分钟 | 20-60秒 |
| 飞边 | 都有,要修 | 基本没有 |
| 金属嵌件 | 合模前摆进去就行 | 要机械手或二次成型 |
| 自动化 | 人工上料下件 | 机械手一挂到底 |
去年有客户想把胶木手轮改成注塑省人工,拿PA6加玻纤试了一轮,强度是够,可绝缘和耐热差着一截,200度的工况PA6撑不住,兜兜转转还是回来开压模。我的站队标准很简单:料是热固性的、件上带嵌件的,别犹豫走压模。热塑性、量过十万件的,注塑连人工带周期全赢回来。两头不靠的,拿模具差价除一除,压模省下的钱够付半年人工就选压模,反之注塑。
飞边从哪来,怎么修最省工
飞边是分型面挤出来的薄料,厚度压在0.1到0.3毫米之间,料量称准、分型面养好,修边成本能砍一半。先说源头,再谈办法。
源头无非三个:溢式模结构飞边天生厚,橡胶料多称两克飞边翻倍,分型面磕出压痕飞边就一片片地出。分型面得跟印钞机的滚筒一个养法,养得越好,挤出来的边越薄。
修边三条路。手工修,锉刀加水口钳,一个胶木旋钮12秒,费人力。量大上冷冻修边,液氮把件降到零下130度左右,飞边冷脆,滚筒里转20分钟一整桶干净,就是边角偶尔留个残根要补手。批量大、形状规则的橡胶垫片,上冲切修边模二次冲边,冲切模的结构和注塑件去毛边的门道,修边模具怎么选怎么做?冲压切边模结构与注塑去毛边方法一次讲透那篇写得更细,直接翻。
算笔账。一个胶木旋钮手修12秒,日产3000件就是一个修边工整天埋在里面,月薪5000到6000。冷冻修边机一台8到15万,液氮一罐百来块,日量过五千件,一年出头回本。我的偏向很明确:日量过三千就别犹豫,上设备。
回说那个配电箱客户,SMC壳后来交给我们压,T1试出来的件玻纤纹压得很匀,他上手掂了掂说比想的结实。工艺这东西跟买鞋一个理,合脚比牌子要紧。你手里要有热固性料、带嵌件的活儿,先把压模这条道摆出来比一比,别一头扎进注塑里才回头。
常见问题
压模模具和压铸模具是一回事吗?
不是。压铸是把铝合金液高压射进钢模,几秒钟冷凝;压模是固态粉料团料受热固化,压力低、周期长。同样带个压字,料的状态和设备完全是两码事。
压出来的件缺料起泡,先查哪里?
十有八九是排气和水分。合模压到位后泄压放气两三次,胶木粉提前烘干,嵌件预热,这三步做到位,大部分起泡就没了。还出问题再看料量是不是加少了。
带金属嵌件的件适合用压模做吗?
这正是压模的看家本领。螺母铜销合模前摆进模腔,热料把嵌件整个包死,拉拔力比注塑后插嵌件高一大截。就一条,嵌件记得预热,冷的上去准出包胶裂纹。
一套压模模具正常能压多少模次?
胶木模用CR12MOV淬硬的,保养到位二十多万模次再大修;橡胶模看填料有没有腐蚀性,普通料十几万模次不稀奇。分型面每半年修一次光,寿命还能往上顶一截。
只做几百件,开一套压模划算吗?
不划算,模具费比料钱还贵。这种量我劝你找现成通用模改镶件,或者手糊、机加过渡着用,等量爬到几千件再谈开模,账才算得过来。