蛋托模具日常维护怎么做?纸浆蛋托成型模的保养账
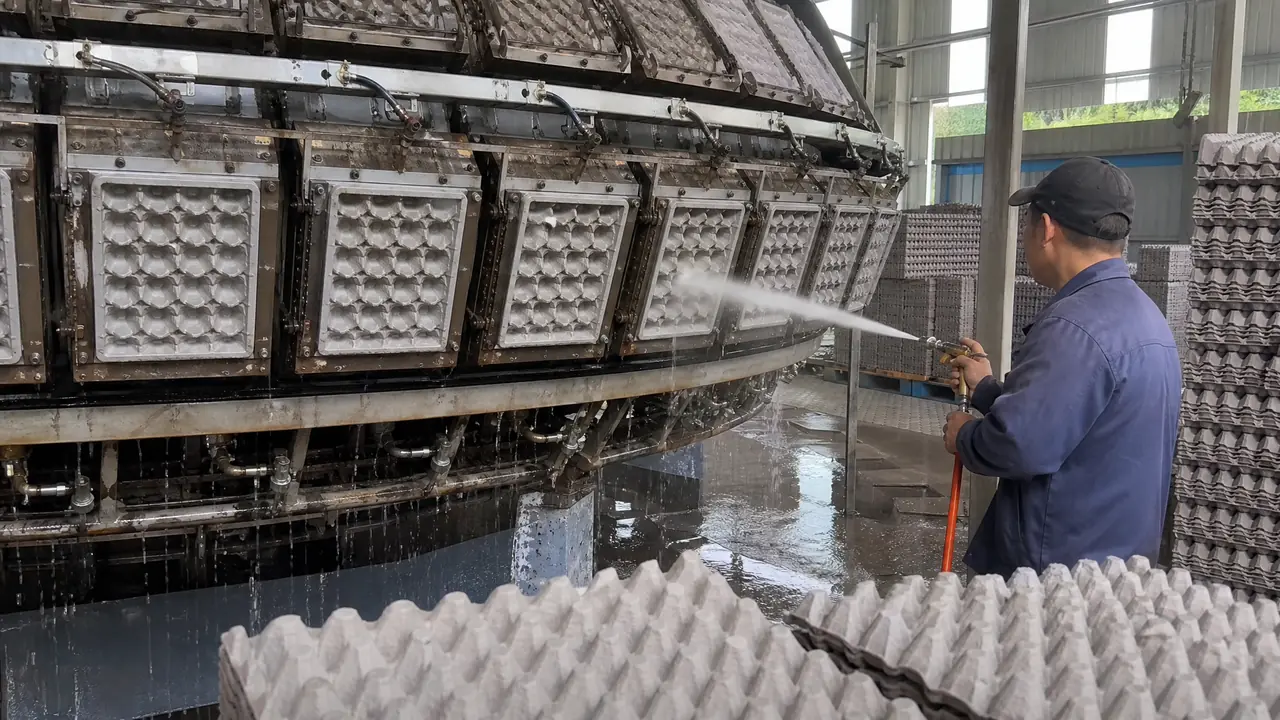
挑明了讲:蛋托模具十有八九不是磨坏的,是脏坏的。抽气孔被纸浆渣和垢堵住,真空度直接掉两三成,蛋托压不实,一堆薄边废品就这么出来了。每天收班花二十分钟清孔吹模,比坏了停机两天重新开孔划算得多,这笔账怎么算都值。
上个月去一家蛋托厂跟班,机台开出来一板蛋托,边缘一圈全是薄边,一捏就瘪。老板娘站在旁边直嘟囔,说这套蛋托模具用了三年,怎么越做越差,寻思着是不是该报废换新的了。我拿手电照了照成型面,好家伙,两百多个抽气孔里肉眼可见堵了小一半,孔眼里的纸浆渣都干成硬壳了。换模?不用。清孔,半天,机台照转。
这就是我想在这篇里讲的第一件事:纸浆蛋托成型模的日常维护,核心就两个字,通孔。别的模具保养讲的是防锈、防磕,这套模子天天泡在水浆里工作,钢面反而不容易锈,它怕的是孔堵、面糊、边损伤。三件事盯住了,一套三四万的模具用个五六年不成问题。我见过保养得好的,七年还在跑;也见过懒省事的,一年半孔全糊死,整套模当废铁卖了。差出来的全是钱。
对了,先交代一句这套模子怎么工作的,不然后面不好讲。纸浆蛋托是真空吸滤成型的:模具是带密布抽气孔的凸模或凹模,往纸浆槽里一压,抽真空,纤维挂在模面上挂出湿坯,再送进烘道烘干脱模。所以它的命门跟注塑模完全不一样——注塑模怕高温高压,蛋托模怕脏、怕水垢、怕孔堵。保养思路整个是反过来的一套。
每天的保养就三件事:清孔、洗面、看边
日保的核心是用0.3到0.4兆帕的压缩空气逐孔吹扫,配合软毛刷清成型面,收班前必做,全程二十分钟。抽气孔是这套模具的鼻子,堵一个蛋窝就瘪一个,日清比周洗更要紧,别等堵死了再抠。
具体说。收班停机后,趁模面还潮,先拿气枪顺着孔眼方向吹一遍,潮渣松软,一吹就出来;要是等它干透结成壳,就得用0.8到1毫米的通针一个个捅,费三倍工。我建议气源压力调在0.3到0.4兆帕,太大了不行——有个学徒图省事开到0.6兆帕怼着孔吹,把两个孔周围的镀层都吹起了皮,那块面后来老糊渣。气压这个事,够用就好。
吹完孔,换软毛刷蘸清水刷成型面。注意是软毛,钢丝球是给灶台预备的,不是给模具的。蛋窝的弧面上糊了一层细纤维浆垢,刷掉它,不然下一板吸滤的时候浆挂不匀,出来的蛋托一头厚一头薄。刷完拿干净抹布过一遍水,看模面。
最后看边。分型边和定位销是磕碰高发区,上下模合模的时候稍有偏移,边口就打毛。毛边刮出来的蛋托带飞刺,客户第一个投诉的就是这个。看见边口起毛,当天就得用细油石顺一下,拖两天毛边压毛边,越压越深。
这二十分钟我一般排在收班交接的时候干,账记在当班头上,谁不做第二天蛋托出了问题谁去解释。说实话,制度比自觉管用。
周期性泡洗:一周一次,40度碱水加超声波
每周停机半天,把模具泡进40度左右的弱碱清洗液里,再用超声波槽过一遍,孔内积垢能清出八九成。日清管表面,周洗管孔里,两层都做到,模具才不积重垢。
日清再勤,也架不住细渣往孔的深部钻。一个月下来孔壁上会挂一层黄褐色的垢,纸浆里的填料和树脂物烧結出来的,气枪吹不动,通针也只能捅个开头。这时候就得泡。
我们厂的配方不复杂:水加2%到3%的弱碱性清洗剂,加热到40度上下,模具成型面朝下泡进去,泡四十分钟到一个钟头,垢软了,再进超声波槽震十五分钟。捞出来拿气枪一吹,孔里带出来的浑水看着都心疼——这就是一直在偷你真空度的东西。泡洗完过一遍清水,把碱液冲净,不然残留的碱会慢慢咬模面。
这里我更偏向整机超声波槽,而不是把模具拆散了洗。蛋托模具一套几百个孔,拆散装回去的定位误差会吃掉合模精度,得不偿失。有条件上个带加热的槽,一次泡一副,半天搞定。没超声波的土办法也有:泡完碱水拿牙科那种小头冲洗器对着孔逐个冲,慢,但管用。我们厂头两年就是这么干的,一天洗一副,五副模具轮着来。
泡洗的账也算得过来。一套超声波槽加加热配置,两万出头,能用七八年。可它救回来的真空度,折成废品率就是实打实的产量。堵孔严重的机台真空度能从正常的一0.05兆帕上下掉到一0.03出点头,废品率从3%窜到10%都不稀奇,一天一万只的线,多废七百只,一个月下来比设备钱多。
烘道温度和脱模,一半的模具伤在这儿
烘道温度控制在180到220度区间,超温是蛋托模具表面涂层老化和变形的头号原因,烘道入口温度计每周校一次。模面涂层一老化就开始粘浆,越粘越糊,脱模越拉越伤,最后整副模报废,链条就是这么断的。
很多厂把蛋托模具的损耗归到清洗上,其实烘道这块的暗伤更多。湿坯带着模面进烘道,烘道里那段温度要是失控冲高到250度以上,模面的防粘涂层很快就发乌起皮。起皮之后粘浆,粘浆之后清理次数加倍,清理越狠涂层掉得越快,恶性循环。我见过一台烘道温控失灵的线,那副模具三个月就废了,修都修不了。
所以维护清单里有一条容易被忽略的:每周拿点温计对着烘道实际打一遍,跟仪表显示对,差超过10度就修。仪表说180实际220这种事,比你想的常见。
脱模这个环节也一样。正常脱模靠的是压缩空气反吹加顶出配合,气压调在0.5兆帕左右比较稳。有的师傅看蛋托不下料,就把气压往上调,调到0.8、0.9,当时是下来了,可模具边口天天被这么冲击,不出俩月就打变形。蛋托不下来,九成不是气压不够,是孔堵了或者模面粘了,回头查那两样。
说个跟这不太相关的事。我们厂门口那条路去年翻了修,施工队的小工天天来车间接水,有回看见我们在泡模具,问了句:你们这是给模具洗澡啊?还真是。模具跟人一样,天天干活不洗澡要生病的。
长期存放:防潮比防锈更要命
备用模具存放前必须泡洗干净烘干,涂防锈油后竖放进干燥的货架间,环境湿度控制在60%以下。湿坯厂区空气潮,随意堆放半年,抽气孔里返潮长霉结垢,比天天用的模具伤得还快。
订单有淡旺季,蛋托厂养鸡场年初下单、年中新单、年底又是一波,备用的模具往往一放就是几个月。存放这块翻过车的厂不少,我也交过学费——前年有副三十腔的模具换下来随手靠墙一放,没涂油没遮盖,放了五个月,再上机的时候模面一层白花花的返碱,孔里一股霉味,光清理就耗了四天,第一周的蛋托全是次品。这就是懒的代价。
现在我们的流程是:下模先按周洗的标准泡洗干净,压缩空气把孔逐个吹到全干,模面涂薄薄一层防锈油,然后用带透气孔的罩布罩住,竖着放进货架间。竖放不是随口说的——平放压着分型边,时间长了边口要变形,竖放受力在模座上,安全。仓库湿度拿湿度计盯着,超过60%开除湿机。南方梅雨季尤其要当心,潮气钻进孔里,比露天堆放还伤。
存放的位置也有讲究。模具货架选重型层板式的,一副蛋托模带上模座小两百公斤,普通轻型架撑不住。放的时候每层之间留够取放的空间,别跟别副模具磕磕碰碰,边口一个凹坑,上线就是一圈废品。
| 保养环节 | 频次 | 要点参数 | 大概耗时 |
|---|---|---|---|
| 气枪清孔 | 每班收班 | 0.3-0.4兆帕,逐孔吹 | 20分钟 |
| 刷洗模面 | 每天 | 软毛刷加清水,忌钢丝球 | 10分钟 |
| 边口检查 | 每天 | 起毛当天用细油石顺平 | 5分钟 |
| 碱水泡洗 | 每周 | 40度弱碱液,超声波15分钟 | 半天 |
| 烘道测温 | 每周 | 180-220度,偏差超10度即修 | 15分钟 |
| 存放保养 | 下模时 | 洗净吹干涂油,湿度60%以下竖放 | 2小时 |
这套周期表我们贴在机台边上,执行了两年多,五副模具平均寿命从不到三年拉到现在的五年往上。东西还是那套东西,差别就在做不做、做得细不细。
回到开头那个薄边废品的机台。那天下午我们清了两百多个孔,捅出来的干渣装了小半簸箕,第二天开机,真空度回了一0.015兆帕,废品率从11%掉回4%以下。老板娘后来逢人就说这模子还能再战五年,其实哪有什么再战五年,就是天天那二十分钟的功夫。模具维护这行没有奇迹,只有勤快。
常见问题
蛋托模具的抽气孔堵了怎么判断?
最直接的办法是看产品:整板蛋托里固定某个位置总是薄、总是瘪,八成是对应位置的孔堵了。拿手电照成型面,堵孔里发暗发黄,透不过光。再准一点就看真空表,模面糊一层湿布抽气,真空度上不去就是堵孔多。
抽气孔的孔径太小通针容易断,有什么办法?
蛋托模的孔多在1毫米上下,硬捅确实容易断针留在孔里更麻烦。先用40度碱水泡软垢,再用直径小半档的通针配气吹,边吹边通。断过针的孔拿小电钻低速倒转着取,别硬拔。
模具表面涂层掉了还能修吗?
轻度的可以外发重新喷涂防粘涂层,价格按面积算,一副中型蛋托模两三千块。但要先查掉涂层的原因,烘道超温不解决,喷了照样掉,等于白花钱。
蛋托生产出来蛋窝之间连着没切开,是模具问题吗?
不一定是模具坏了,多数是浆浓度偏高或者吸滤时间偏长,湿坯挂得太厚挤到一起。先调浆浓度到1%上下试,再把吸滤时间往回收两三秒,模具本身没伤就不用动。
备用模具放仓库前涂黄油可以吗?
不推荐。黄油太厚,孔眼里灌进去很难清,上线前光是清孔就得折腾一整天。用薄层防锈油喷或者刷,上线前拿清洗剂一擦就净,省事得多。